Quick Summary
- A qualidade do copo transparente PET começa a montante, com o grau de resina, o controle de umidade e o processamento da chapa, mas a maioria dos compradores de copos não precisa especificar o IV da resina por conta própria. O objetivo prático de compra é uma consistência do copo acabado em termos de transparência, rigidez, peso, dimensões, geometria da borda e encaixe da tampa, tendo como referência um padrão aprovado.
Um copo transparente PET não se torna transparente, rígido e dimensionalmente consistente apenas porque a matéria-prima tem a designação “PET”. O copo acabado é o resultado de uma cadeia de decisões a montante: grau de resina, peso molecular, viscosidade intrínseca, controle de umidade, histórico térmico, qualidade da chapa, termoformagem e controle dimensional.
Esta distinção é importante porque o PET é utilizado em muitas indústrias diferentes. Aplicações para garrafas, filmes, fibras, chapas e engenharia não usam necessariamente o mesmo grau de resina nem a mesma janela de processamento. Um número técnico retirado de uma ficha de dados de resina para garrafas não deve tornar-se automaticamente uma especificação para um copo termoformado.
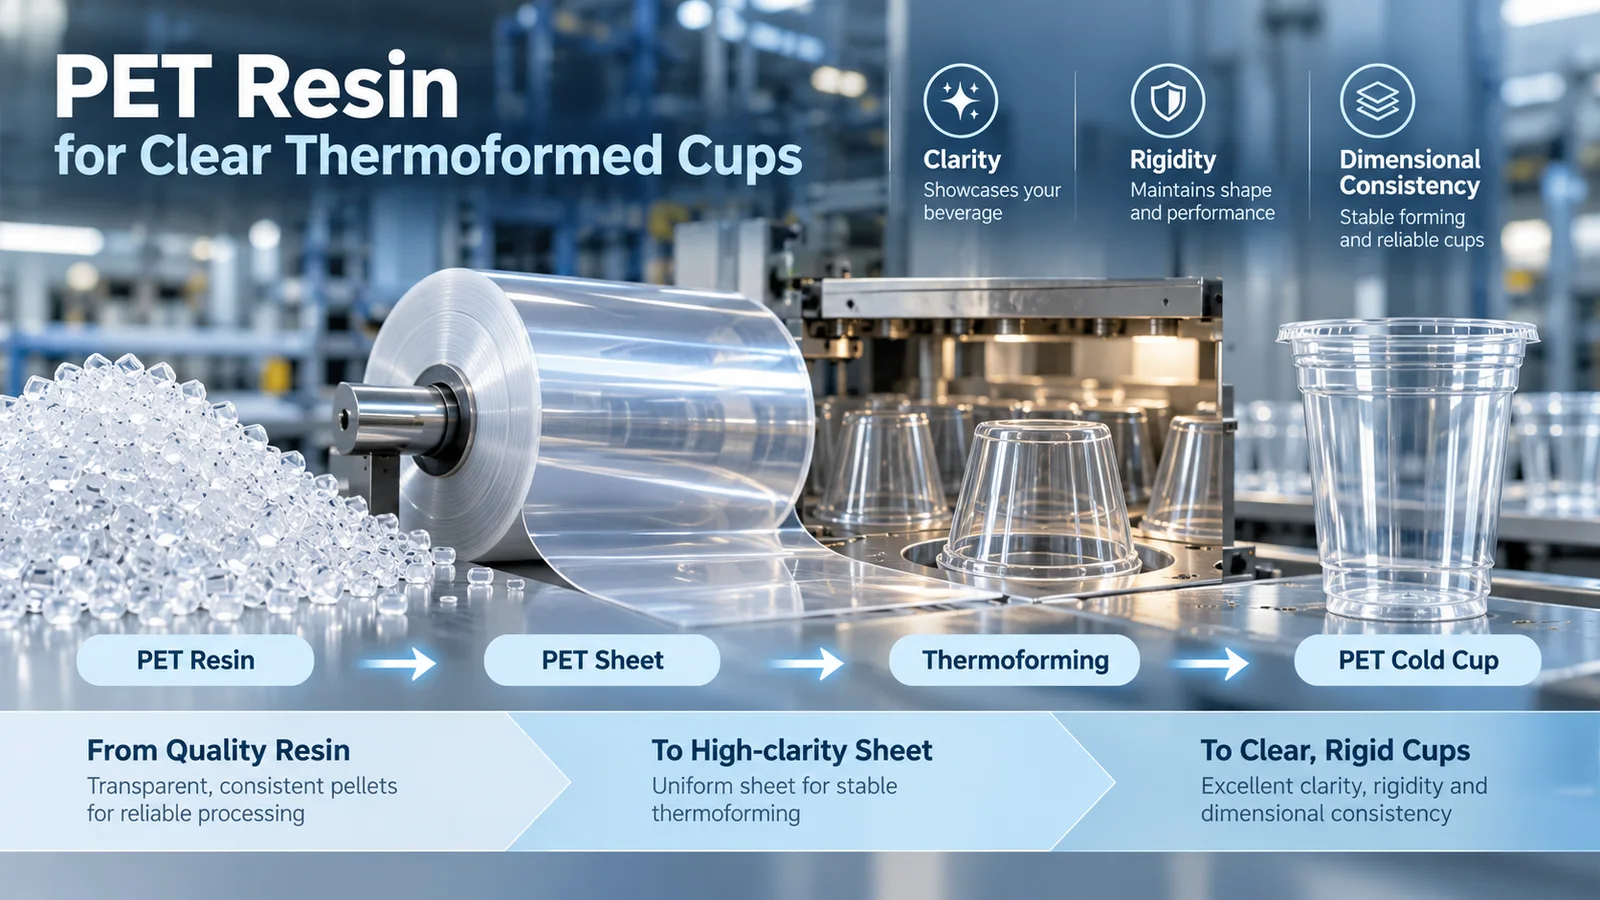
Para copos descartáveis transparentes, a cadeia de fabricação relevante é mais restrita: PET resina → preparação do material → extrusão de chapa → chapa transparente PET → termoformagem → corte e empilhamento → inspeção do copo acabado. Compreender essa cadeia ajuda os compradores a fazer melhores perguntas de qualidade sem transformar a cotação do copo em uma especificação de compra de resina.
Para que servem a resina PET usada em copos termoformados transparentes?
PET, ou politereftalato de etileno, é um poliéster termoplástico usado em garrafas, embalagens rígidas, filmes, fibras e outros produtos. O PET comercial é fornecido em múltiplos graus, pois diferentes processos de fabricação exigem diferentes combinações de comportamento de fusão, peso molecular, comportamento de cristalização, cor e desempenho na aplicação final.
Para um copo termoformado transparente, a resina deve primeiro permitir uma produção de chapa consistente. Essa chapa precisa então aquecer e se formar de maneira previsível no molde do copo, preservando a transparência exigida, a distribuição de parede, a geometria da borda e a estabilidade dimensional.
É por isso que “PET grau alimentício” por si só não é uma especificação de fabricação completa. A adequação para contato com alimentos atende a um requisito. Por si só, ela não define se a resina é adequada para um determinado processo de extrusão de chapa e termoformagem.
Para os compradores que estão decidindo se o PET é o material certo para o copo acabado, e não investigando a resina em si, o categoria de copos PET e o Comparação técnica entre PET e PP são pontos de partida mais diretos.
O que significa a Viscosidade Intrínseca (IV) do PET?
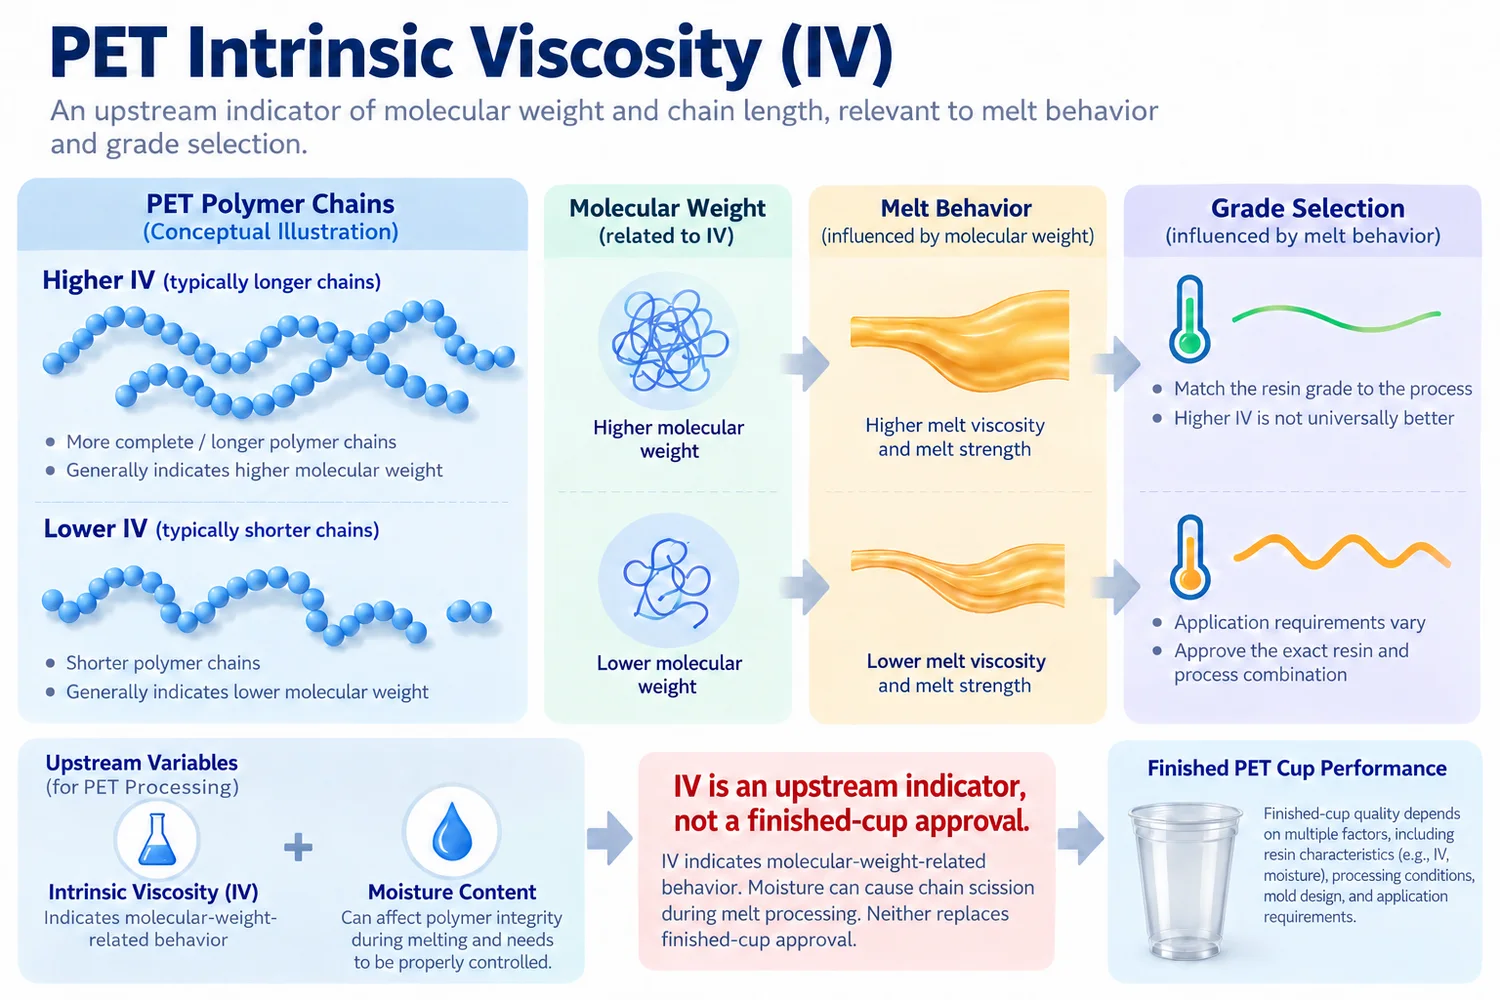
A viscosidade intrínseca, geralmente abreviada como IV, é uma propriedade da resina utilizada como indicador indireto do peso molecular e do comprimento da cadeia polimérica do PET. Na prática, a IV ajuda a descrever como a resina se comporta durante o processamento por fusão e quanto de estrutura molecular está disponível para sustentar o desempenho mecânico exigido.
Uma IV mais alta não significa automaticamente que o PET seja “melhor”. Aplicações diferentes utilizam graus diferentes. Uma resina otimizada para garrafas pressurizadas, por exemplo, pode ter requisitos diferentes de uma resina destinada à extrusão de chapas. A questão útil é se o grau de resina selecionado é adequado para o processo de fabricação e para o produto acabado.
| O que a IV pode ajudar a indicar | O que a IV não comprova por si só |
|---|---|
| Nível de massa molecular relativa da resina PET | Que um copo acabado terá as dimensões corretas |
| Comportamento de fusão relevante para o processamento | Que um copo se encaixará em uma tampa específica |
| Se pode ter ocorrido degradação molecular quando comparado em condições controladas | Que um número mais alto é universalmente melhor para todas as aplicações do PET |
| Uma variável de qualidade da resina a monitorar junto com outras propriedades | Clareza, rigidez ou aparência do copo acabado sem considerar o processamento |
Para o comprador de copos, o IV é, portanto, mais bem entendido como uma variável de controle a montante. Explica por que o manuseio do material e o processamento térmico são importantes, mas não deve substituir a aprovação do produto acabado.
Por que a resina PET deve ser seca antes do processamento por fusão
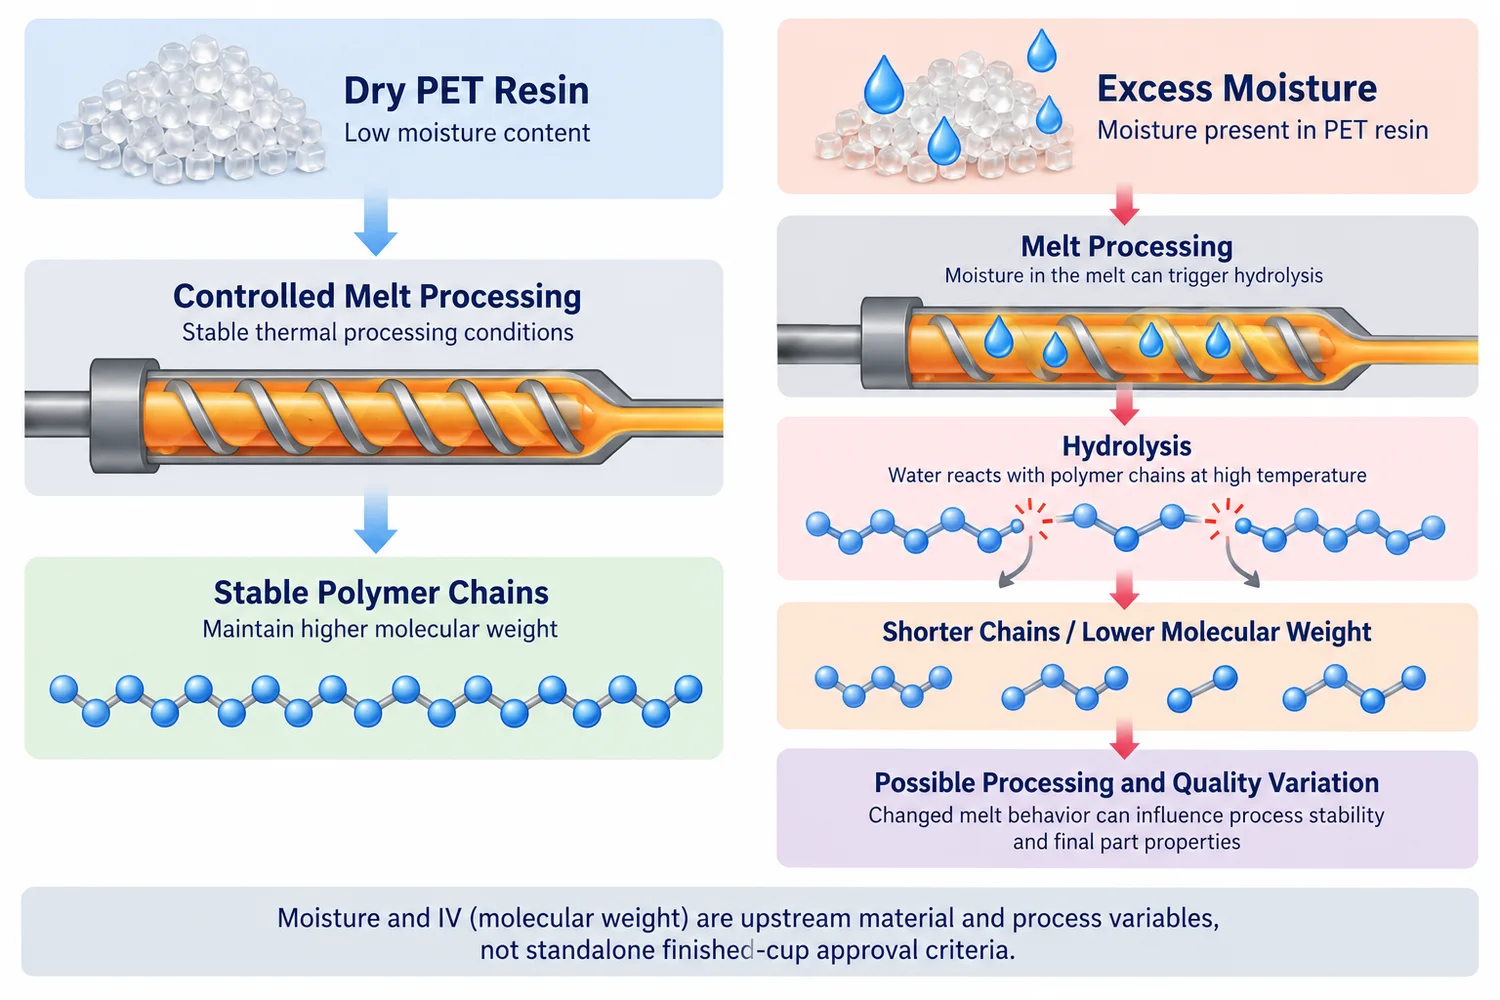
O PET é sensível à umidade durante o processamento por fusão. Se houver umidade excessiva quando o polímero é aquecido até o estado fundido, a água pode promover a cisão hidrolítica das cadeias. Em termos simples, as cadeias poliméricas são encurtadas, a massa molecular diminui e o material deixa de se comportar exatamente como a resina original foi concebida para se comportar.
É por isso que a secagem não se resume a remover a água visível dos pellets. Os pellets de PET podem absorver umidade do ambiente circundante mesmo quando parecem completamente secos. Por isso, a produção exige uma preparação controlada do material antes da extrusão.
Umidade excessiva antes do processamento por fusão → hidrólise durante o processamento → cadeias de PET mais curtas → menor massa molecular / IV → comportamento de fusão alterado e possível redução da consistência do produto acabado.
As condições exatas de secagem dependem do grau da resina, do equipamento e do sistema de produção. O comprador não deve pegar numa temperatura de secagem genérica de um artigo online e inseri-la numa ordem de compra de copos. O fabricante deve seguir os requisitos aplicáveis à resina e ao processamento para o sistema de produção selecionado.
Como é que a degradação relacionada com a umidade pode afetar a qualidade dos copos PET?
A degradação molecular relacionada com a umidade ocorre a montante, mas o comprador só vê o resultado depois de o material se ter transformado em chapa e, em seguida, em copo. A relação é, portanto, indireta. Uma alteração na massa molecular pode alterar a resistência do fundido e o comportamento no processamento, o que pode dificultar uma extrusão e formação de chapa consistentes.
Os eventuais sintomas a jusante podem incluir menor tenacidade, comportamento de formação instável ou maior variação nas peças acabadas. Mas uma regra de diagnóstico importante deve ser mantida clara:
A mesma lógica se aplica a outras reclamações de qualidade. Um problema de névoa não prova automaticamente “resina ruim”, e uma borda fraca não prova automaticamente “baixo IV”. Defeitos no copo acabado devem ser rastreados por meio dos registros de chapa, termoformagem, dimensões e material, em vez de atribuídos a uma única variável da resina sem evidências.
Por que alguns copos PET parecem turvos em vez de cristalinos?
O PET pode proporcionar alta clareza óptica, mas a transparência depende de mais do que o nome do polímero. Embalagens rígidas transparentes de PET são geralmente associadas a uma estrutura transparente predominantemente amorfa, enquanto o aumento da cristalização pode dispersar a luz e reduzir a transparência.
A névoa também pode ser influenciada pela qualidade da chapa extrudada, pelo histórico térmico, pelo resfriamento, pela contaminação, por aditivos, pela condição da superfície e pela variação de material reciclado. Isso significa que a pergunta útil de controle de qualidade não é simplesmente “Isto é PET?”, mas “O copo acabado atende ao padrão de aparência aprovado nas mesmas condições de inspeção?”
| Problema de aparência no produto acabado | Variáveis a investigar |
|---|---|
| Névoa geral | Cristalização, condição da chapa, histórico de resfriamento, contaminação, mistura de materiais e qualidade da superfície |
| Aparência amarela ou com alteração de cor | Cor da resina, variação do teor de material reciclado, contaminação e histórico térmico |
| Zonas turvas localizadas | Uniformidade da chapa, padrão de aquecimento, condições de conformação ou variação local do material |
| Copo transparente, mas qualidade visual inconsistente entre lotes | Lote de matéria-prima, produção da chapa, especificação de teor reciclado, consistência do processo e referência de aprovação |
Para a compra de B2B, a transparência deve, portanto, ser tratada como critério de aceitação do produto acabado. Se a apresentação do produto transparente for importante para café gelado, sucos, frutas, sobremesas ou outros serviços de alimentação fria, aprove uma amostra física e utilize-a como referência visual para a produção em série.
Como a Cristalinidade Afeta a Transparência do PET?
O PET é um polímero semicristalino, o que significa que suas cadeias moleculares podem existir em regiões amorfas mais desordenadas e em regiões cristalinas mais ordenadas. Essa estrutura é uma das razões pelas quais o histórico de processamento tem influência tão forte na aparência e no desempenho do PET.
Para chapas e copos transparentes, o processo de fabricação deve preservar o estado óptico exigido, mantendo ainda o manuseio e a conformação estáveis. Se a cristalização se tornar excessiva em uma aplicação transparente, o material pode perder a aparência de cristal transparente que os compradores esperam da embalagem transparente PET.
A cristalinidade não deve ser interpretada como “boa” ou “ruim” por si só. Diferentes aplicações PET utilizam deliberadamente diferentes morfologias e históricos térmicos. O que importa para um copo de bebida fria é se a resina selecionada, o processo de chapa e as condições de termoformagem produzem de forma consistente a peça acabada transparente aprovada.
Como temperatura, tempo de residência e histórico de processamento afetam o PET?
O PET precisa ser fundido para produzir chapa, mas o processamento no estado fundido também cria um desafio de controle de qualidade: o material precisa de calor suficiente para ser processado corretamente sem degradação desnecessária por exposição térmica excessiva, umidade ou tempo de residência prolongado.
As variáveis do processo estão interligadas. A temperatura não pode ser avaliada isoladamente. O nível de umidade, o tempo de residência, a taxa de cisalhamento, as condições de extrusão, o resfriamento da chapa e as características do grau de resina selecionado afetam o resultado.
Quando o controle do processo é fraco
- O material pode não fundir ou não fluir de forma consistente.
- O histórico térmico pode variar entre lotes de produção.
- A aparência e a espessura da chapa podem se tornar menos consistentes.
- A termoformagem a jusante torna-se mais difícil de estabilizar.
Por que uma única temperatura não é a resposta
- Diferentes graus de PET são concebidos para diferentes processos.
- O equipamento e a cadência de produção alteram o histórico térmico real.
- O tempo de residência altera o efeito da temperatura.
- A humidade pode acelerar a degradação molecular durante o processamento por fusão.
Esta é mais uma razão pela qual os compradores normalmente não devem especificar eles próprios um valor de temperatura de extrusão. O requisito comercialmente útil é que a produção origine um copo acabado consistente de acordo com a especificação aprovada.
O que é a chapa APET e porque é relevante para copos transparentes?
No embalamento rígido, APET refere-se habitualmente ao PET amorfo utilizado em chapa transparente e embalagem termoformada. O termo descreve a forma física e a morfologia relevantes para embalagem rígida transparente; não é uma afirmação de que o material seja virgem ou reciclado.
Esta distinção é importante porque os compradores por vezes comparam “APET” com “rPET” como se fossem categorias de materiais opostas. Não são o mesmo tipo de classificação:
| Termo | O que descreve | Implicação para o comprador |
|---|---|---|
| APET | Forma amorfa PET comumente associada a chapa rígida transparente / embalagem termoformada | Relevante para transparência e comportamento na termoformagem |
| PET virgem | Matéria-prima produzida a partir de resina PET recém-fabricada, e não de conteúdo reciclado PET | Define a origem do material, não se a chapa final é amorfa |
| rPET | PET contendo matéria-prima reciclada | Exige controle do nível de conteúdo reciclado, da qualidade, da aparência e dos requisitos aplicáveis de contato com alimentos |
Um copo termoformado pode, portanto, envolver chapa de APET, enquanto sua estratégia de matéria-prima pode ser virgem PET, reciclada PET ou uma combinação aprovada, dependendo do produto exato e dos requisitos do mercado de destino.
Virgem PET e rPET: O Que Muda para Copos Termoformados?
Virgem PET e reciclado PET pertencem à mesma família de polímeros, mas a matéria-prima reciclada introduz questões adicionais de fornecimento e controle de processo. O percentual de conteúdo reciclado, a qualidade da purificação, o controle de contaminação, a cor, a viscosidade intrínseca e a adequação ao contato com alimentos podem todos influenciar a especificação de um programa de rPET.
Para o comprador de copos acabados, a questão central não é se o rPET é intrinsecamente "bom" ou "ruim". É se o requisito de conteúdo reciclado está claramente definido e se o copo resultante atende de forma consistente à especificação aprovada de aparência, mecânica e dimensional.
Na prática, aumentar o conteúdo reciclado pode exigir um controle mais rigoroso da consistência do material e das expectativas de cor. Os compradores devem evitar presumir que toda matéria-prima de rPET produz o mesmo resultado óptico ou que uma alegação genérica de conteúdo reciclado comprova automaticamente a adequação ao contato com alimentos para todos os mercados de destino.
Da Resina PET à Chapa Transparente
Antes termoformagem começa, a resina precisa se transformar em uma chapa controlada. Esta etapa intermediária é crítica porque a máquina de conformação só pode trabalhar com a chapa que recebe.
- Seleção e preparação do material: O programa de resina é selecionado para a aplicação de embalagem exigida e preparado para processamento.
- Controle de umidade: O material é seco e manuseado para protegê-lo da degradação relacionada à umidade durante a fusão.
- Fusão e extrusão: PET é fundido e extrudado em uma chapa contínua.
- Controle de espessura e superfície: A folha precisa de consistência de gramagem e aparência adequadas à geometria do copo pretendido.
- Arrefecimento e bobinagem / alimentação: O histórico térmico é controlado para que a folha permaneça adequada ao termoformagem posterior.
Uma fábrica de copos pode receber ou produzir resina que cumpre uma especificação de material e ainda assim produzir um copo de má qualidade se o controlo da folha for fraco. Por outro lado, uma produção de folha estável ajuda o processo de moldagem a reproduzir a geometria de copo aprovada ciclo após ciclo.
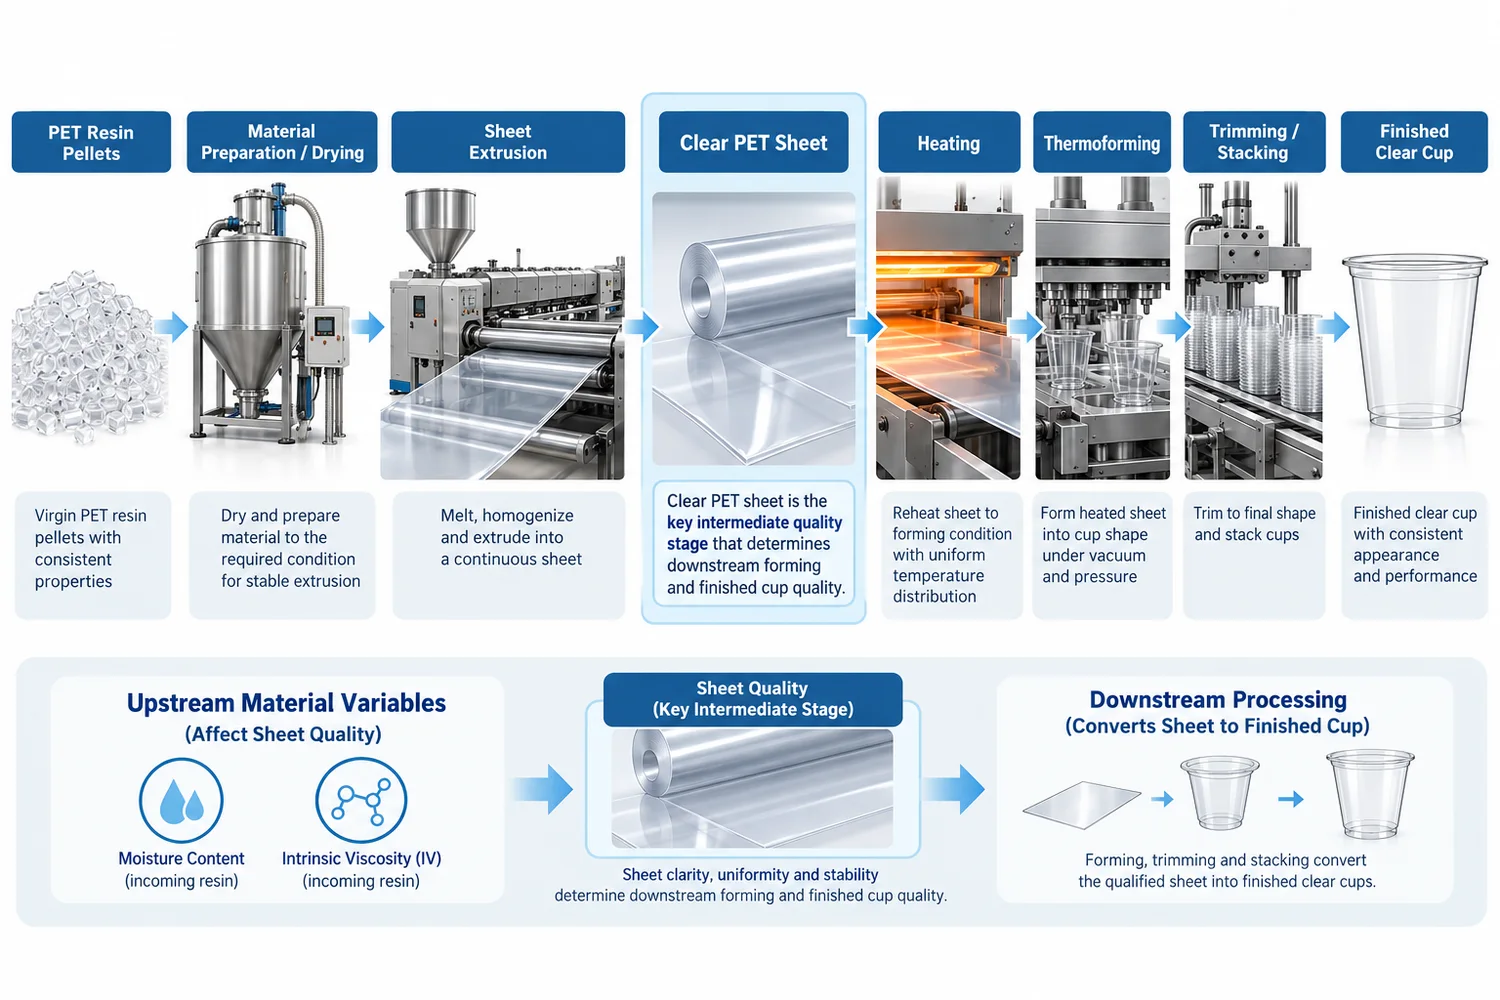
Da folha PET ao copo acabado
O termoformagem reaquece a folha e molda-a na geometria do copo. Nesta fase, o material é distribuído pela parede lateral, fundo e rebordo. Mesmo quando a resina é correta, a consistência da moldagem continua a determinar se o copo tem as dimensões pretendidas, a distribuição de parede e a interface da tampa.
Por isso, o comprador só experiencia a qualidade da resina através do produto acabado. Um certificado de resina não consegue provar que o copo tem o diâmetro superior correto. Uma especificação de folha não consegue provar que a tampa encaixa corretamente. Essas são questões relativas à peça acabada.
| Observação do copo acabado | Possíveis variáveis a montante a investigar |
|---|---|
| Aparência enevoada | Resina / mistura, cristalização, qualidade da chapa, resfriamento, contaminação, histórico térmico |
| Copo amarelado ou com coloração alterada | Cor do material, variação do teor de reciclado, contaminação, histórico térmico |
| Trincas por fragilidade | Degradação molecular, distribuição da parede, afinamento excessivo, danos no corte, qualidade do material |
| Espessura irregular da parede | Calibre da chapa, distribuição do aquecimento, comportamento na conformação, geometria do copo |
| Borda fraca ou deformada | Distribuição do material, conformação, corte e controle dimensional |
| Variação no encaixe da tampa | Geometria da borda, repetibilidade dimensional, série copo/tampa e consistência de conformação |
O que um COA de resina PET pode indicar a um fabricante?
Um Certificado de Análise ou especificação de produto de resina pode incluir propriedades como viscosidade intrínseca, umidade, cor, acetaldeído, comportamento de fusão ou outros controles específicos do grau. A lista exata depende do fornecedor da resina e do grau.
Estes documentos são úteis para o controle de materiais na receção, pois ajudam a estabelecer se o lote de resina fornecido está dentro da especificação acordada a montante. Não substituem a inspeção do copo acabado.
COA da resina → confirma as propriedades selecionadas da resina a montante.
CQ do copo acabado → confirma aparência, peso, dimensões, geometria da borda, ajuste da tampa e outros requisitos aprovados do copo.
Esta separação é importante nas reclamações B2B. Um documento de resina não deve ser apresentado como prova de que todos os copos acabados cumprem automaticamente todos os requisitos dimensionais, mecânicos, de contacto alimentar ou do mercado de destino. O âmbito de cada documento deve corresponder à alegação que está a ser feita.
O que os compradores de copos PET devem realmente especificar?
Para a maioria dos importadores, distribuidores, marcas de bebidas e compradores de foodservice, incluir uma meta de IV da resina na ordem de compra gera complexidade sem resolver o verdadeiro problema de compra. Normalmente, o comprador precisa de um sistema de copos repetível, e não de uma receita de processamento de polímeros.
Uma especificação prática de copo acabado deve focar no que precisa permanecer consistente desde a aprovação até a produção em massa:
- Material: Confirmar o PET e qualquer requisito acordado de conteúdo virgem / reciclado.
- Aplicação: Confirmar que o copo se destina ao uso exigido em foodservice de alimentos frios.
- Capacidade nominal: Registrar o tamanho exigido de oz / mL.
- Dimensões: Confirme o diâmetro superior, o diâmetro inferior, a altura e outras dimensões do desenho, quando aplicável.
- Geometria da borda: Aprove a borda que se encaixa no sistema de tampa selecionado.
- Compatibilidade com a tampa: Aprove fisicamente a combinação exata de copo e tampa.
- Peso do copo: Use a especificação do produto acordada ou a referência aprovada, em vez de presumir que todos os copos de uma mesma capacidade pesam o mesmo.
- Clareza e aparência: Defina uma referência visual aceitável para transparência, cor e defeitos visíveis.
- Rigidez / manuseio: Confirme se o copo acabado tem o desempenho exigido para enchimento, manuseio, empilhamento e serviço.
- Amostra aprovada: Mantenha uma referência de aprovação física ou documentada controlada para pedidos em volume e repetidos.
Para uma pré-seleção de produtos, compare o gama de copos 12 oz PET e o gama de copos 16 oz PET, depois confirme a variante exata, a borda e a tampa em vez de tratar a capacidade como uma especificação completa.
Para aprovação de tamanho e borda, consulte o Guia de Tamanhos de Copos PETPara a inspeção de embarque, utilize o Guia de Controle de Qualidade de Copo PlásticoSe o pedido ainda estiver na fase de aprovação, o Guia de Aprovação de Amostra de Copo Plástico explica como estabelecer uma referência utilizável antes da produção em massa.
Uma forma melhor de avaliar a qualidade do copo PET
O modelo de qualidade útil não é "resina boa equivale a copo bom". Cada etapa deve preservar a qualidade da etapa anterior ao adicionar o seu próprio controle.
Controle de materiais na etapa inicial
O grau da resina, o IV, a umidade, a cor e outras especificações do fornecedor ajudam a determinar se o material é adequado e suficientemente estável para o processo de transformação selecionado.
Controle de qualidade da chapa
A extrusão de chapa transforma a resina no material que efetivamente entrará no processo de termoformagem. A espessura, a aparência e o histórico térmico são fatores importantes.
Controle da Termoformagem
O aquecimento e a conformação determinam como o material é distribuído pela parede lateral, pelo fundo e pela borda, e se as dimensões permanecem estáveis.
Aprovação do Copo Acabado
A decisão final de compra deve basear-se no copo aprovado: aparência, peso, dimensões, borda, encaixe da tampa, manuseio e embalagem.
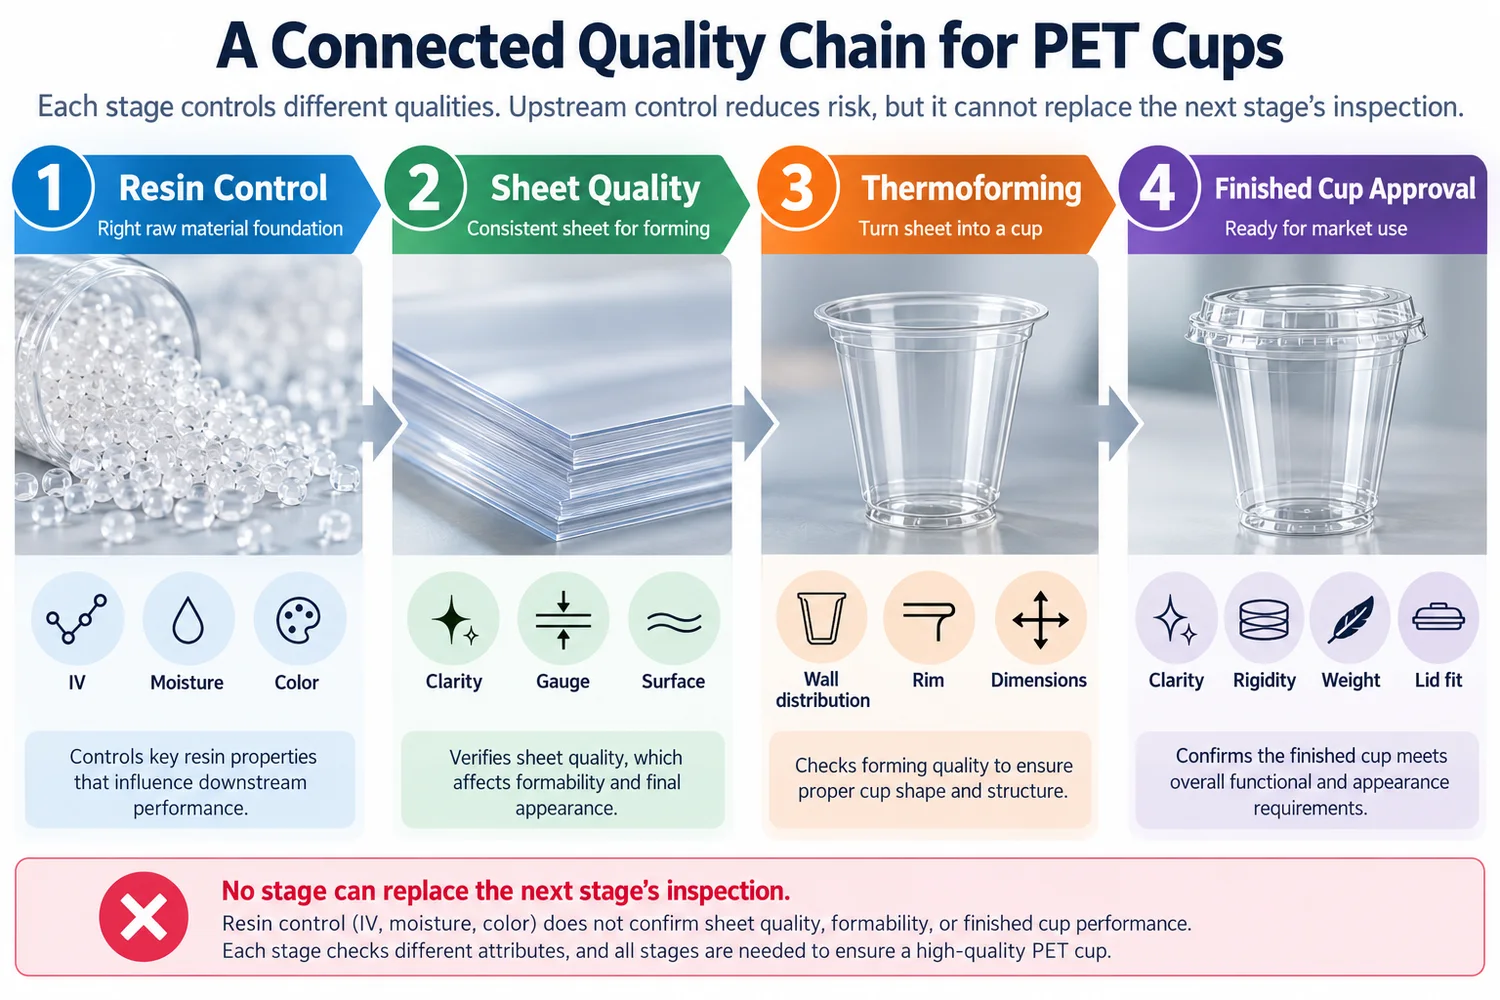
Lista de Verificação do Comprador: Conhecimento sobre a Resina PET sem Excesso de Especificações no Copo
- O produto está claramente especificado como PET e não como outro polímero?
- Há algum requisito de conteúdo virgem / reciclado registrado separadamente da terminologia da chapa APET?
- O fornecedor confirmou que o grau do material é adequado para o processo real de chapa / termoformagem?
- O controle de umidade é tratado como requisito de fabricação antes do processamento por fusão do PET?
- A clareza e a cor são avaliadas no copo acabado, em vez de serem inferidas apenas pelo nome da resina?
- As reclamações de fragilidade, opacidade ou borda fraca são investigadas como problemas multivariáveis, em vez de serem atribuídas automaticamente a uma única propriedade?
- O peso e as dimensões do copo acabado são controlados em relação à especificação aprovada?
- A geometria da borda é verificada com a série exata de tampas?
- É mantida uma amostra física ou aprovada documentalmente para comparação em pedidos de volume e repetidos?
- Os documentos ao nível da resina são mantidos separados das evidências de conformidade do produto acabado e do mercado de destino?
Recomendação Final
A ciência das resinas PET importa porque o copo acabado começa com cadeias poliméricas, controle de umidade e comportamento de processamento. A viscosidade intrínseca ajuda a descrever o comportamento relacionado ao peso molecular; a umidade pode provocar degradação hidrolítica durante o processamento por fusão; a cristalinidade e o histórico térmico influenciam a transparência; e a qualidade da chapa determina o que o processo de termoformagem tem disponível para trabalhar.
Mas o comprador de copos não precisa tornar-se um engenheiro de processo de resinas para comprar corretamente. O limite prático de compras é simples: o fabricante controla o material a montante e as variáveis de processo; o comprador aprova o produto acabado que esses controles devem produzir de forma consistente.
Para compras em grande volume, fixe o requisito de material PET, o requisito de conteúdo reciclado quando aplicável, o padrão de transparência, o peso do copo, as dimensões, a geometria da borda, o emparelhamento com a tampa e a amostra aprovada. Se surgir um problema de qualidade mais tarde, rastreie-o retroativamente através dos registos do copo acabado, da termoformagem, da chapa e da resina, em vez de assumir que um único valor técnico explica o defeito.
Para rever uma especificação de encomenda em grande volume, contacte Bioleader Cups com a aplicação prevista, o tamanho do copo, o requisito de material e as necessidades de aprovação de amostra.
Perguntas Frequentes
O que é a viscosidade intrínseca (IV) do PET?
A viscosidade intrínseca é uma propriedade do material utilizada como indicador indireto do peso molecular e do comprimento da cadeia polimérica do PET. Ajuda os fabricantes a compreender o comportamento de processamento e a consistência da resina, mas não prova por si só que um copo acabado tenha a transparência, a resistência, as dimensões ou o encaixe da tampa corretos.
Porque é que a resina PET tem de ser seca antes do processamento?
O PET é sensível à humidade durante o processamento por fusão. O excesso de humidade pode promover a hidrólise, encurtando as cadeias poliméricas e reduzindo o peso molecular. Uma preparação adequada do material ajuda a proteger a resina da degradação relacionada com a humidade antes da extrusão de chapa ou de outras etapas de processamento por fusão.
Porque é que um copo PET pode parecer baço?
A turvação pode estar associada a cristalização, qualidade da chapa, arrefecimento e histórico térmico, contaminação, aditivos, condição da superfície ou variação da mistura de materiais. Por isso, um copo baço deve ser investigado considerando as variáveis da resina, da chapa e da conformação, em vez de ser automaticamente atribuído a uma única causa.
O APET é o mesmo que PET virgem ou rPET?
Não. O APET refere-se habitualmente à forma amorfa de PET utilizada para chapa rígida transparente e embalagens termoformadas. O PET virgem e o rPET descrevem a origem da matéria-prima. Um produto termoformado transparente PET pode, portanto, envolver chapa APET, utilizando uma estratégia de matéria-prima virgem, reciclada ou mista aprovada.
Um comprador de copos PET deve especificar o IV da resina na encomenda?
Normalmente não, a menos que o comprador tenha um motivo técnico validado e uma especificação de resina acordada. A maioria dos compradores de copos obtém melhor controlo ao aprovar o material do copo acabado, o teor de reciclado quando aplicável, a transparência, o peso, as dimensões, a geometria do rebordo, o encaixe da tampa e uma amostra de referência física.