Quick Summary
- La qualità del bicchiere trasparente PET nasce a monte, con il grado di resina, il controllo dell'umidità e la lavorazione della lastra, ma la maggior parte degli acquirenti di bicchieri non ha bisogno di specificare autonomamente l'IV della resina. L'obiettivo pratico di acquisto è una trasparenza, rigidità, peso, dimensioni, geometria del bordo e tenuta del coperchio costanti del bicchiere finito rispetto a un riferimento approvato.
Un bicchiere trasparente PET non diventa trasparente, rigido e dimensionalmente costante semplicemente perché la materia prima è etichettata "PET". Il bicchiere finito riflette una catena di decisioni a monte: grado di resina, peso molecolare, viscosità intrinseca, controllo dell'umidità, storia termica, qualità della lastra, termoformatura e controllo dimensionale.
Questa distinzione è importante perché PET è utilizzato in molti settori diversi. Le applicazioni per bottiglie, film, fibre, lastre e ingegneria non necessariamente impiegano lo stesso grado di resina o la stessa finestra di processo. Un valore tecnico tratto dalla scheda tecnica di una resina per bottiglie non dovrebbe diventare automaticamente una specifica per un bicchiere termoformato.
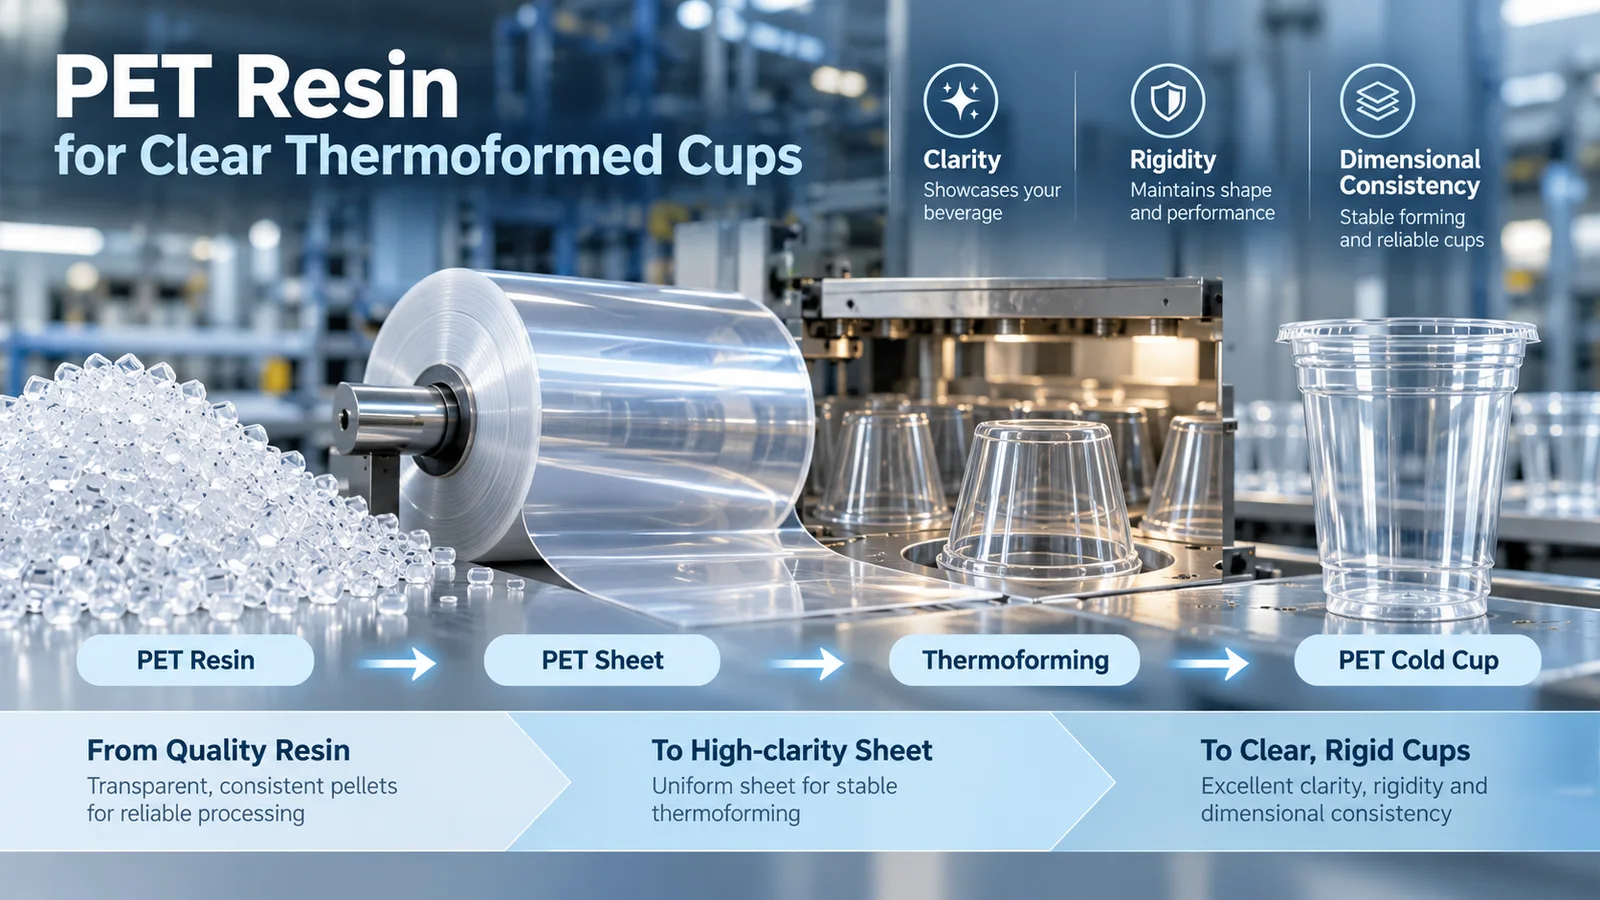
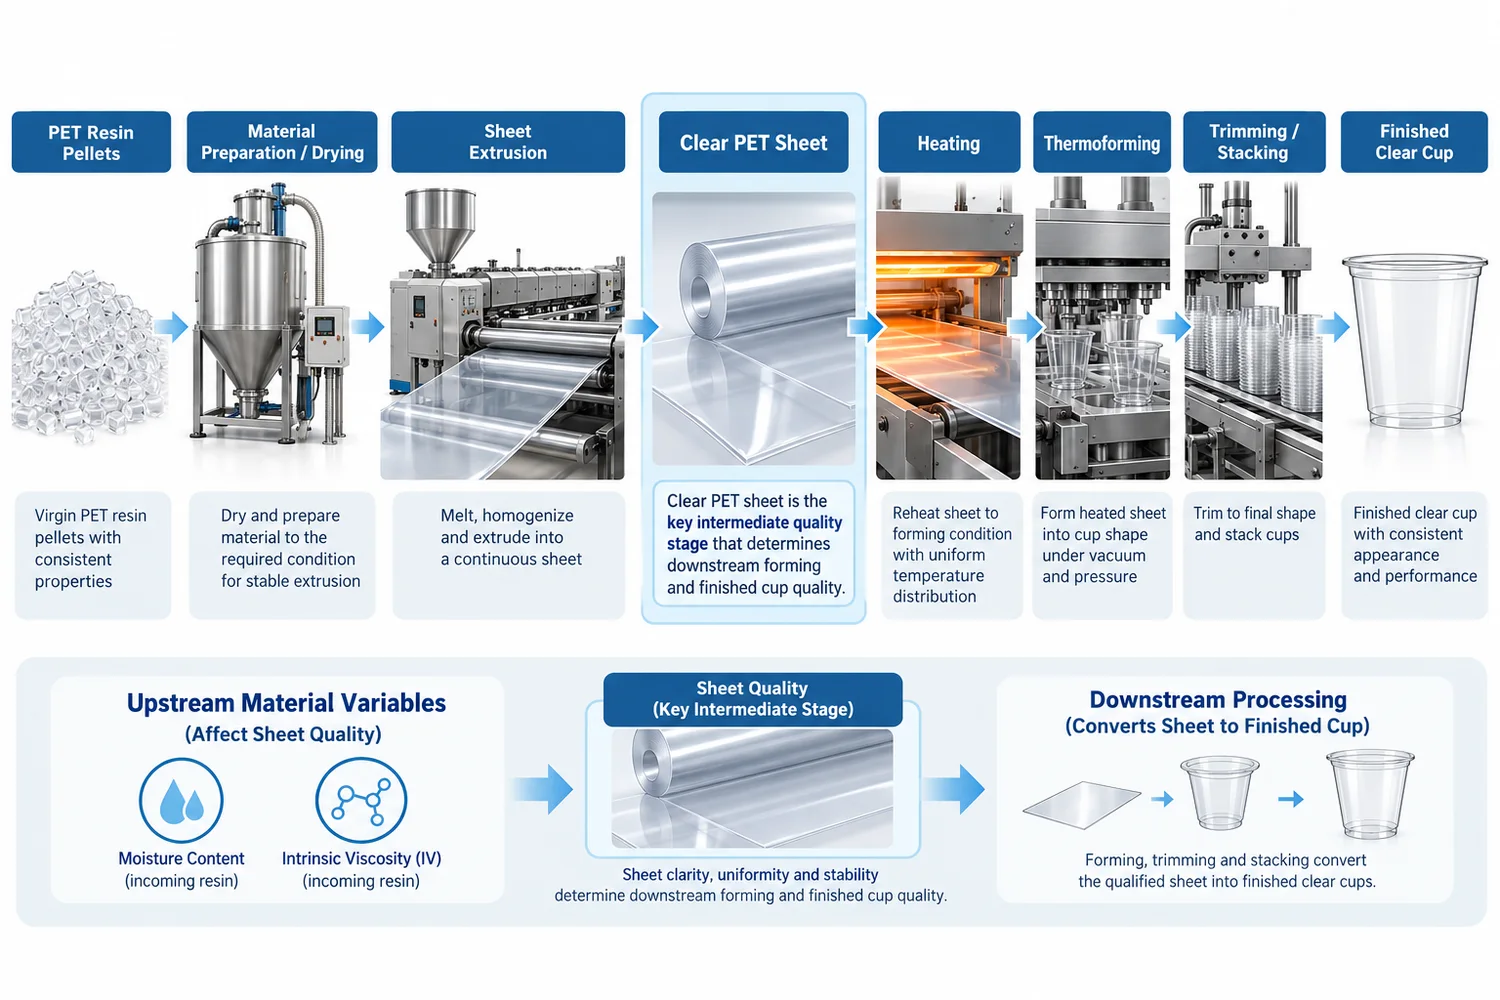
Per i bicchieri monouso trasparenti, la catena produttiva pertinente è più ristretta: PET resina → preparazione del materiale → estrusione della lastra → lastra trasparente PET → termoformatura → rifilatura e impilaggio → ispezione del bicchiere finito. Comprendere questa catena aiuta gli acquirenti a porre domande di qualità più mirate senza trasformare la richiesta d'offerta per i bicchieri in una specifica per l'acquisto di resina.
A cosa serve la resina PET nei bicchieri trasparenti termoformati?
PET, ovvero polietilene tereftalato, è un poliestere termoplastico utilizzato in bottiglie, imballaggi rigidi, film, fibre e altri prodotti. Il PET commerciale è fornito in diverse gradi, poiché processi produttivi differenti richiedono diverse combinazioni di comportamento allo stato fuso, peso molecolare, comportamento alla cristallizzazione, colore e prestazioni d'uso finale.
Per un bicchiere trasparente termoformato, la resina deve innanzitutto consentire una produzione costante della lastra. La lastra deve poi riscaldarsi e formarsi in modo prevedibile nello stampo del bicchiere, preservando la trasparenza richiesta, la distribuzione delle pareti, la geometria del bordo e la stabilità dimensionale.
Ecco perché “PET per uso alimentare” da solo non costituisce una specifica di produzione completa. L'idoneità al contatto alimentare soddisfa un requisito, ma non definisce di per sé se la resina sia adatta a un particolare processo di estrusione della lastra e termoformatura.
Per gli acquirenti che stanno valutando se PET sia il materiale giusto per il bicchiere finito, anziché approfondire la resina in sé, il categoria bicchieri PET e la Confronto scientifico PET vs PP sono punti di partenza più diretti.
Cosa significa la viscosità intrinseca (IV) di PET?
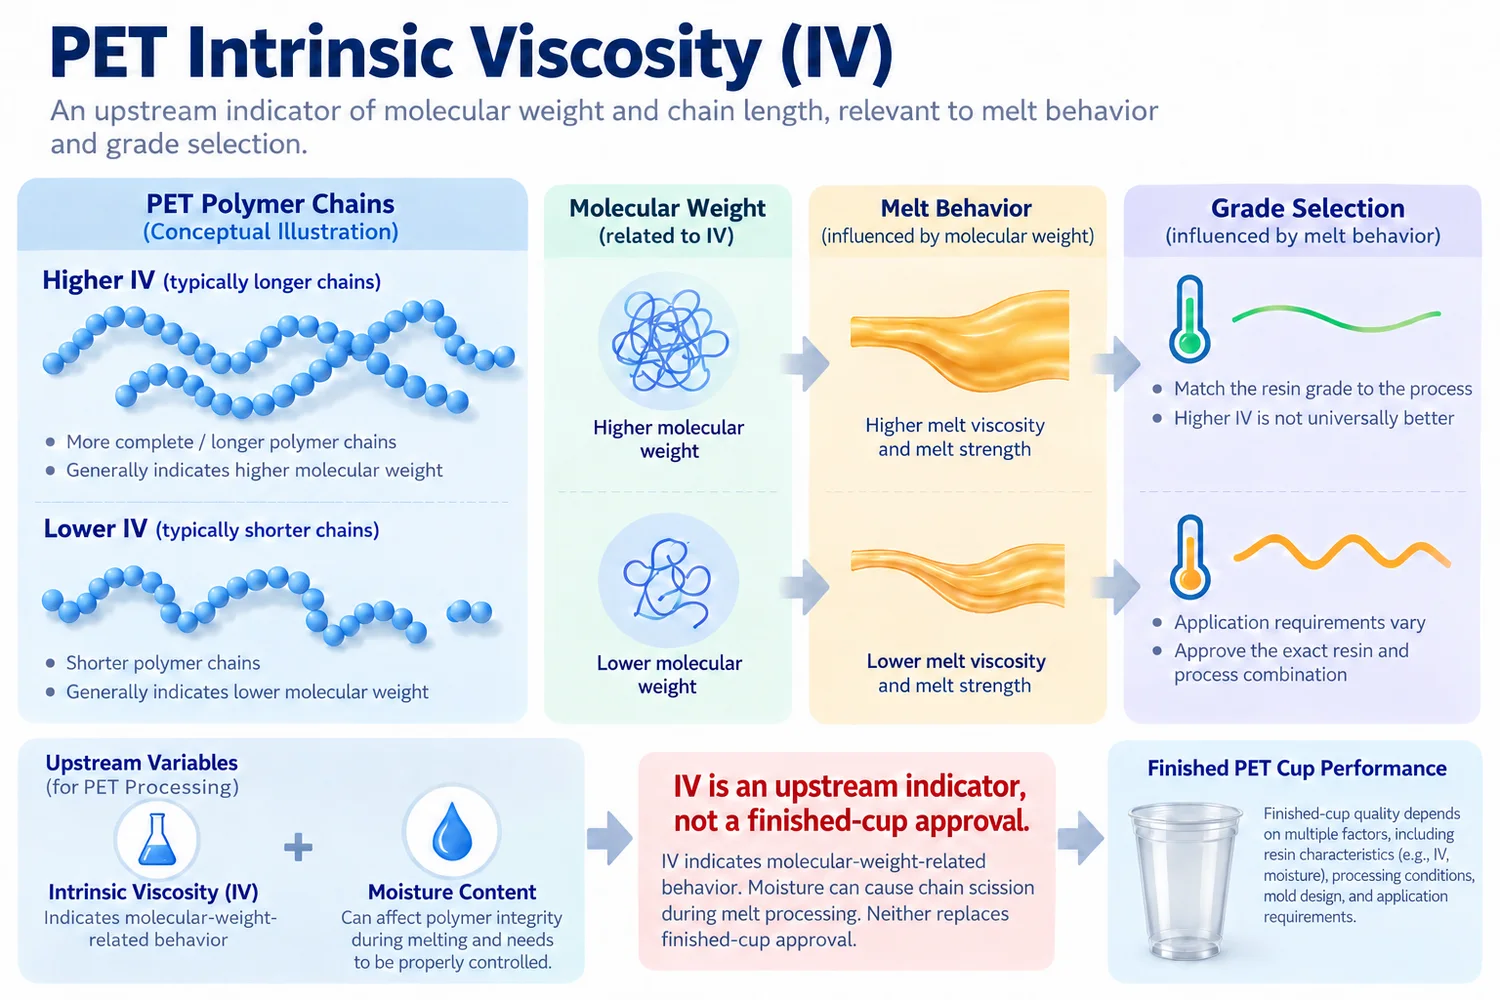
La viscosità intrinseca, spesso abbreviata in IV, è una proprietà della resina utilizzata come indicatore indiretto del peso molecolare e della lunghezza della catena polimerica di PET. In termini pratici, l'IV aiuta a descrivere come la resina si comporta durante la lavorazione allo stato fuso e quanta struttura molecolare è disponibile per sostenere le prestazioni meccaniche richieste.
Un IV più alto non significa automaticamente "migliore PET". Applicazioni diverse utilizzano gradi diversi. Una resina ottimizzata per bottiglie pressurizzate, ad esempio, può avere requisiti diversi da una resina destinata all'estrusione di lastre. La domanda utile è se il grado di resina selezionato è adatto al processo di produzione e al prodotto finito.
| Cosa può indicare l'IV | Cosa non dimostra di per sé l'IV |
|---|---|
| Livello di peso molecolare relativo della resina PET | Che un bicchiere finito avrà le dimensioni corrette |
| Comportamento allo stato fuso rilevante per la lavorazione | Che un bicchiere si adatti a un determinato coperchio |
| Se possa essersi verificata una degradazione molecolare se confrontata in condizioni controllate | Che un numero più alto sia universalmente migliore per ogni applicazione del PET |
| Una variabile di qualità della resina da monitorare insieme ad altre proprietà | Trasparenza, rigidità o aspetto del bicchiere finito senza considerare la lavorazione |
Per l'acquirente di bicchieri, l'IV va quindi inteso soprattutto come una variabile di controllo a monte. Spiega perché la movimentazione del materiale e il trattamento termico sono importanti, ma non deve sostituire l'approvazione del prodotto finito.
Perché la resina PET deve essere essiccata prima della lavorazione allo stato fuso
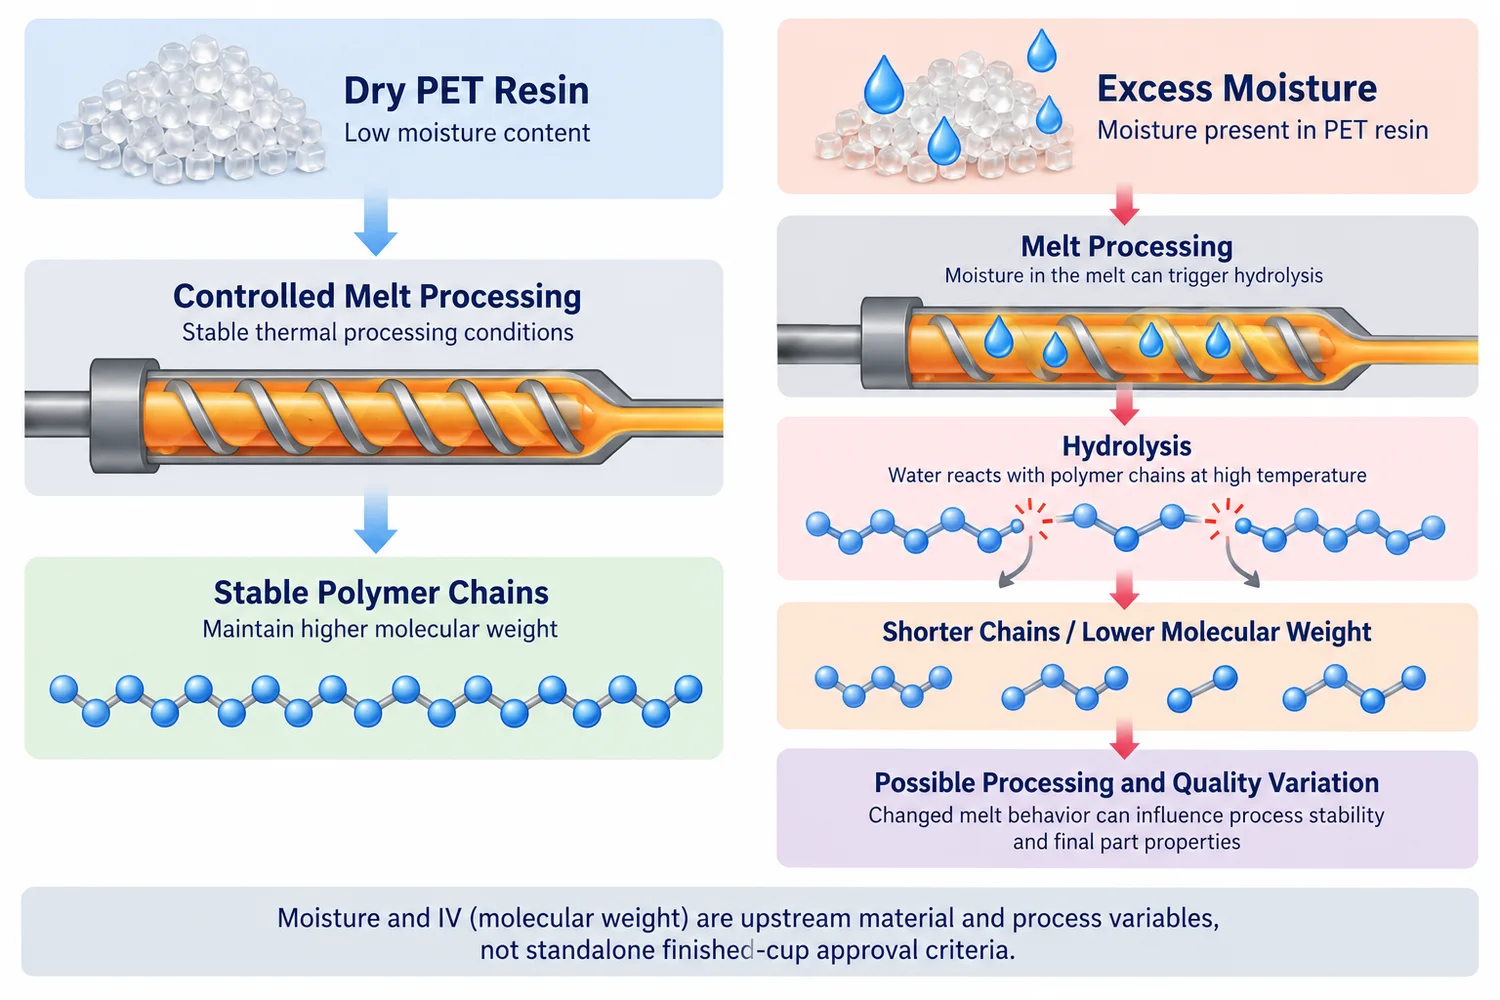
PET è sensibile all'umidità durante la lavorazione allo stato fuso. Se è presente umidità eccessiva quando il polimero viene riscaldato fino allo stato fuso, l'acqua può favorire la scissione idrolitica delle catene. In parole semplici, le catene polimeriche si accorciano, il peso molecolare diminuisce e il materiale non si comporta più esattamente come la resina originale era destinata a fare.
Ecco perché l'essiccazione non serve semplicemente a rimuovere l'acqua visibile dai granuli. I granuli di PET possono assorbire umidità dall'ambiente circostante anche quando sembrano completamente asciutti. La produzione richiede quindi una preparazione controllata del materiale prima dell'estrusione.
Umidità eccessiva prima della lavorazione allo stato fuso → idrolisi durante la lavorazione → catene PET più corte → peso molecolare / IV inferiore → comportamento allo stato fuso modificato e potenziale riduzione della coerenza del prodotto finito.
Le condizioni esatte di essiccazione dipendono dal grado di resina, dall'attrezzatura e dal sistema di produzione. Un acquirente non dovrebbe prendere una temperatura di essiccazione generica da un articolo online e inserirla in un ordine di acquisto di bicchieri. Il produttore deve seguire i requisiti applicabili della resina e della lavorazione per il sistema di produzione scelto.
In che modo il degrado legato all'umidità può influire sulla qualità dei bicchieri PET?
Il degrado molecolare legato all'umidità avviene a monte, ma l'acquirente ne vede il risultato solo dopo che il materiale è diventato foglio e poi bicchiere. La relazione è quindi indiretta. Una variazione del peso molecolare può alterare la resistenza allo stato fuso e il comportamento in lavorazione, il che può rendere più difficile un'estrusione e una formatura del foglio costanti.
I possibili sintomi a valle possono includere una ridotta tenacità, un comportamento di formatura instabile o una maggiore variabilità dei pezzi finiti. Ma occorre tenere ben chiara un'importante regola diagnostica:
La stessa logica vale per altri reclami sulla qualità. Un problema di opacità non dimostra automaticamente una "resina scadente", e un bordo debole non dimostra automaticamente un "basso IV". I difetti del bicchiere finito vanno ricondotti attraverso i registri di lastra, formatura, dimensioni e materiale, anziché attribuiti a una singola variabile della resina senza evidenze.
Perché alcuni bicchieri PET appaiono opachi invece che perfettamente trasparenti?
PET può offrire un'elevata limpidezza ottica, ma la trasparenza dipende da più del nome del polimero. L'imballaggio rigido trasparente PET è generalmente associato a una struttura trasparente prevalentemente amorfa, mentre una maggiore cristallizzazione può diffondere la luce e ridurre la trasparenza.
L'opacità può essere influenzata anche dalla qualità della lastra estrusa, dalla storia termica, dal raffreddamento, dalle contaminazioni, dagli additivi, dalle condizioni superficiali e dalla variabilità del materiale riciclato. Ciò significa che la domanda utile per il controllo qualità non è semplicemente "Si tratta di PET?", ma "Il bicchiere finito soddisfa lo standard estetico approvato alle stesse condizioni di ispezione?"
| Problema estetico sul prodotto finito | Variabili da indagare |
|---|---|
| Opacità generale | Cristallizzazione, condizioni della lastra, storia di raffreddamento, contaminazione, miscela di materiali e qualità superficiale |
| Aspetto giallo o scolorito | Colore della resina, variazione del contenuto riciclato, contaminazione e storia termica |
| Zone opache localizzate | Uniformità della lastra, schema di riscaldamento, condizioni di formatura o variazione locale del materiale |
| Bicchiere trasparente ma qualità visiva incostante tra i lotti | Lotto di materia prima, produzione della lastra, specifica del contenuto riciclato, coerenza del processo e riferimento di approvazione |
Per l'acquisto di B2B, la trasparenza deve quindi essere considerata un criterio di accettazione del prodotto finito. Se la presentazione trasparente del prodotto è importante per caffè freddo, succhi, frutta, dessert o altri servizi di ristorazione a freddo, approvare un campione fisico e utilizzarlo come riferimento visivo per la produzione in serie.
In che modo la cristallinità influisce sulla trasparenza di PET?
PET è un polimero semicristallino, il che significa che le sue catene molecolari possono esistere in regioni amorfe più disordinate e in regioni cristalline più ordinate. Questa struttura è una delle ragioni per cui la storia di lavorazione ha un'influenza così forte sull'aspetto e sulle prestazioni di PET.
Per la lastra trasparente e i bicchieri, il processo di produzione deve preservare lo stato ottico richiesto pur garantendo una manipolazione e una formatura stabili. Se la cristallizzazione diventa eccessiva in un'applicazione trasparente, il materiale può perdere l'aspetto limpido come il vetro che gli acquirenti si aspettano dal packaging trasparente PET.
La cristallinità non deve essere interpretata di per sé come “buona” o “cattiva”. Diverse applicazioni PET utilizzano deliberatamente morfologie e storie termiche differenti. Ciò che conta per un bicchiere per bevande fredde è che la resina selezionata, il processo di estrusione della lastra e le condizioni di termoformatura producano in modo costante il componente finito trasparente approvato.
In che modo temperatura, tempo di permanenza e storia di processo influenzano PET?
PET deve essere fuso per produrre la lastra, ma la lavorazione allo stato fuso crea anche una sfida di controllo qualità: il materiale necessita di calore sufficiente per essere lavorato correttamente senza degradazioni superflue dovute a un'esposizione termica eccessiva, all'umidità o a un tempo di permanenza prolungato.
Le variabili di processo sono interconnesse. La temperatura non può essere valutata da sola. Il livello di umidità, il tempo di permanenza, lo sforzo di taglio, le condizioni di estrusione, il raffreddamento della lastra e le caratteristiche della qualità di resina selezionata influenzano tutti il risultato.
Quando il controllo di processo è debole
- Il materiale potrebbe non fondere o non fluire in modo costante.
- La storia termica può variare tra un ciclo produttivo e l'altro.
- L'aspetto e lo spessore della lastra possono diventare meno costanti.
- La termoformatura a valle diventa più difficile da stabilizzare.
Perché una sola temperatura non è la risposta
- Gradi diversi di PET sono progettati per processi diversi.
- Le attrezzature e la capacità produttiva modificano la storia termica effettiva.
- Il tempo di permanenza modifica l'effetto della temperatura.
- L'umidità può accelerare la degradazione molecolare durante la lavorazione allo stato fuso.
Questo è un altro motivo per cui gli acquirenti di solito non dovrebbero specificare da soli un valore di temperatura di estrusione. Il requisito commercialmente utile è che la produzione generi un bicchiere finito costante rispetto alla specifica approvata.
Che cos'è la lastra APET e perché è rilevante per i bicchieri trasparenti?
Nel packaging rigido, APET si riferisce comunemente all'PET amorfo utilizzato in lastre trasparenti e imballaggi termoformati. Il termine descrive la forma fisica e la morfologia rilevanti per il packaging rigido trasparente; non indica che il materiale sia vergine o riciclato.
Questa distinzione è importante perché gli acquirenti a volte confrontano "APET" con "rPET" come se fossero categorie di materiale contrapposte. Non sono lo stesso tipo di classificazione:
| Termine | Cosa descrive | Implicazione per l'acquirente |
|---|---|---|
| APET | Forma amorfa PET comunemente associata a lastre rigide trasparenti / imballaggi termoformati | Rilevante per la trasparenza e il comportamento alla termoformatura |
| PET vergine | Materia prima ottenuta da resina PET di nuova produzione anziché da contenuto riciclato PET | Definisce l'origine del materiale, non se la lastra finale è amorfa |
| rPET | PET contenente materia prima riciclata | Richiede il controllo del livello di contenuto riciclato, della qualità, dell'aspetto e dei requisiti applicabili per il contatto alimentare |
Un bicchiere termoformato può quindi impiegare lastra APET mentre la sua strategia di approvvigionamento del materiale può prevedere vergine PET, riciclato PET o una combinazione approvata, a seconda del prodotto esatto e dei requisiti del mercato di destinazione.
Vergine PET e rPET: cosa cambia per i bicchieri termoformati?
Vergine PET e riciclato PET appartengono alla stessa famiglia di polimeri, ma il materiale riciclato introduce ulteriori questioni di approvvigionamento e controllo del processo. La percentuale di contenuto riciclato, la qualità della purificazione, il controllo della contaminazione, il colore, la viscosità intrinseca e l'idoneità al contatto alimentare possono tutti influire su come viene specificato un programma rPET.
Per l'acquirente di bicchieri finiti, la questione chiave non è se l'rPET sia intrinsecamente "buono" o "cattivo". È se il requisito di contenuto riciclato sia chiaramente definito e se il bicchiere risultante soddisfi costantemente le specifiche approvate in termini di aspetto, meccanica e dimensioni.
In termini pratici, aumentare il contenuto riciclato può richiedere un controllo più rigoroso della coerenza del materiale e delle aspettative sul colore. Gli acquirenti dovrebbero evitare di presumere che tutti i materiali rPET producano lo stesso risultato ottico o che un'indicazione generica di contenuto riciclato dimostri automaticamente l'idoneità al contatto alimentare per ogni mercato di destinazione.
Dalla resina PET alla lastra trasparente
Prima termoformatura il processo inizia: la resina deve diventare un foglio controllato. Questa fase intermedia è fondamentale perché la macchina formatrice può lavorare solo con il foglio che riceve.
- Selezione e preparazione del materiale: Il programma di resina viene selezionato per l'applicazione di imballaggio richiesta e preparato per la lavorazione.
- Controllo dell'umidità: Il materiale viene essiccato e gestito per proteggerlo dal degrado legato all'umidità durante la fusione.
- Fusione ed estrusione: PET viene fuso ed estruso in un foglio continuo.
- Controllo dello spessore e della superficie: Il foglio deve presentare una consistenza di spessore e un aspetto adeguati alla geometria del bicchiere di destinazione.
- Raffreddamento e avvolgimento / alimentazione: La storia termica è controllata in modo che il foglio rimanga idoneo alla successiva termoformatura.
Un'azienda produttrice di bicchieri può ricevere o produrre una resina conforme a una specifica di materiale e ottenere comunque un bicchiere scadente se il controllo del foglio è debole. Viceversa, una produzione stabile del foglio aiuta il processo di formatura a riprodurre la geometria del bicchiere approvata ciclo dopo ciclo.
Dal foglio PET al bicchiere finito
La termoformatura riscalda nuovamente il foglio e lo forma secondo la geometria del bicchiere. In questa fase il materiale viene distribuito nella parete laterale, nel fondo e nel bordo. Anche quando la resina è corretta, la coerenza della formatura determina comunque se il bicchiere presenta le dimensioni previste, la distribuzione delle pareti e l'interfaccia per il coperchio.
L'acquirente percepisce quindi la qualità della resina solo attraverso il prodotto finito. Un certificato della resina non può dimostrare che il bicchiere abbia il diametro superiore corretto. Una specifica del foglio non può dimostrare che il coperchio si agganci correttamente. Sono questioni relative al componente finito.
| Osservazione del bicchiere finito | Possibili variabili a monte da verificare |
|---|---|
| Aspetto opaco | Resina/miscela, cristallizzazione, qualità della lastra, raffreddamento, contaminazione, storia termica |
| Bicchiere giallo o con colore non uniforme | Colore del materiale, variazione del contenuto riciclato, contaminazione, storia termica |
| Fessurazione fragile | Degrado molecolare, distribuzione della parete, assottigliamento eccessivo, danni da taglio, qualità del materiale |
| Spessore della parete non uniforme | Calibro della lastra, distribuzione del calore, comportamento in formatura, geometria del bicchiere |
| Bordo debole o deformato | Distribuzione del materiale, formatura, controllo dimensionale e di taglio |
| Variazione dell'accoppiamento del coperchio | Geometria del bordo, ripetibilità dimensionale, serie bicchiere/coperchio e coerenza di formatura |
Cosa può indicare a un produttore un COA della resina PET?
Un certificato di analisi o una specifica di prodotto della resina può includere proprietà come viscosità intrinseca, umidità, colore, acetaldeide, comportamento alla fusione o altri controlli specifici della qualità. L'elenco esatto dipende dal fornitore della resina e dalla qualità.
Questi documenti sono utili per il controllo dei materiali in ingresso perché aiutano a stabilire se il lotto di resina fornito rientra nella specifica concordata a monte. Non sostituiscono l'ispezione dei bicchieri finiti.
COA della resina → conferma le proprietà selezionate della resina a monte.
QC del bicchiere finito → conferma aspetto, peso, dimensioni, geometria del bordo, tenuta del coperchio e altri requisiti approvati del bicchiere.
Questa distinzione è importante nelle rivendicazioni relative a B2B. Un documento della resina non deve essere presentato come prova che ogni bicchiere finito soddisfi automaticamente tutti i requisiti dimensionali, meccanici, di contatto alimentare o del mercato di destinazione. L'ambito di ciascun documento deve corrispondere alla rivendicazione formulata.
Cosa devono effettivamente specificare gli acquirenti di bicchieri PET?
Per la maggior parte degli importatori, distributori, marchi di bevande e acquirenti del settore foodservice, inserire nel PO un obiettivo di IV della resina crea complessità senza risolvere il vero problema di acquisto. L'acquirente ha normalmente bisogno di un sistema di bicchieri ripetibile, non di una ricetta per la lavorazione dei polimeri.
Una specifica pratica del bicchiere finito dovrebbe concentrarsi su ciò che deve rimanere costante dall'approvazione alla produzione in serie:
- Materiale: Confermare PET e qualsiasi requisito concordato in materia di contenuto vergine / riciclato.
- Applicazione: Confermare che il bicchiere è destinato all'uso richiesto nel foodservice per alimenti freddi.
- Capacità nominale: Registrare la misura richiesta oz / mL.
- Dimensioni: Confermare il diametro superiore, il diametro inferiore, l'altezza e le altre dimensioni del disegno ove pertinenti.
- Geometria del bordo: Approvare il bordo che si interfaccia con il sistema di coperchi selezionato.
- Compatibilità con il coperchio: Approvare fisicamente l'esatta combinazione bicchiere-coperchio.
- Peso del bicchiere: Utilizzare la specifica di prodotto concordata o il riferimento approvato anziché presumere che tutti i bicchieri di una stessa capacità abbiano lo stesso peso.
- Trasparenza e aspetto: Stabilire un riferimento visivo accettabile per trasparenza, colore e difetti visibili.
- Rigidità / manipolazione: Confermare che il bicchiere finito sia idoneo come richiesto per riempimento, movimentazione, impilamento e servizio.
- Campione approvato: Conservare un riferimento di approvazione controllato, fisico o documentato, per ordini all'ingrosso e ripetuti.
Per una rosa di prodotti, confrontare il gamma di bicchieri 12 oz PET e la gamma di bicchieri 16 oz PET, quindi confermare la variante esatta, il bordo e il coperchio invece di considerare la capacità come specifica completa.
Per l'approvazione di dimensioni e bordo, vedere il Guida alle dimensioni dei bicchieri PETPer l'ispezione della spedizione, utilizzare il Guida al controllo qualità dei bicchieri in plasticaSe l'ordine è ancora in fase di approvazione, il Guida all'approvazione dei campioni di bicchieri in plastica spiega come stabilire un riferimento utilizzabile prima della produzione in serie.
Un modo migliore per valutare la qualità del bicchiere PET
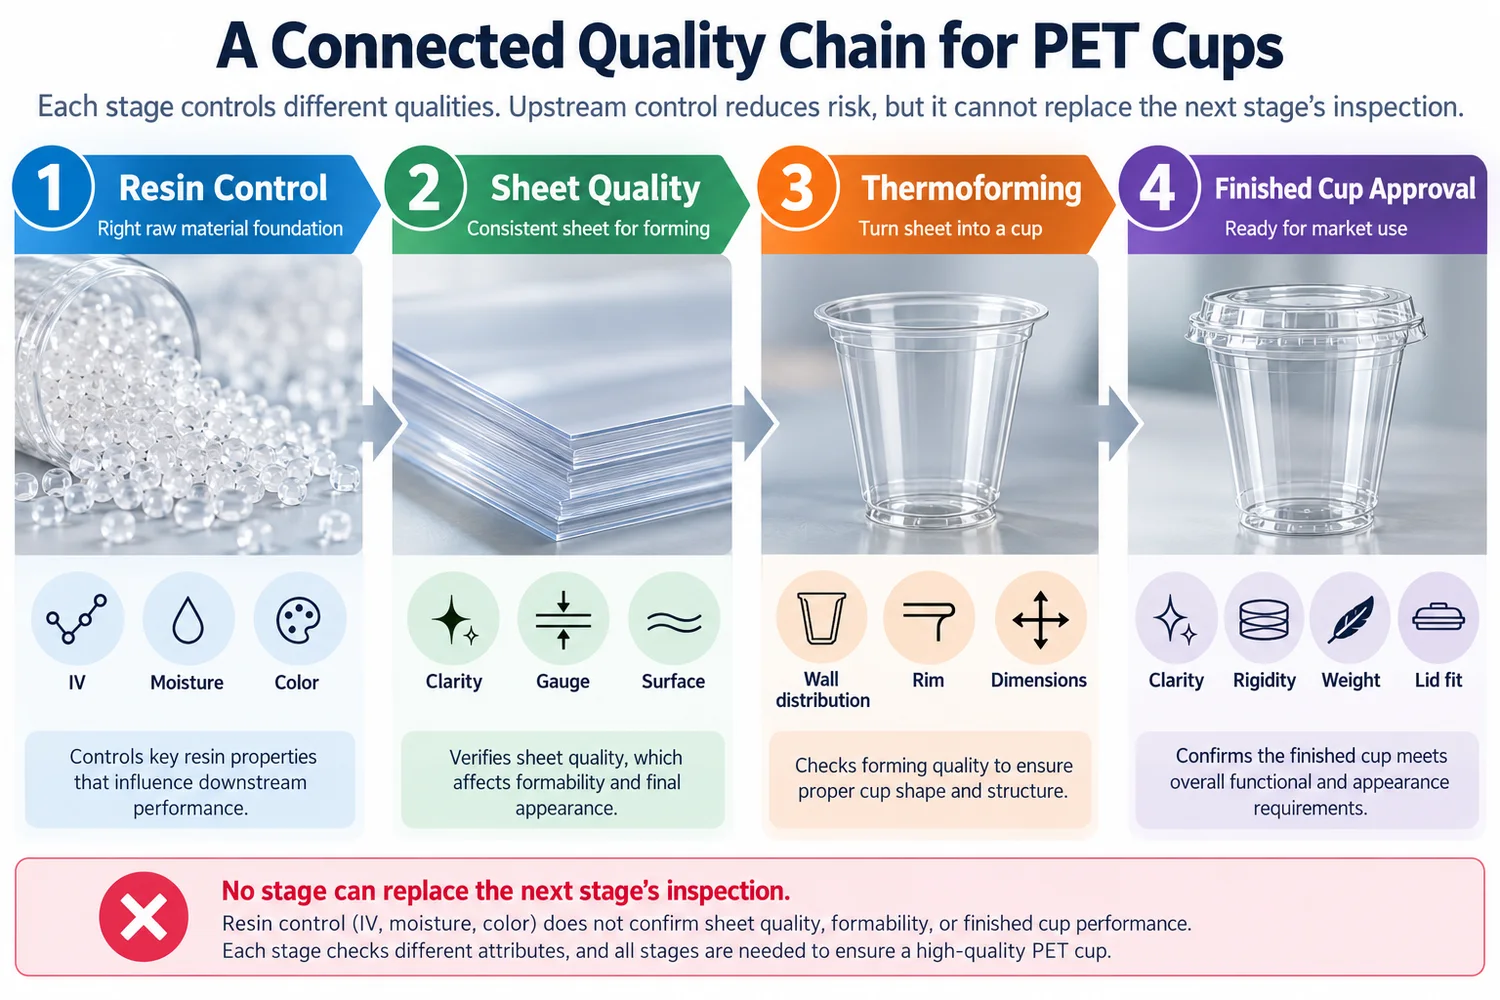
Il modello di qualità utile non è “buona resina uguale buon bicchiere”. Ogni fase deve preservare la qualità della fase precedente aggiungendo il proprio controllo.
Controllo dei materiali a monte
Grado della resina, IV, umidità, colore e altre specifiche del fornitore aiutano a determinare se il materiale è adatto e sufficientemente stabile per il processo di lavorazione scelto.
Controllo della qualità del foglio
L'estrusione in foglia trasforma la resina nel materiale che entrerà effettivamente nel processo di termoformatura. Calibro, aspetto e storia termica sono importanti.
Controllo della termoformatura
Riscaldamento e formatura determinano come il materiale si distribuisce lungo la parete, il fondo e il bordo e se le dimensioni rimangono stabili.
Approvazione del bicchiere finito
La decisione finale dell'acquirente dovrebbe basarsi sul bicchiere approvato: aspetto, peso, dimensioni, bordo, tenuta del coperchio, manipolazione e imballaggio.
Checklist per l'acquirente: conoscenza della resina PET senza sovraspecificare il bicchiere
- Il prodotto è chiaramente specificato come PET anziché come un altro polimero?
- Eventuali requisiti di contenuto vergine / riciclato sono indicati separatamente dalla terminologia della foglia APET?
- Il fornitore ha confermato che la qualità del materiale è idonea all'effettivo processo di foglia / termoformatura?
- Il controllo dell'umidità è considerato un requisito di produzione prima della fusione del PET?
- La trasparenza e il colore vengono valutati sul bicchiere finito anziché dedotti solo dal nome della resina?
- Le segnalazioni di fragilità, opacità o bordo debole vengono esaminate come problemi multifattoriali anziché attribuite automaticamente a un'unica proprietà?
- Il peso e le dimensioni del bicchiere finito vengono controllati rispetto alla specifica approvata?
- La geometria del bordo viene verificata con la serie di coperchi esatta?
- Viene conservato un campione approvato fisico o documentato per il confronto con forniture in grandi quantità e con ordini successivi?
- I documenti relativi alla resina vengono tenuti separati dalle prove di conformità del prodotto finito e del mercato di destinazione?
Raccomandazione finale
La scienza delle resine PET è importante perché il bicchiere finito parte dalle catene polimeriche, dal controllo dell'umidità e dal comportamento in lavorazione. La viscosità intrinseca aiuta a descrivere il comportamento legato al peso molecolare; l'umidità può favorire la degradazione idrolitica durante la lavorazione allo stato fuso; la cristallinità e la storia termica influenzano la trasparenza; e la qualità della lastra determina ciò che il processo di termoformatura ha a disposizione per lavorare.
Ma chi acquista bicchieri non deve diventare un ingegnere di processo delle resine per acquistare correttamente. Il confine pratico dell'approvvigionamento è chiaro: il produttore controlla le variabili a monte relative al materiale e al processo; l'acquirente approva il prodotto finito che tali controlli devono produrre in modo costante.
Per un approvvigionamento all'ingrosso, fissa il requisito del materiale PET, il requisito di contenuto riciclato ove applicabile, lo standard di trasparenza, il peso del bicchiere, le dimensioni, la geometria del bordo, l'abbinamento con il coperchio e il campione approvato. Se in seguito emerge un problema di qualità, risalilo a ritroso attraverso i registri del bicchiere finito, della termoformatura, della lastra e della resina, invece di presumere che un singolo dato tecnico spieghi il difetto.
Per esaminare una specifica di ordine all'ingrosso, contatta Bioleader Cups indicando l'applicazione prevista, la dimensione del bicchiere, il requisito del materiale e le esigenze di approvazione del campione.
Domande frequenti
Che cos'è la viscosità intrinseca (IV) di PET?
La viscosità intrinseca è una proprietà del materiale usata come indicatore indiretto del peso molecolare e della lunghezza delle catene polimeriche di PET. Aiuta i produttori a comprendere il comportamento in lavorazione e la coerenza della resina, ma di per sé non dimostra che un bicchiere finito abbia la trasparenza, la robustezza, le dimensioni o l'adattamento al coperchio corretti.
Perché la resina PET deve essere essiccata prima della lavorazione?
PET è sensibile all'umidità durante la fusione. Un'umidità eccessiva può favorire l'idrolisi, accorciando le catene polimeriche e riducendo il peso molecolare. Una corretta preparazione del materiale aiuta a proteggere la resina dal degrado legato all'umidità prima dell'estrusione della lastra o di altre fasi di lavorazione allo stato fuso.
Perché un bicchiere in PET può apparire opaco?
L'opacità può essere associata a cristallizzazione, qualità della lastra, raffreddamento e storia termica, contaminazione, additivi, condizioni superficiali o variazione della miscela di materiali. Un bicchiere opaco dovrebbe quindi essere analizzato considerando le variabili di resina, lastra e formatura, invece di attribuirne automaticamente la causa a un unico fattore.
APET è lo stesso di PET vergine o di rPET?
No. APET si riferisce comunemente alla forma amorfa di PET utilizzata per lastre rigide trasparenti e imballaggi termoformati. Il PET vergine e il rPET descrivono l'origine della materia prima. Un prodotto termoformato trasparente PET può quindi impiegare lastra APET adottando una strategia di approvvigionamento con materia prima vergine, riciclata o mista approvata.
Un acquirente di bicchieri in PET dovrebbe specificare l'IV della resina nell'ordine di acquisto?
Di norma no, a meno che l'acquirente non abbia una ragione tecnica convalidata e una specifica della resina concordata. La maggior parte degli acquirenti di bicchieri ottiene un controllo migliore approvando il materiale del bicchiere finito, il contenuto riciclato ove applicabile, la trasparenza, il peso, le dimensioni, la geometria del bordo, l'adattamento del coperchio e un campione fisico di riferimento.