Quick Summary
- Die Qualität transparenter PET Becher beginnt bereits vorgelagert bei Harzqualität, Feuchtigkeitskontrolle und Folienverarbeitung, doch die meisten Becherkäufer müssen die Harz-IV nicht selbst festlegen. Das praktische Einkaufsziel ist eine gleichbleibende Klarheit des Fertigbechers, Steifigkeit, Gewicht, Abmessungen, Randgeometrie und Deckelpassung im Vergleich zu einer freigegebenen Referenz.
Ein transparenter PET Becher wird nicht allein dadurch klar, steif und maßhaltig, dass der Rohstoff als „PET“ gekennzeichnet ist. Der Fertigbecher ist das Ergebnis einer Kette vorgelagerter Entscheidungen: Harzqualität, Molekulargewicht, intrinsische Viskosität, Feuchtigkeitskontrolle, Temperaturhistorie, Folienqualität, Thermoformen und Maßkontrolle.
Diese Unterscheidung ist wichtig, weil PET in vielen verschiedenen Branchen eingesetzt wird. Flaschen-, Folien-, Faser-, Platten- und technische Anwendungen verwenden nicht zwangsläufig dieselbe Harzqualität oder dasselbe Verarbeitungsfenster. Eine technische Kennzahl aus einem Datenblatt für Flaschenharz sollte nicht automatisch zur Spezifikation für einen thermoformten Becher werden.
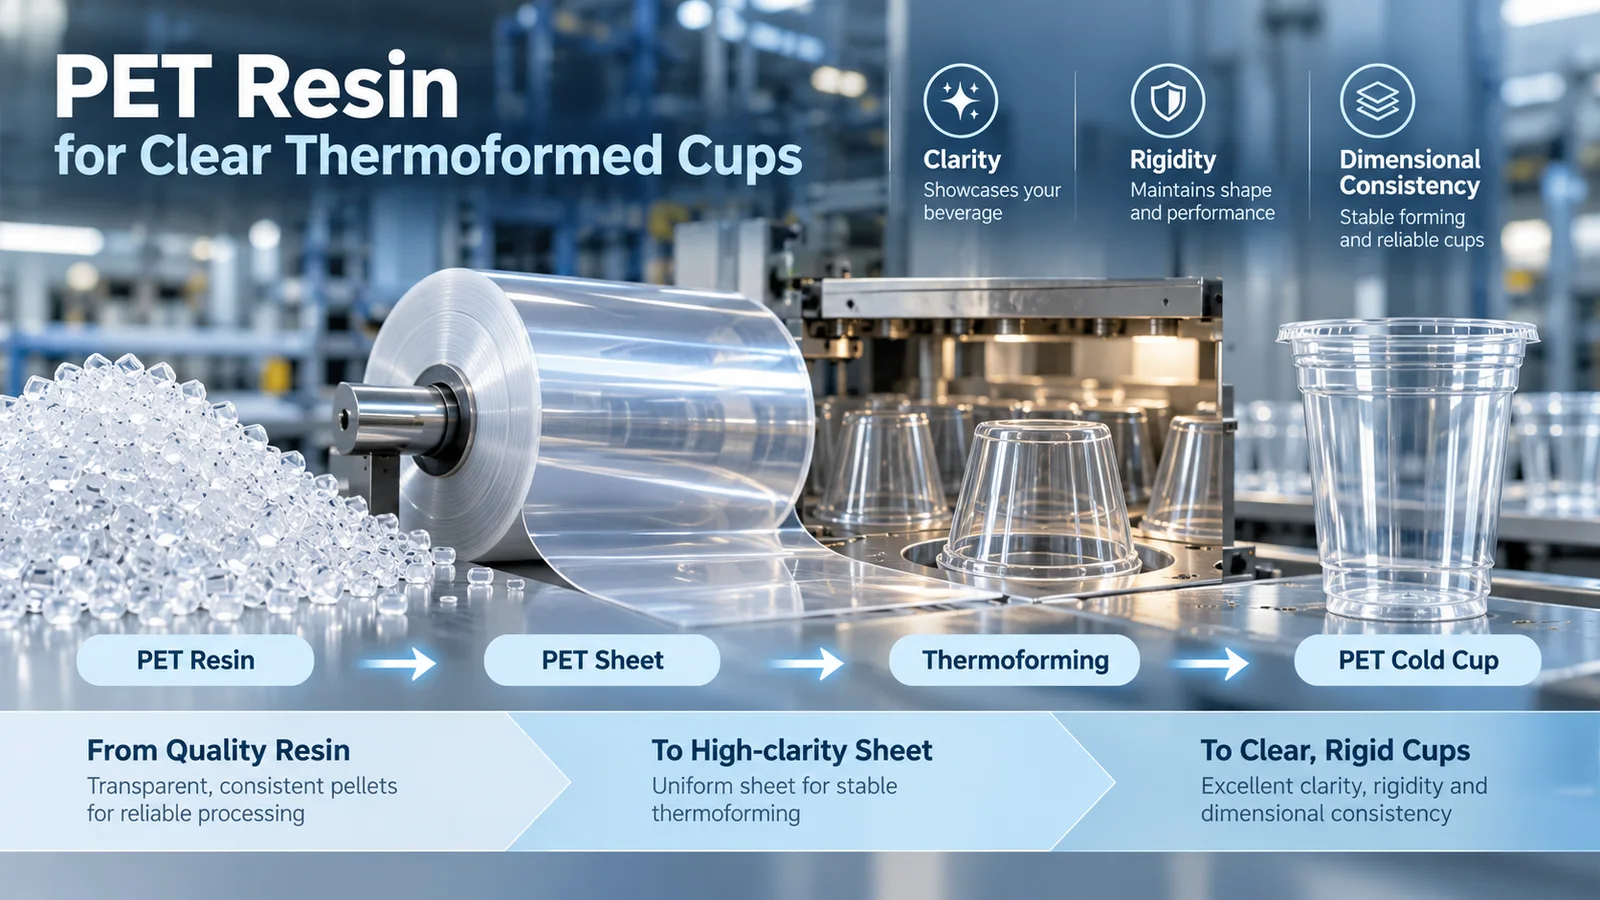
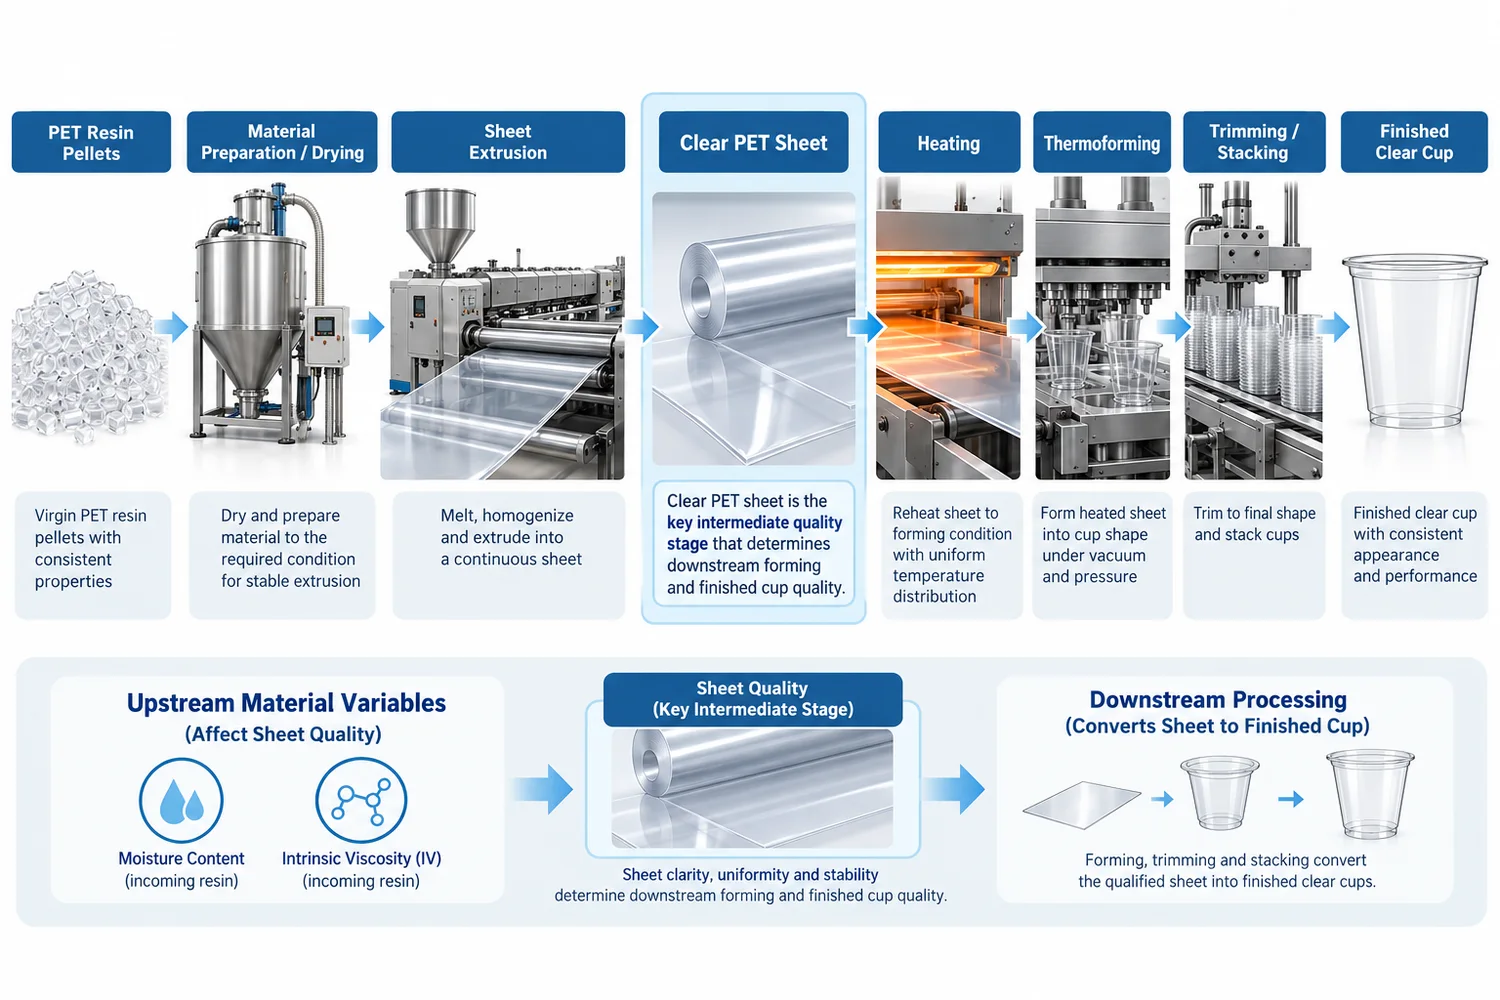
Für transparente Einwegbecher ist die relevante Fertigungskette enger: PET Harz → Materialvorbereitung → Folienextrusion → transparenter PET Folie → Thermoformen → Stanzen und Stapeln → Endkontrolle der Becher. Das Verständnis dieser Kette hilft Einkäufern, bessere Qualitätsfragen zu stellen, ohne die Becher-Anfrage in eine Harz-Einkaufsspezifikation zu verwandeln.
Wofür wird das Harz PET bei transparenten thermogeformten Bechern verwendet?
PET, also Polyethylenterephthalat, ist ein thermoplastischer Polyester, der in Flaschen, starrer Verpackung, Folien, Fasern und anderen Produkten eingesetzt wird. Kommerzielles PET wird in mehreren Sorten geliefert, da unterschiedliche Fertigungsverfahren unterschiedliche Kombinationen aus Schmelzverhalten, Molekulargewicht, Kristallisationsverhalten, Farbe und Endanwendungseigenschaften erfordern.
Für einen transparenten thermogeformten Becher muss das Harz zunächst eine gleichbleibende Folienproduktion ermöglichen. Diese Folie muss sich anschließend vorhersehbar erwärmen und in der Becherform umformen lassen, wobei die geforderte Transparenz, Wandverteilung, Randgeometrie und Maßhaltigkeit erhalten bleiben.
Deshalb ist „lebensmittelechtes PET“ allein keine vollständige Fertigungsspezifikation. Die Eignung für Lebensmittelkontakt betrifft nur eine Anforderung. Sie legt für sich genommen nicht fest, ob das Harz für ein bestimmtes Folienextrusions- und Thermoformverfahren geeignet ist.
Für Einkäufer, die entscheiden, ob PET das richtige Material für den fertigen Becher ist, statt das Harz selbst zu untersuchen, ist die Kategorie Becher (PET) und im PET vs. PP – wissenschaftlicher Vergleich sind direktere Ausgangspunkte.
Was bedeutet die intrinsische Viskosität (IV) von PET?
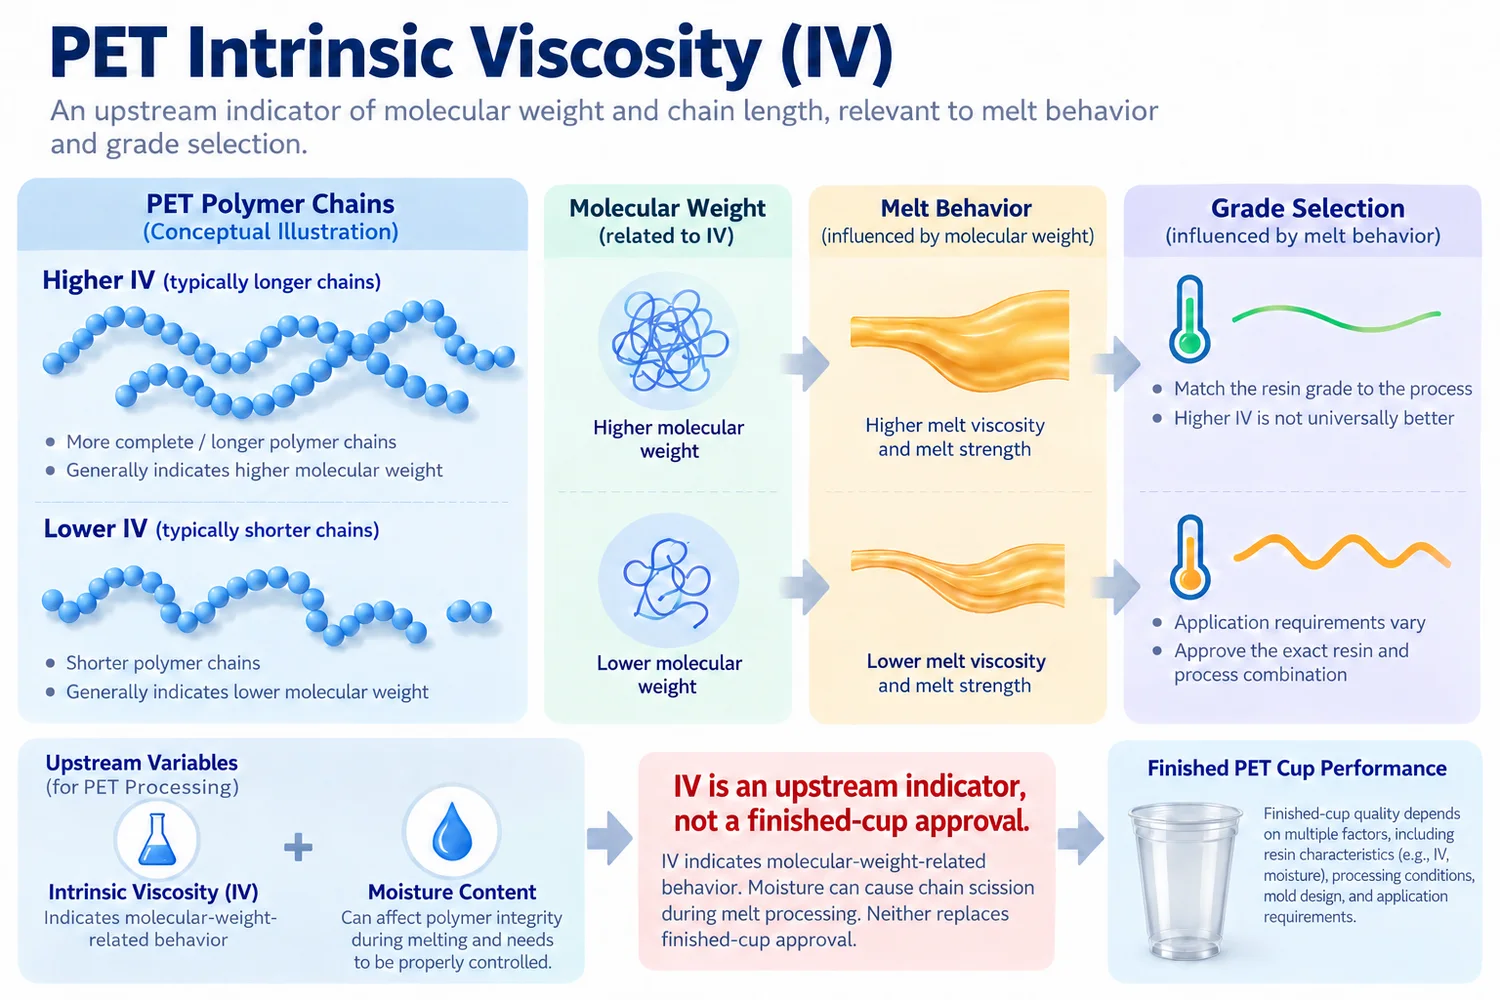
Die intrinsische Viskosität, üblicherweise abgekürzt als IV, ist eine Harzeigenschaft, die als indirekter Indikator für das Molekulargewicht und die Polymerkettenlänge von PET dient. Praktisch betrachtet beschreibt die IV, wie sich das Harz bei der Schmelzverarbeitung verhält und wie viel Molekülstruktur zur Verfügung steht, um die geforderte mechanische Leistung zu erzielen.
Eine höhere IV bedeutet nicht automatisch „besseres PET“. Verschiedene Anwendungen erfordern unterschiedliche Qualitäten. Ein Harz, das für Druckflaschen optimiert ist, kann beispielsweise andere Anforderungen haben als ein Harz für die Folienextrusion. Entscheidend ist die Frage, ob die gewählte Harzqualität für das Herstellungsverfahren und das Endprodukt geeignet ist.
| Was die IV anzeigen kann | Was die IV allein nicht beweist |
|---|---|
| Relative Molekulargewichtsklasse des Harzes PET | Dass ein fertiger Becher die korrekten Abmessungen aufweist |
| Für die Verarbeitung relevantes Schmelzverhalten | Dass ein Becher zu einem bestimmten Deckel passt |
| Ob ein molekularer Abbau stattgefunden haben könnte, wenn unter kontrollierten Bedingungen verglichen wird | Dass eine höhere Zahl für jede Anwendung von PET pauschal besser ist |
| Eine Harzqualitätsvariable, die zusammen mit anderen Eigenschaften zu überwachen ist | Klarheit, Steifigkeit oder Aussehen des fertigen Bechers ohne Berücksichtigung der Verarbeitung |
Für den Becherkäufer ist die IV daher am besten zu verstehen als eine vorgelagerte Steuervariable. Es erklärt, warum Materialhandhabung und thermische Verarbeitung wichtig sind, sollte jedoch nicht die Freigabe des Fertigprodukts ersetzen.
Warum PET Harz vor der Schmelzverarbeitung getrocknet werden muss
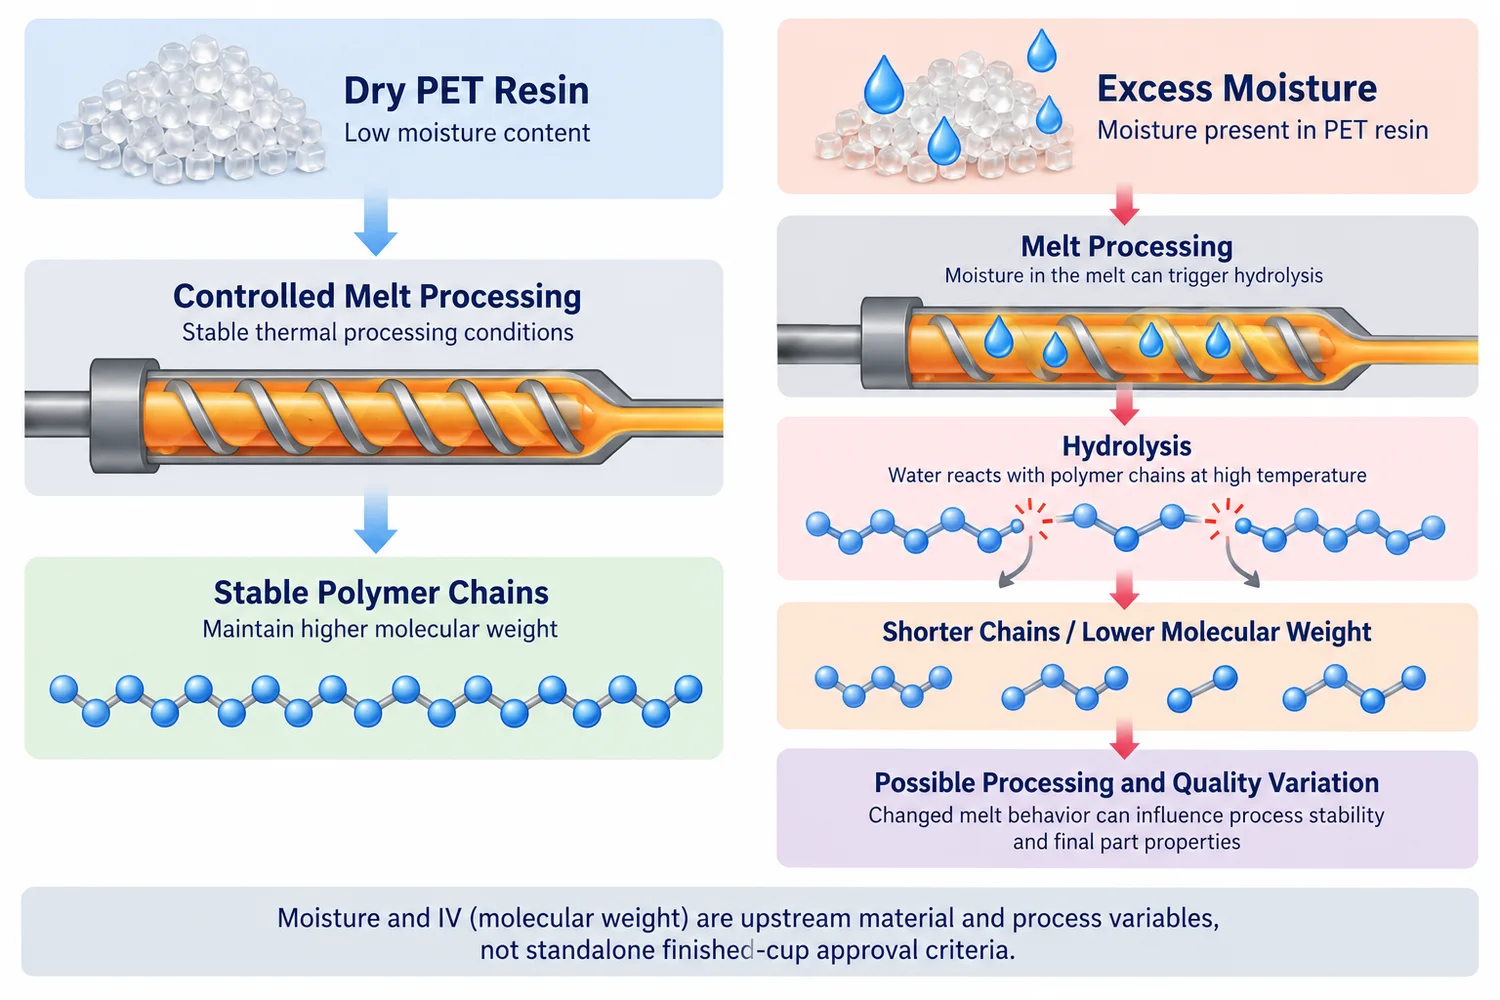
PET ist während der Schmelzverarbeitung feuchtigkeitsempfindlich. Wenn beim Erhitzen des Polymers in den geschmolzenen Zustand übermäßige Feuchtigkeit vorhanden ist, kann Wasser die hydrolytische Kettenspaltung fördern. Einfach ausgedrückt: Polymerketten werden verkürzt, das Molekulargewicht sinkt und das Material verhält sich nicht mehr genau so, wie es für das ursprüngliche Harz vorgesehen war.
Deshalb geht es beim Trocknen nicht nur darum, sichtbares Wasser von den Pellets zu entfernen. PET Pellets können Feuchtigkeit aus der Umgebung aufnehmen, selbst wenn sie völlig trocken aussehen. Die Herstellung erfordert daher eine kontrollierte Materialvorbereitung vor der Extrusion.
Übermäßige Feuchtigkeit vor der Schmelzverarbeitung → Hydrolyse während der Verarbeitung → kürzere PET Ketten → niedrigeres Molekulargewicht / IV → verändertes Schmelzverhalten und möglicherweise verringerte Konsistenz des Fertigprodukts.
Die genauen Trocknungsbedingungen hängen von der Harztype, der Ausrüstung und dem Produktionssystem ab. Ein Käufer sollte keine allgemeine Trocknungstemperatur aus einem Online-Artikel übernehmen und in eine Becher-Bestellung schreiben. Der Hersteller sollte die geltenden Harz- und Verarbeitungsanforderungen für das ausgewählte Produktionssystem befolgen.
Wie kann sich feuchtigkeitsbedingter Abbau auf die Qualität von PET Bechern auswirken?
Der feuchtigkeitsbedingte molekulare Abbau findet vorgelagert statt, doch der Käufer sieht das Ergebnis erst, nachdem das Material zu Folie und dann zu einem Becher verarbeitet wurde. Der Zusammenhang ist daher indirekt. Eine Veränderung des Molekulargewichts kann die Schmelzfestigkeit und das Verarbeitungsverhalten beeinflussen, was eine gleichbleibende Folienextrusion und Formgebung erschweren kann.
Mögliche nachgelagerte Symptome können eine verringerte Zähigkeit, ein instabiles Formgebungsverhalten oder eine größere Streuung bei den Fertigteilen sein. Eine wichtige diagnostische Regel sollte jedoch klar bleiben:
Dieselbe Logik gilt für andere Qualitätsbeschwerden. Ein Trübungsproblem beweist nicht automatisch „schlechtes Harz“, und ein schwacher Rand beweist nicht automatisch „niedrige IV“. Defekte am fertigen Becher sollten über Folien-, Umform-, Maß- und Materialaufzeichnungen zurückverfolgt werden, statt sie ohne Belege einer einzelnen Harzvariable zuzuordnen.
Warum wirken manche Becher PET trüb statt kristallklar?
PET kann eine hohe optische Klarheit bieten, doch die Transparenz hängt von mehr als dem Polymernamen ab. Klare, starre Verpackungen aus PET werden im Allgemeinen mit einer überwiegend amorphen transparenten Struktur in Verbindung gebracht, während zunehmende Kristallisation Licht streuen und die Transparenz verringern kann.
Die Trübung kann auch durch die Qualität der extrudierten Folie, die thermische Vorgeschichte, die Kühlung, Verunreinigungen, Additive, den Oberflächenzustand und Schwankungen bei recyceltem Material beeinflusst werden. Das bedeutet, die entscheidende QC-Frage lautet nicht einfach „Ist das PET?“, sondern „Erfüllt der fertige Becher unter denselben Prüfbedingungen den freigegebenen Optikstandard?“
| Problem mit dem Erscheinungsbild des fertigen Produkts | Zu untersuchende Variablen |
|---|---|
| Allgemeine Trübung | Kristallisation, Folienzustand, Kühlverlauf, Verunreinigungen, Materialmischung und Oberflächenqualität |
| Gelbe oder farblich abweichende Optik | Harzfarbe, Schwankungen beim Recyclinganteil, Kontamination und thermische Vorgeschichte |
| Lokale trübe Zonen | Gleichmäßigkeit der Folie, Heizbild, Umformbedingungen oder lokale Materialschwankungen |
| Transparenter Becher, aber uneinheitliche optische Qualität zwischen den Chargen | Rohstoffcharge, Folienproduktion, Spezifikation des Recyclinganteils, Prozesskonsistenz und Freigabereferenz |
Für die Beschaffung von B2B sollte die Klarheit daher als Abnahmekriterium für das Fertigprodukt behandelt werden. Wenn eine transparente Produktpräsentation für Eiskaffee, Saft, Obst, Desserts oder andere kalte Foodservice-Anwendungen wichtig ist, sollte ein physisches Muster freigegeben und als visuelle Referenz für die Serienproduktion verwendet werden.
Wie beeinflusst die Kristallinität die Klarheit von PET?
PET ist ein teilkristallines Polymer, das heißt, seine Molekülketten können sowohl in ungeordneteren amorphen Bereichen als auch in geordneteren kristallinen Bereichen vorliegen. Diese Struktur ist ein Grund dafür, dass die Verarbeitungsgeschichte einen so starken Einfluss auf Optik und Leistung von PET hat.
Für transparente Folie und Becher muss der Herstellungsprozess den geforderten optischen Zustand bewahren und gleichzeitig eine stabile Handhabung und Umformung erreichen. Wird die Kristallisation in einer transparenten Anwendung zu stark, kann das Material die glasklare Optik verlieren, die Käufer von transparenter PET-Verpackung erwarten.
Die Kristallinität sollte nicht für sich allein als „gut“ oder „schlecht“ interpretiert werden. Verschiedene Anwendungen von PET nutzen bewusst unterschiedliche Morphologien und thermische Historien. Entscheidend für einen Kaltgetränkebecher ist, ob das ausgewählte Harz, der Folienprozess und die Thermoformbedingungen konsistent das freigegebene transparente Fertigteil erzeugen.
Wie beeinflussen Temperatur, Verweilzeit und Verarbeitungshistorie PET?
PET muss geschmolzen werden, um Folie herzustellen, aber die Schmelzverarbeitung schafft auch eine qualitätskontrolltechnische Herausforderung: Das Material braucht genügend Wärme, um korrekt verarbeitet zu werden, ohne unnötige Degradation durch übermäßige thermische Belastung, Feuchtigkeit oder verlängerte Verweilzeit.
Die Prozessvariablen hängen zusammen. Die Temperatur kann nicht isoliert bewertet werden. Feuchtigkeitsgehalt, Verweilzeit, Scherung, Extrusionsbedingungen, Folienkühlung und die Eigenschaften der ausgewählten Harztype beeinflussen alle das Ergebnis.
Bei schwacher Prozesskontrolle
- Das Material schmilzt oder fließt möglicherweise nicht gleichmäßig.
- Die thermische Historie kann zwischen Produktionsläufen variieren.
- Folienaussehen und -dicke können weniger konsistent werden.
- Die nachgelagerte Thermoformung lässt sich schwerer stabilisieren.
Warum eine einzige Temperatur nicht die Antwort ist
- Verschiedene Sorten PET sind für unterschiedliche Verfahren ausgelegt.
- Ausrüstung und Durchsatz verändern die tatsächliche thermische Belastung.
- Die Verweilzeit verändert die Wirkung der Temperatur.
- Feuchtigkeit kann den molekularen Abbau während der Schmelzverarbeitung beschleunigen.
Das ist ein weiterer Grund, warum Käufer in der Regel keine Extrusionstemperatur selbst vorgeben sollten. Die kommerziell sinnvolle Anforderung ist, dass die Produktion einen gleichbleibenden fertigen Becher gemäß der freigegebenen Spezifikation liefert.
Was ist APET-Folie und warum ist sie für transparente Becher relevant?
In der Hartverpackung APET bezieht sich üblicherweise auf amorphes PET, das in transparenter Folie und tiefgezogenen Verpackungen verwendet wird. Der Begriff beschreibt die physikalische Form und Morphologie, die für transparente Hartverpackungen relevant ist; er ist keine Aussage darüber, ob das Material Neuware oder Recyclingmaterial ist.
Diese Unterscheidung ist wichtig, weil Käufer manchmal „APET“ mit „rPET“ vergleichen, als wären es gegensätzliche Materialkategorien. Sie gehören nicht derselben Art der Klassifizierung an:
| Begriff | Was es beschreibt | Bedeutung für Einkäufer |
|---|---|---|
| APET | Amorphe PET-Form, die üblicherweise mit klarer steifer Folie / tiefgezogener Verpackung assoziiert wird | Relevant für Transparenz und Thermoformverhalten |
| Neuware PET | Rohstoff aus neu produzierter PET-Harz, nicht aus recyceltem PET-Anteil | Definiert den Materialursprung, nicht ob die finale Folie amorph ist |
| rPET | PET mit recyceltem Rohstoffanteil | Erfordert die Kontrolle des Recyclinganteils, der Qualität, des Erscheinungsbilds und der geltenden Anforderungen an den Lebensmittelkontakt |
Ein tiefgezogener Becher kann daher APET-Folie umfassen, während seine Rohstoffstrategie auf Neuware PET, Rezyklat PET oder einer zugelassenen Kombination beruhen kann – abhängig vom genauen Produkt und den Anforderungen des Zielmarkts.
Neuware PET und rPET: Was ändert sich für tiefgezogene Becher?
Neuware PET und Rezyklat PET gehören zur selben Polymerfamilie, doch Rezyklat bringt zusätzliche Fragen zu Beschaffung und Prozesskontrolle mit sich. Recyclinganteil, Reinigungsqualität, Kontaminationskontrolle, Farbe, intrinsische Viskosität und Eignung für den Lebensmittelkontakt können alle beeinflussen, wie ein rPET-Programm spezifiziert wird.
Für den Käufer des fertigen Bechers ist die entscheidende Frage nicht, ob rPET von Natur aus „gut“ oder „schlecht“ ist. Entscheidend ist, ob die Anforderung an den Recyclinganteil klar definiert ist und ob der daraus resultierende Becher die freigegebene Spezifikation hinsichtlich Erscheinungsbild, Mechanik und Abmessungen konstant erfüllt.
Praktisch betrachtet kann ein höherer Recyclinganteil eine engere Kontrolle der Materialkonsistenz und der Farberwartungen erfordern. Käufer sollten nicht davon ausgehen, dass jedes rPET-Rezyklat dasselbe optische Ergebnis liefert oder dass eine allgemeine Recyclinganteil-Angabe automatisch die Eignung für den Lebensmittelkontakt in jedem Zielmarkt belegt.
Von PET-Harz zu klarer Folie
Vorher Thermoformen beginnt, muss das Harz zu einer kontrollierten Folie verarbeitet werden. Dieser Zwischenschritt ist entscheidend, da die Formmaschine nur mit der Folie arbeiten kann, die sie erhält.
- Materialauswahl und -vorbereitung: Das Harzprogramm wird für die erforderliche Verpackungsanwendung ausgewählt und für die Verarbeitung vorbereitet.
- Feuchtigkeitskontrolle: Das Material wird getrocknet und so gehandhabt, dass es während des Schmelzens vor feuchtigkeitsbedingtem Abbau geschützt wird.
- Schmelzen und Extrusion: PET wird geschmolzen und zu einer Endlosfolie extrudiert.
- Dicken- und Oberflächenkontrolle: Die Folie muss eine geeignete Dickentoleranz und ein geeignetes Erscheinungsbild für die Zielbechergeometrie aufweisen.
- Kühlung und Wickeln / Zuführen: Die thermische Historie wird kontrolliert, damit die Folie für die spätere Thermoformung geeignet bleibt.
Eine Becherfabrik kann Harz erhalten oder herstellen, das einer Materialspezifikation entspricht, und dennoch einen schlechten Becher produzieren, wenn die Folienkontrolle schwach ist. Umgekehrt hilft eine stabile Folienproduktion dem Formprozess, die freigegebene Bechergeometrie von Zyklus zu Zyklus zu reproduzieren.
Von PET Folie bis zum fertigen Becher
Beim Thermoformen wird die Folie erneut erwärmt und in die Bechergeometrie geformt. In dieser Phase wird Material in die Seitenwand, den Boden und den Rand verteilt. Selbst wenn das Harz korrekt ist, bestimmt die Formkonsistenz weiterhin, ob der Becher die vorgesehenen Abmessungen, die Wandverteilung und die Deckelschnittstelle aufweist.
Der Käufer erlebt die Harzqualität daher nur über das fertige Produkt. Ein Harzzeugnis kann nicht belegen, dass der Becher den korrekten oberen Durchmesser hat. Eine Folienspezifikation kann nicht belegen, dass der Deckel korrekt einrastet. Das sind Fragen zum Fertigteil.
| Beobachtung am fertigen Becher | Mögliche vorgelagerte Variablen zur Untersuchung |
|---|---|
| Trübes Erscheinungsbild | Harz / Blend, Kristallisation, Plattenqualität, Kühlung, Kontamination, thermische Vorgeschichte |
| Gelber oder farblich abweichender Becher | Materialfarbe, Schwankungen des Recyclinganteils, Kontamination, thermische Vorgeschichte |
| Sprödbruch | Molekularer Abbau, Wandverteilung, übermäßige Wandausdünnung, Beschädigung beim Trimmen, Materialqualität |
| Ungleichmäßige Wandstärke | Plattendicke, Wärmeverteilung, Umformverhalten, Bechergeometrie |
| Schwacher oder verformter Rand | Materialverteilung, Umformung, Trimmen und Maßkontrolle |
| Abweichungen bei der Deckelpassung | Randgeometrie, Maßhaltigkeit, Becher-/Deckel-Serien und Formstabilität |
Was kann ein Harz-COA PET einem Hersteller sagen?
Ein Harz-Certificate-of-Analysis oder eine Produktspezifikation kann Eigenschaften wie intrinsische Viskosität, Feuchtigkeit, Farbe, Acetaldehyd, Schmelzverhalten oder andere sortenspezifische Kontrollwerte enthalten. Die genaue Liste hängt vom Harzlieferanten und der Harzsorte ab.
Diese Dokumente sind für die Wareneingangskontrolle nützlich, da sie dabei helfen festzustellen, ob die gelieferte Harzcharge innerhalb der vereinbarten vorgelagerten Spezifikation liegt. Sie ersetzen nicht die Prüfung der fertigen Becher.
Harz-COA → bestätigt ausgewählte vorgelagerte Harzeigenschaften.
QC fertiger Becher → bestätigt Aussehen, Gewicht, Abmessungen, Randgeometrie, Deckelpassung und andere freigegebene Becheranforderungen.
Diese Trennung ist bei B2B-Ansprüchen wichtig. Ein Harzdokument sollte nicht als Nachweis dafür präsentiert werden, dass jeder fertige Becher automatisch alle Anforderungen an Abmessungen, Mechanik, Lebensmittelkontakt oder Zielmarkt erfüllt. Der Geltungsbereich jedes Dokuments muss zu der jeweils getroffenen Aussage passen.
Was sollten Käufer von Bechern PET tatsächlich spezifizieren?
Für die meisten Importeure, Distributoren, Getränkemarken und Foodservice-Einkäufer schafft die Aufnahme eines Harz-IV-Ziels in die Bestellung Komplexität, ohne das eigentliche Beschaffungsproblem zu lösen. Der Käufer benötigt in der Regel ein reproduzierbares Bechersystem, kein Rezept zur Polymerverarbeitung.
Eine praxisgerechte Spezifikation für den fertigen Becher sollte sich darauf konzentrieren, was von der Freigabe bis zur Serienproduktion konstant bleiben muss:
- Material: PET und etwaige vereinbarte Anforderungen an Neuware / Recyclinganteil bestätigen.
- Anwendung: Bestätigen, dass der Becher für den erforderlichen Einsatz im Cold-Foodservice vorgesehen ist.
- Nennvolumen: Die erforderliche Größe oz / mL erfassen.
- Abmessungen: Relevante Zeichnungsmaße wie oberer Durchmesser, unterer Durchmesser und Höhe bestätigen.
- Randgeometrie: Den Rand freigeben, der mit dem ausgewählten Deckelsystem zusammenpasst.
- Deckelkompatibilität: Die exakte Kombination aus Becher und Deckel physisch freigeben.
- Bechergewicht: Die vereinbarte Produktspezifikation oder eine freigegebene Referenz verwenden, statt anzunehmen, dass alle Becher mit gleichem Füllvolumen gleich viel wiegen.
- Transparenz und Erscheinungsbild: Eine akzeptable visuelle Referenz für Transparenz, Farbe und sichtbare Mängel festlegen.
- Steifigkeit / Handhabung: Bestätigen Sie, dass der fertige Becher die Anforderungen an Befüllung, Handhabung, Stapelung und Ausgabe erfüllt.
- Freigegebenes Muster: Für Serien- und Wiederholungsbestellungen eine kontrollierte physische oder dokumentierte Freigabereferenz aufbewahren.
Für eine Produktauswahl vergleichen Sie die 12 oz PET Becherserie und der 16 oz PET Becherserie, und bestätigen Sie anschließend die genaue Variante, den Rand und den Deckel, statt das Fassungsvermögen als vollständige Spezifikation zu betrachten.
Zur Freigabe von Größe und Rand siehe die PET Bechergrößen-LeitfadenFür die Versandprüfung verwenden Sie bitte die Leitfaden zur Qualitätskontrolle von Kunststoffbechern. Wenn sich die Bestellung noch in der Freigabephase befindet, erklärt die Leitfaden zur Freigabe von Kunststoffbechermustern erklärt, wie eine nutzbare Referenz vor der Serienproduktion festgelegt wird.
Qualität von PET Bechern: eine bessere Betrachtungsweise
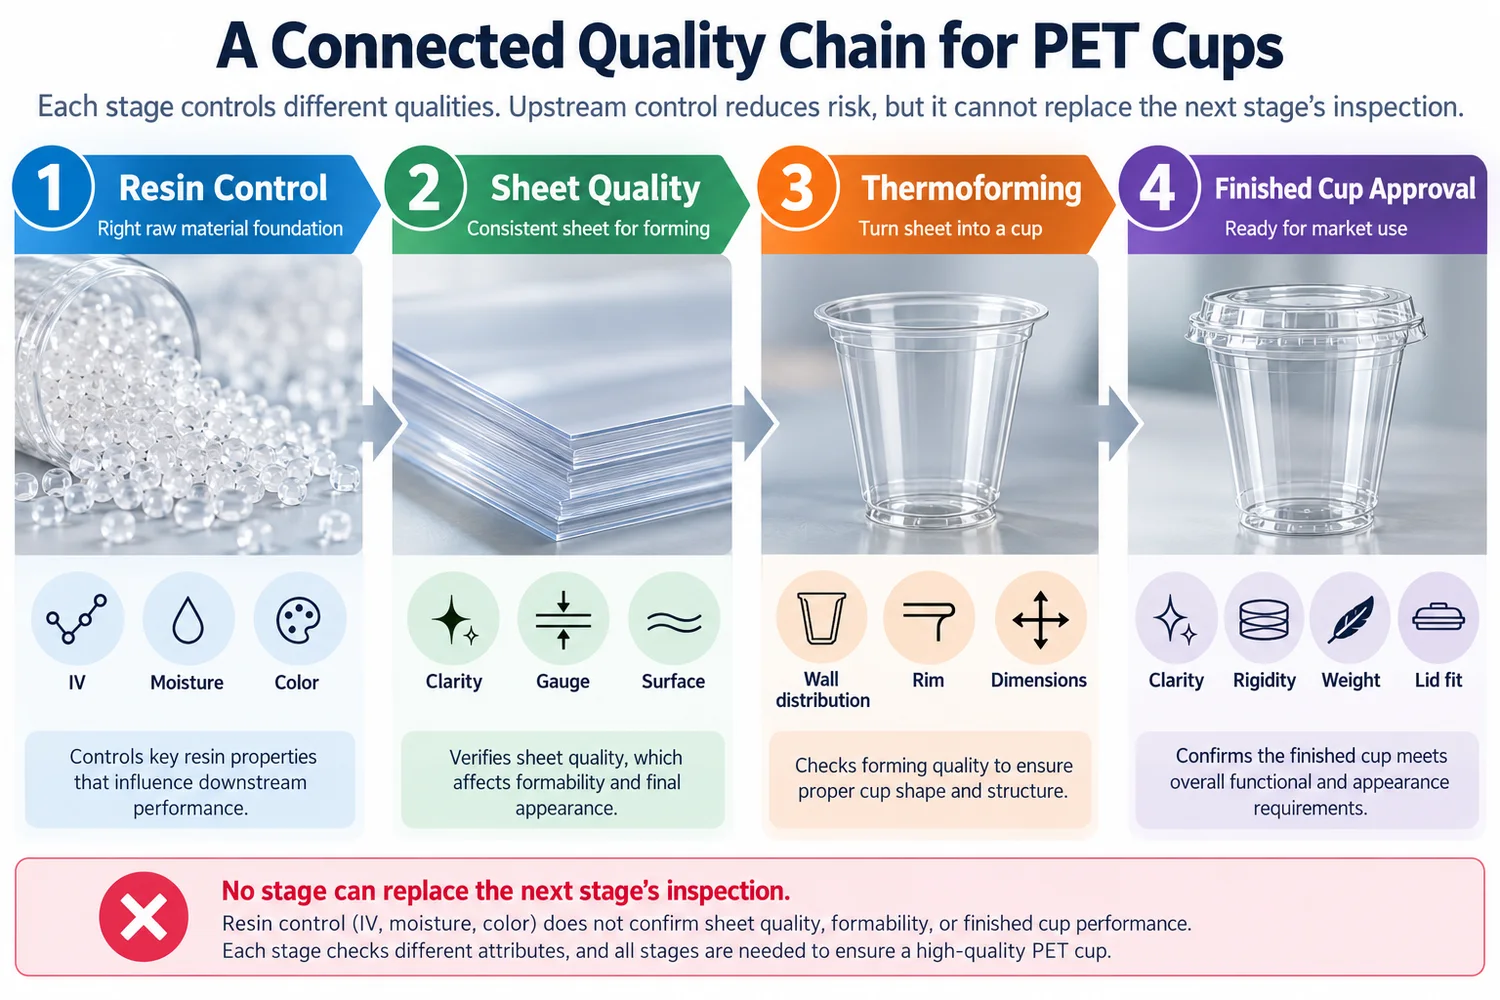
Ein sinnvolles Qualitätsmodell lautet nicht „gutes Harz ergibt einen guten Becher“. Jede Stufe muss die Qualität der vorherigen Stufe erhalten und zugleich ihre eigene Kontrolle hinzufügen.
Vorgelagerte Materialkontrolle
Harzsorte, IV, Feuchtigkeit, Farbe und weitere Lieferantenspezifikationen helfen dabei, zu bestimmen, ob das Material für den gewählten Verarbeitungsweg geeignet und ausreichend stabil ist.
Qualitätskontrolle der Folie
Die Folienextrusion wandelt Harz in das Material um, das tatsächlich in den Thermoformprozess gelangt. Dicke, Optik und thermische Vorgeschichte sind entscheidend.
Steuerung der Thermoformung
Erwärmung und Umformung bestimmen, wie das Material über Seitenwand, Boden und Rand verteilt wird und ob die Maße stabil bleiben.
Freigabe des fertigen Bechers
Die endgültige Kaufentscheidung sollte auf dem freigegebenen Becher basieren: Optik, Gewicht, Maße, Rand, Deckelpassung, Handhabung und Verpackung.
Checkliste für Einkäufer: PET korrekt spezifizieren, ohne den Becher zu überbestimmen
- Ist das Produkt eindeutig als PET spezifiziert und nicht als anderes Polymer?
- Ist eine Anforderung an Neuware-/Rezyklatanteil getrennt von der APET-Folien-Terminologie schriftlich festgehalten?
- Hat der Lieferant bestätigt, dass die Materialgüte für den tatsächlichen Folien-/Thermoformprozess geeignet ist?
- Wird die Feuchtigkeitskontrolle als Fertigungsanforderung vor der Schmelzverarbeitung von PET behandelt?
- Werden Klarheit und Farbe am fertigen Becher bewertet und nicht nur aus der Bezeichnung des Harzes abgeleitet?
- Werden Reklamationen über spröde, trübe oder schwache Ränder als Probleme mit mehreren Einflussfaktoren untersucht, statt sie automatisch einer einzigen Eigenschaft zuzuschreiben?
- Werden Gewicht und Abmessungen des fertigen Bechers gegen die freigegebene Spezifikation kontrolliert?
- Wird die Randgeometrie mit der exakt passenden Deckelserie geprüft?
- Wird ein physisches oder dokumentiert zugelassenes Muster für den Vergleich mit Serie und Nachbestellungen aufbewahrt?
- Werden Dokumente auf Harzebene getrennt von den Nachweisen zur Produktkonformität des Fertigprodukts und des Zielmarkts aufbewahrt?
Abschließende Empfehlung
PET Harztechnologie ist wichtig, weil der fertige Becher mit Polymerketten, Feuchtigkeitskontrolle und Verarbeitungsverhalten beginnt. Die intrinsische Viskosität trägt zur Beschreibung des molekulargewichtsbezogenen Verhaltens bei; Feuchtigkeit kann während der Schmelzverarbeitung den hydrolytischen Abbau vorantreiben; Kristallinität und thermische Historie beeinflussen die Transparenz; und die Qualität der Folie bestimmt, womit der Thermoformprozess arbeiten kann.
Doch ein Becher-Einkäufer muss kein Harz-Verfahrenstechniker werden, um richtig einzukaufen. Die praktische Beschaffungsgrenze ist eindeutig: Der Hersteller steuert die vorgelagerten Material- und Prozessvariablen; der Käufer gibt das Fertigprodukt frei, das diese Steuerungen konsistent hervorbringen müssen.
Für die Beschaffung in großen Mengen sollten Sie die Materialanforderung PET, die Anforderung an den Recyclinganteil, sofern zutreffend, den Transparenzstandard, das Bechergewicht, die Abmessungen, die Randgeometrie, die Deckelpaarung und das freigegebene Muster verbindlich festlegen. Treten später Qualitätsprobleme auf, verfolgen Sie diese rückwärts über die Aufzeichnungen zum fertigen Becher, zur Thermoformung, zur Folie und zum Harz, statt anzunehmen, dass eine einzelne technische Kennzahl den Fehler erklärt.
Zur Prüfung einer Spezifikation für eine Bestellung in großen Mengen wenden Sie sich an Bioleader Cups mit dem vorgesehenen Anwendungsbereich, der Bechergröße, der Materialanforderung und dem Bedarf an Musterfreigaben.
Häufig gestellte Fragen
Was ist die intrinsische Viskosität (IV) von PET?
Die intrinsische Viskosität ist eine Materialeigenschaft, die als indirekter Indikator für das Molekulargewicht und die Polymerkettenlänge von PET dient. Sie hilft Herstellern, das Verarbeitungsverhalten und die Harzkonsistenz zu verstehen, beweist aber für sich genommen nicht, dass ein fertiger Becher die korrekte Transparenz, Festigkeit, Abmessungen oder Deckelpassung aufweist.
Warum muss das Harz PET vor der Verarbeitung getrocknet werden?
PET ist während der Schmelzverarbeitung feuchtigkeitsempfindlich. Überschüssige Feuchtigkeit kann die Hydrolyse fördern, Polymerketten verkürzen und das Molekulargewicht senken. Eine sachgerechte Materialvorbereitung schützt das Harz vor feuchtigkeitsbedingtem Abbau vor der Folienextrusion oder anderen Schmelzverarbeitungsschritten.
Warum kann ein Becher aus PET trüb aussehen?
Trübung kann mit Kristallisation, Folienqualität, Abkühlung und thermischer Vorgeschichte, Kontamination, Additiven, Oberflächenbeschaffenheit oder Schwankungen der Materialmischung zusammenhängen. Ein trüber Becher sollte daher über Harz-, Folien- und Formgebungsparameter hinweg untersucht werden, statt automatisch einer einzigen Ursache zugeschrieben zu werden.
Ist APET dasselbe wie Neuware aus PET oder rPET?
Nein. APET bezeichnet üblicherweise die amorphe Form von PET, die für klare Hartfolie und tiefgezogene Verpackungen verwendet wird. Neuware aus PET und rPET beschreiben die Herkunft des Rohstoffs. Ein klares tiefgezogenes Produkt aus PET kann daher APET-Folie umfassen und gleichzeitig eine genehmigte Strategie mit Neuware, recyceltem oder gemischtem Rohstoff verfolgen.
Sollte ein Käufer von Bechern aus PET die Harz-IV in der Bestellung angeben?
In der Regel nicht, es sei denn, der Käufer hat einen validierten technischen Grund und eine vereinbarte Harzspezifikation. Die meisten Becherkäufer erzielen eine bessere Kontrolle, indem sie das Material des fertigen Bechers, den Recyclinganteil soweit zutreffend, die Klarheit, das Gewicht, die Abmessungen, die Randgeometrie, die Deckelpassung und ein physisches Referenzmuster freigeben.