Quick Summary
- Il grado alimentare PLA non è un'unica resina universale né un'approvazione automatica del bicchiere finito. Per i bicchieri trasparenti termoformati, gli acquirenti devono distinguere la selezione della resina, il comportamento a fusione, il controllo dell'umidità, l'estrusione della lastra, la termoformatura e la conformità al contatto alimentare dell'articolo finito. Il produttore controlla la lavorazione a monte; l'acquirente approva il bicchiere finito, la documentazione e l'uso previsto.
“Grado alimentare PLA” suona come una semplice etichetta di materiale, ma per chi acquista bicchieri trasparenti è solo l'inizio della specifica. Una resina PLA può essere destinata a imballaggi per contatto alimentare e richiedere comunque il grado corretto, il controllo dell'umidità, l'estrusione della lastra, la termoformatura e la verifica dell'articolo finito prima di diventare un bicchiere commercialmente accettabile.
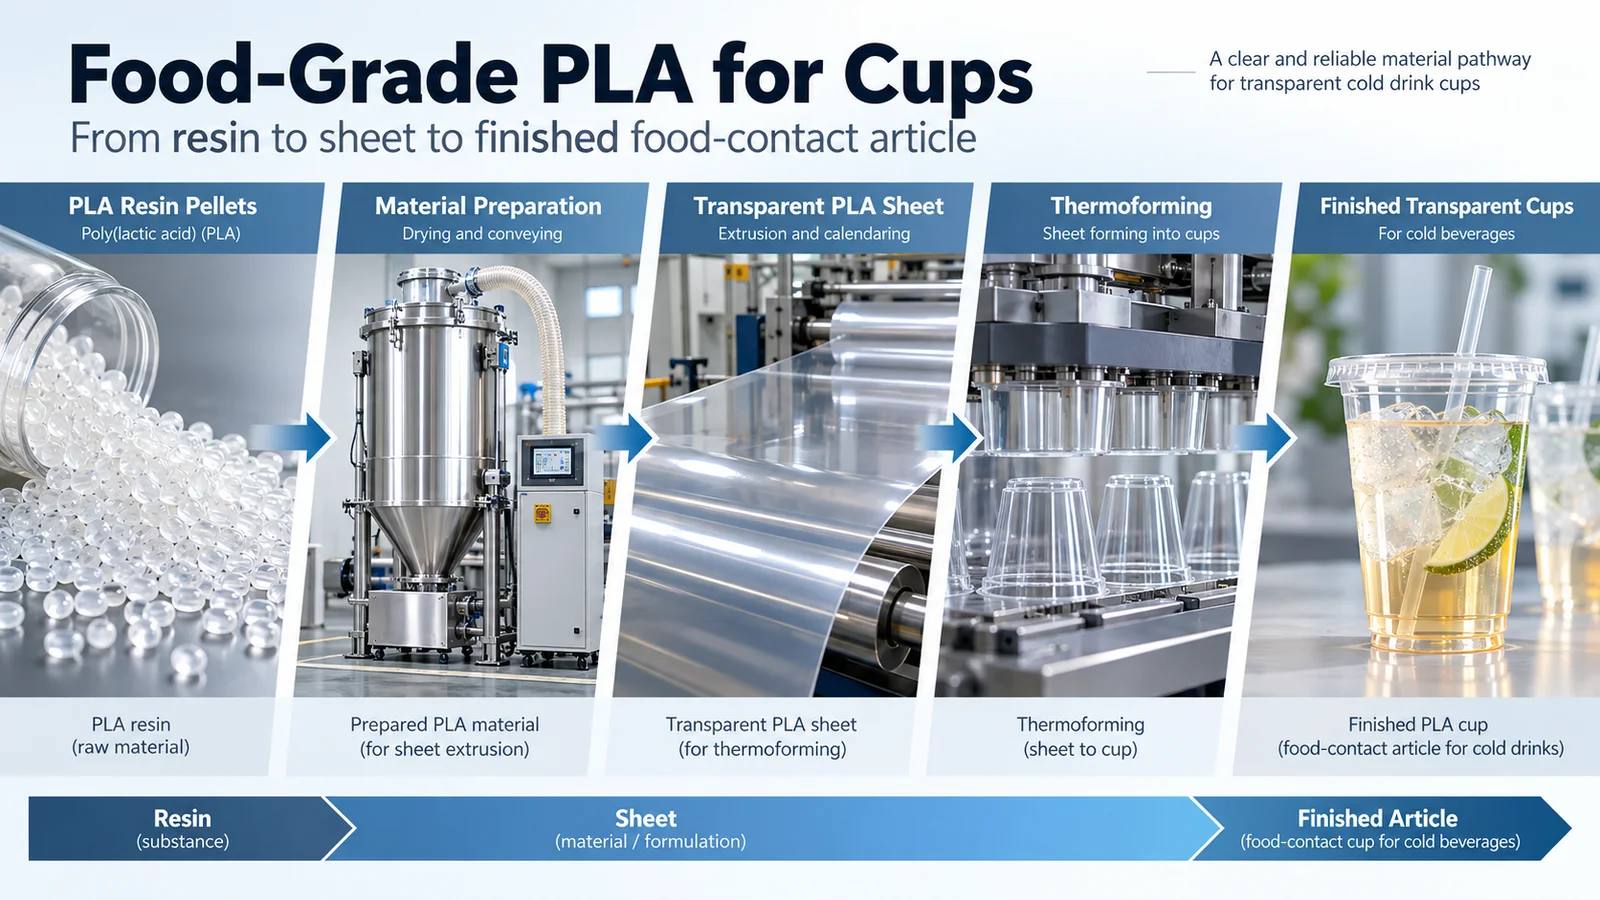
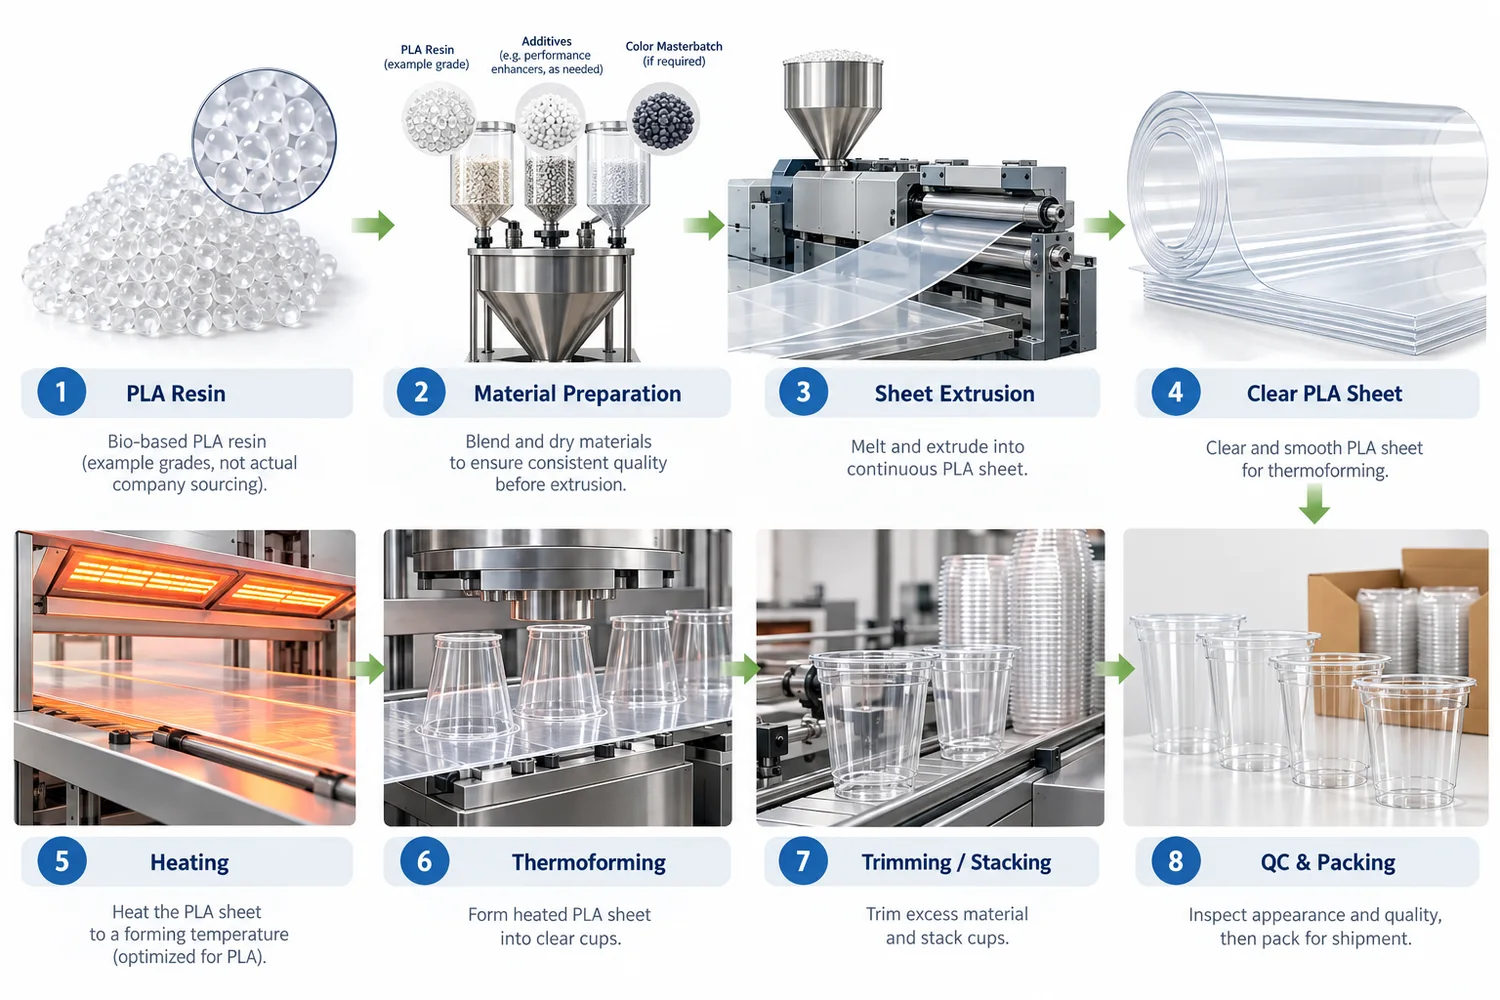
La catena produttiva utile è:
- Resina PLA: selezionare una qualità destinata al processo di trasformazione pertinente.
- Preparazione del materiale: controllare lo stoccaggio e l'umidità prima della lavorazione per fusione.
- Estrusione in lastra: trasformare la resina in lastra trasparente e stabile adatta alla termoformatura.
- Termoformatura: formare la lastra nella geometria del bicchiere richiesta.
- Controllo qualità del bicchiere finito: verificare trasparenza, peso, dimensioni, geometria del bordo e tenuta del coperchio.
- Verifica di conformità: confermare l'articolo finito e le condizioni di contatto con gli alimenti previste per il mercato di destinazione.
Questa guida si concentra su tale catena. Non considera PLA come un'unica resina universale e non considera un certificato di materia prima un sostituto dell'approvazione del prodotto finito.
Cosa significa realmente “PLA per uso alimentare”?
Nel packaging commerciale, l'espressione “PLA per uso alimentare” è comunemente usata per descrivere una resina o formulazione PLA destinata ad applicazioni a contatto con gli alimenti in condizioni definite. L'espressione è utile, ma può diventare fuorviante quando viene considerata un'approvazione universale.
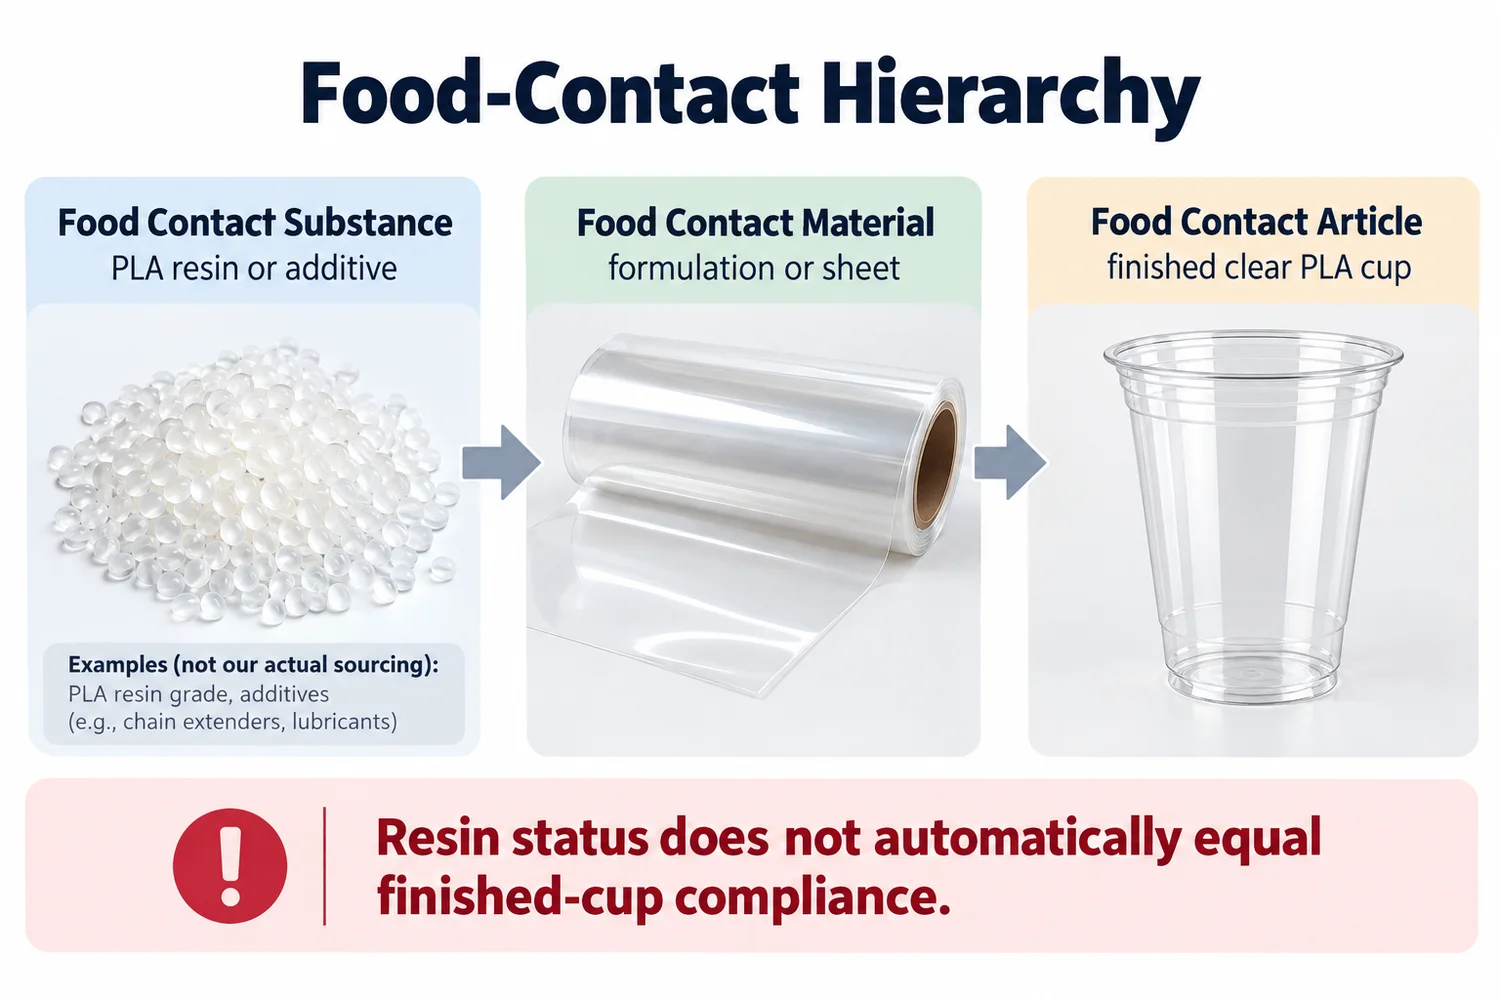
La normativa sul contatto con gli alimenti normalmente considera più del semplice nome del polimero. La normativa statunitense FDA distingue tra una Sostanza a contatto con gli alimenti, un Materiale a contatto con gli alimenti e l' Articolo finito a contatto con gli alimentiUn polimero o un additivo può esistere a livello di sostanza, mentre il bicchiere che il cliente riceve è l'articolo finito.
Resina per contatto alimentare PLA → status del materiale a monte.
Bicchiere finito PLA → l'articolo che effettivamente entra in contatto con la bevanda o l'alimento.
Non si può presumere il secondo dal primo senza verificare formulazione, lavorazione, uso previsto e documentazione applicabile.
Questa distinzione è particolarmente importante per imballaggi stampati su misura o multicomponente. Coloranti, additivi, sistemi di stampa, coperchi e altri componenti possono introdurre propri requisiti di contatto alimentare. Un documento relativo alla resina risponde pertanto solo alle dichiarazioni che rientrano nel suo effettivo ambito di applicazione.
Il PLA è tutto per uso alimentare?
No. PLA è una famiglia di polimeri utilizzata in diversi processi di trasformazione e applicazioni. Le gradi commerciali possono essere concepite per estrusione, termoformatura, stampaggio a iniezione, film, fibra e altri usi. Il fatto che due granuli siano entrambi PLA non li rende intercambiabili.
Per un produttore di bicchieri, occorre separare tre domande:
| Domanda | Perché è importante |
|---|---|
| La resina/formulazione è adatta al processo di trasformazione? | Un programma per fogli da termoformatura richiede un comportamento di processo diverso da un programma ad alta fluidità per stampaggio a iniezione. |
| Il materiale è destinato all'uso pertinente a contatto con gli alimenti? | Lo stato di idoneità al contatto con gli alimenti dipende dalla sostanza/formulazione applicabile e dalle condizioni d'uso previste. |
| Il bicchiere finito soddisfa le specifiche di mercato e di prodotto richieste? | L'articolo finito necessita comunque di una propria verifica di aspetto, dimensioni, accoppiamento con il coperchio e conformità. |
Un acquirente dovrebbe quindi chiedere più di: "Questa PLA è adatta al contatto con gli alimenti?" Una domanda migliore è: Quale sistema di materiale viene utilizzato, quale documentazione lo copre e tale documentazione si applica a questo bicchiere finito e al mercato di destinazione previsto?
Perché i gradi di resina PLA sono importanti
Le gradi PLA sono progettate in base a requisiti di produzione diversi. Peso molecolare, comportamento a caldo, tendenza alla cristallizzazione, additivi e morfologia possono influire su come il materiale scorre attraverso le attrezzature di estrusione o stampaggio e su come si comporta il pezzo finito.
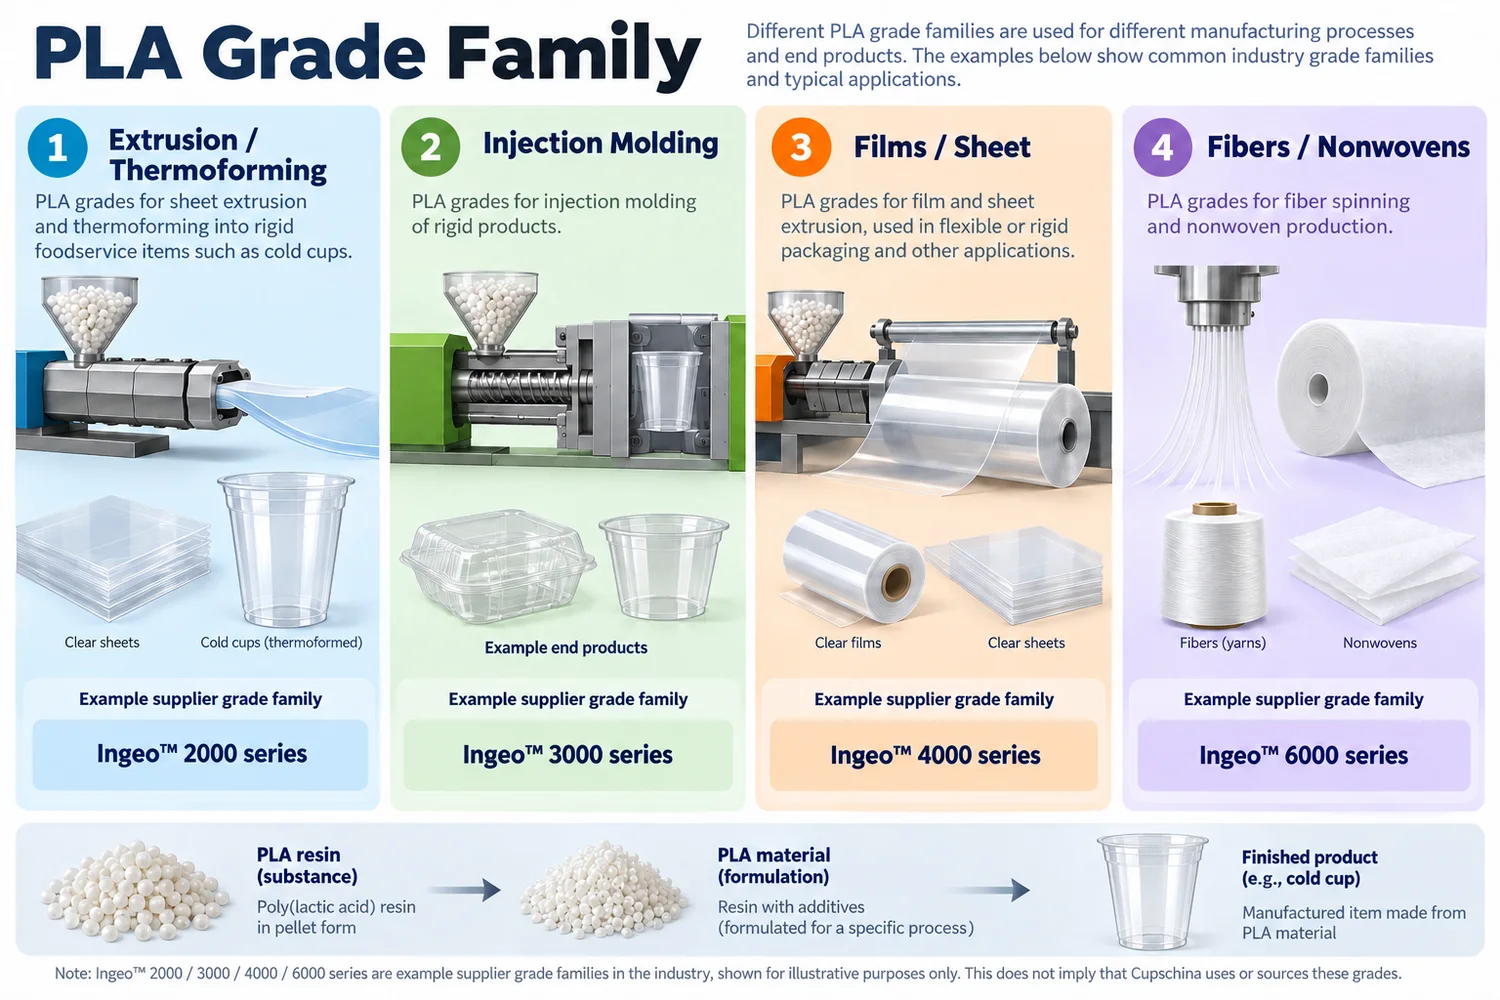
NatureWorks, ad esempio, suddivide le proprie famiglie di prodotti Ingeo in base alla modalità di lavorazione. La sua serie 2000 è posizionata per estrusione e termoformatura, mentre altre serie sono progettate per stampaggio a iniezione, film, lastre, fibre e applicazioni specializzate. Questo è utile come esempio tecnico di una regola più ampia: “PLA” non è una specifica completa della resina.
Quali gradi PLA vengono utilizzati per estrusione e termoformatura?
Per l'imballaggio alimentare termoformato trasparente, gli esempi di resina più rilevanti sono i gradi progettati per produrre lastre che possono poi essere formate in imballaggi rigidi.
NatureWorks identifica Ingeo 2003D come grado di estrusione trasparente per uso generale e lo raccomanda nella propria guida all'estrusione di lastre per la produzione di lastre destinate ad applicazioni di termoformatura. La scheda tecnica del prodotto elenca anche potenziali applicazioni come stoviglie monouso, contenitori trasparenti per alimenti e bicchieri per bevande fredde.
Questo è un utile esempio industriale, non una dichiarazione universale del materiale Cupschina. Esso non non significa che ogni produttore di bicchieri PLA utilizzi 2003D né che ogni Cupschina PLA SKU utilizzi quel grado.
| Famiglia di gradi di esempio | Posizionamento del fornitore | Cosa dovrebbe imparare un acquirente di bicchieri |
|---|---|---|
| Serie Ingeo 2000 | Estrusione / termoformatura | Un programma per gradi destinati ai bicchieri dovrebbe partire da una resina pensata per il foglio e il processo di formatura pertinenti. |
| Serie Ingeo 3000 | Stampaggio a iniezione | Non si deve presumere che un grado per stampaggio a iniezione sia intercambiabile con un grado per la termoformatura di fogli. |
| Serie Ingeo 4000 | Applicazioni per film e fogli | I gradi per film/foglio possono presentare morfologie e obiettivi di trasformazione diversi; non vanno generalizzati come un'unica "resina per bicchieri". |
| Serie Ingeo 6000 | Fibre / non tessuti | Stessa famiglia polimerica, requisiti di converting differenti. |
La lezione chiave nell'approvvigionamento non è memorizzare i numeri dei gradi, ma comprendere che la scelta della resina deve seguire l'effettivo percorso di converting e l'applicazione finale.
Cosa significa MFI o Melt Flow Rate per PLA?
Il melt flow descrive la facilità con cui un polimero fuso scorre in condizioni di prova definite. Nella pratica industriale quotidiana, acquirenti e fornitori spesso parlano di MFI (Melt Flow Index). Le schede tecniche riportano comunemente MFR (Melt Flow Rate), espresso a una temperatura e sotto un carico di prova specificati.
La condizione di prova è importante. Un valore di melt flow privo di temperatura e carico di prova è incompleto, e i valori misurati in condizioni diverse non devono essere considerati direttamente confrontabili.
Il melt flow può influenzare il comportamento della resina durante l'estrusione, la forza del fuso disponibile per la produzione di lastre e la risposta del materiale nelle fasi di formatura a valle. Tuttavia, un valore più alto o più basso non è automaticamente “migliore”. Il comportamento richiesto dipende dal processo di trasformazione.
La scheda tecnica di NatureWorks 2003D, ad esempio, riporta il suo MFR insieme alla condizione di prova specificata. Questo è il modo corretto di interpretare un valore di melt flow: come una proprietà controllata del materiale all'interno di un più ampio insieme di dati della resina.
Perché il controllo dell'umidità è importante per la resina PLA
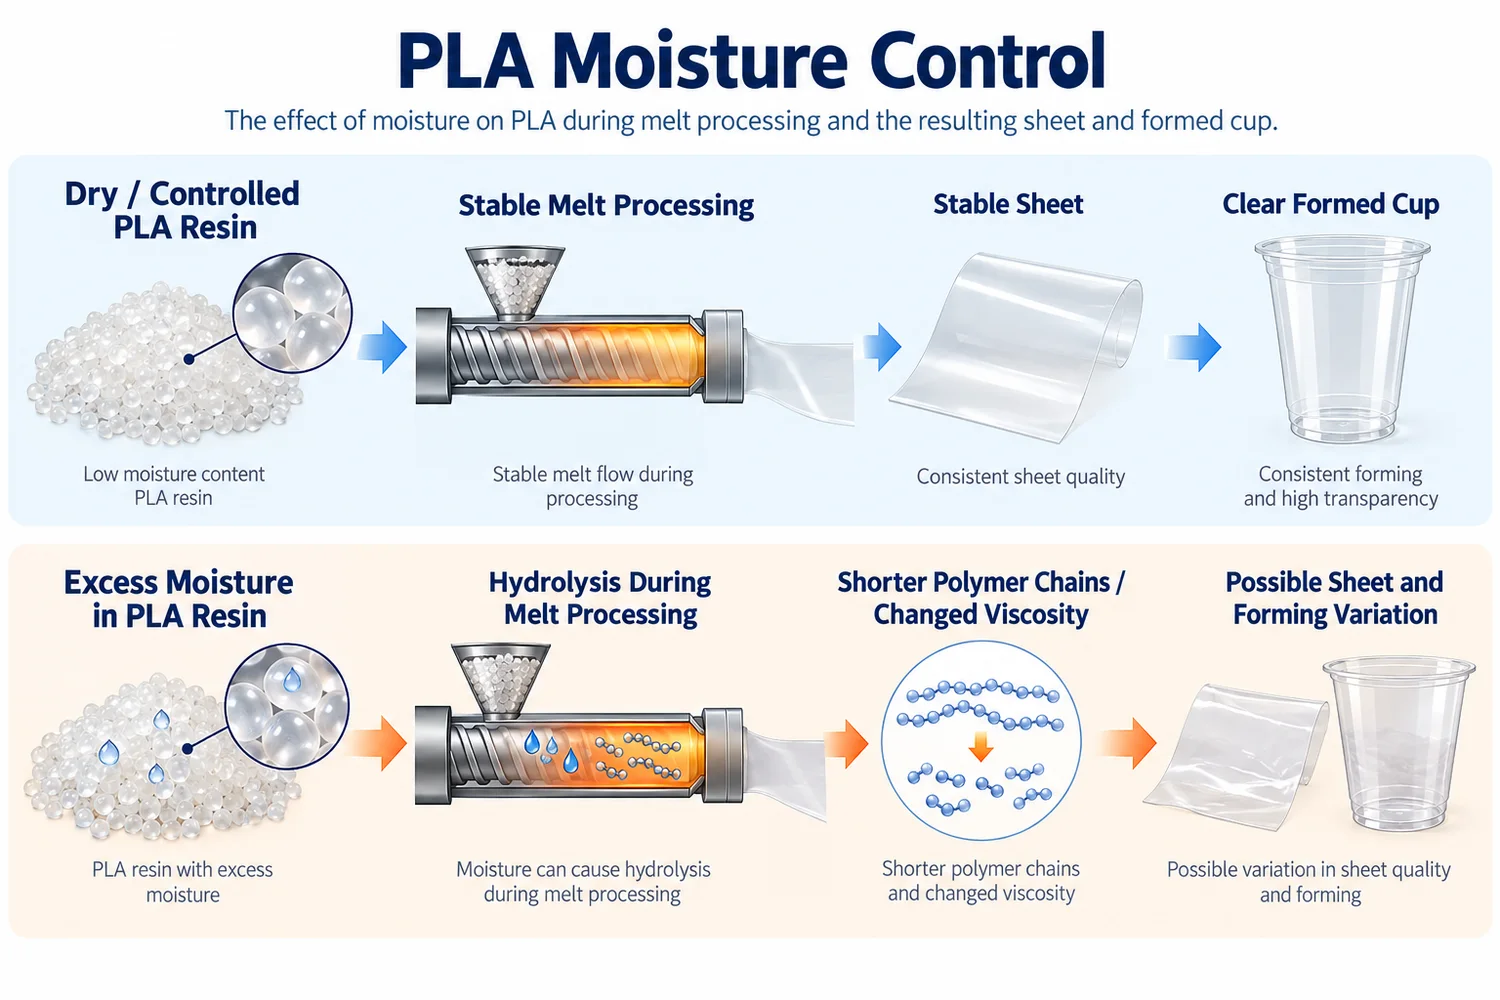
PLA richiede il controllo dell'umidità prima della lavorazione a fusione. La resina può assorbire umidità durante lo stoccaggio e la movimentazione, e un'umidità eccessiva può contribuire alla degradazione idrolitica quando il materiale entra in un processo di estrusione a caldo.
L'idrolisi può accorciare le catene polimeriche, riducendo il peso molecolare e modificando la viscosità e il comportamento in lavorazione. L'acquirente di bicchieri non vede direttamente questa chimica; ciò che vede è se l'estrusione della lastra e la termoformatura restano sufficientemente stabili da riprodurre il bicchiere finito approvato.
Assorbimento di umidità → lavorazione allo stato fuso → possibile degradazione idrolitica delle catene → peso molecolare inferiore / viscosità modificata → comportamento meno stabile della lastra o della formatura → possibile variabilità del pezzo finito.
Ecco perché contano lo stoccaggio della resina, gli imballaggi sigillati e una preparazione controllata del materiale. Le linee guida di NatureWorks per l'estrusione della lastra sottolineano specificamente la necessità di ridurre al minimo l'assorbimento di umidità prima della lavorazione.
La resina PLA deve essere essiccata prima dell'estrusione?
Per l'estrusione della lastra, l'umidità deve essere controllata in base alle indicazioni tecniche del fornitore di resina selezionato e al sistema di lavorazione effettivo. La procedura di essiccazione corretta dipende dalla specifica qualità; non va ridotta a un'unica formula universale di temperatura e tempo valida per tutte le PLA.
Questa distinzione è importante perché le guide di lavorazione online pubblicano spesso temperature, tempi di permanenza o valori target di umidità precisi. Tali dati possono essere utili per la qualità che descrivono, ma un acquirente di bicchieri non dovrebbe copiarli automaticamente in un ordine di acquisto per ogni bicchiere PLA.
Dalla resina PLA a un bicchiere termoformato trasparente
Un bicchiere trasparente PLA nasce da una filiera produttiva, non da un singolo stampaggio. Per i bicchieri termoformati, la lastra intermedia è particolarmente importante perché trasferisce le proprietà della resina nel materiale che sarà effettivamente riscaldato e formato nel bicchiere.
- Selezione della resina: Verificare che il sistema di materiale sia adatto alla lastra prevista e al processo di termoformatura.
- Preparazione del materiale: Controllare stoccaggio, umidità e gestione in produzione.
- Estrusione in lastra: Produrre lastra trasparente con spessore e uniformità superficiale adeguati.
- Riscaldamento della lastra: Portare la lastra nella finestra di formatura senza danni termici non necessari.
- Termoformatura: Distribuire il materiale nella geometria di parete laterale, fondo e bordo.
- Rifilatura e impilamento: Rifinire il bicchiere e verificare la separazione pulita e una movimentazione stabile.
- Ispezione e imballaggio: Controllare aspetto, peso, dimensioni, bordo e imballaggio rispetto alle specifiche approvate.
Questa sequenza spiega perché una scheda tecnica della resina non può sostituire il controllo qualità dei bicchieri finiti. Un materiale può soddisfare la propria specifica di resina mentre il bicchiere finito non rispetta comunque un requisito dimensionale, di accoppiamento con il coperchio o estetico se la trasformazione a valle non è controllata.
In che modo il grado di resina PLA può influire su trasparenza, rigidità e formatura?
Il grado di resina influenza la finestra di processo a disposizione del trasformatore, ma le prestazioni del bicchiere finito sono sempre il risultato dell'azione congiunta di resina e processo.
| Variabile di resina / processo | Possibile effetto da verificare | Controllo a livello acquirente |
|---|---|---|
| Indice di fluidità / viscosità | Comportamento in estrusione, resistenza della massa fusa e stabilità della lastra | Il bicchiere finito mantiene una coerenza dimensionale? |
| Peso molecolare | Comportamento meccanico e stabilità di lavorazione | Il bicchiere soddisfa le aspettative approvate di maneggevolezza e rigidità? |
| Umidità | Degradazione idrolitica durante la lavorazione della massa fusa | La qualità della lastra e del pezzo finito è costante tra i lotti? |
| Tendenza alla cristallizzazione | Trasparenza e comportamento termico | Il bicchiere soddisfa la condizione approvata di chiarezza e idoneità all'uso previsto? |
| Additivi / formulazione | Lavorazione, aspetto e ambito di conformità | La documentazione si applica alla formulazione effettiva e al codice SKU? |
| Qualità della lastra | Distribuzione della parete, stabilità di formatura e aspetto | Peso e dimensioni sono controllati rispetto al campione approvato? |
Si tratta di direzioni di indagine, non di cause di difetto in rapporto uno-a-uno. Un problema visibile sul bicchiere finito va ricondotto attraverso i registri di materiale, lastra e formatura prima di attribuirne la causa principale.
La resina per uso alimentare PLA rende il bicchiere finito conforme al contatto alimentare?
Non automaticamente. Lo status di contatto alimentare di una resina o formulazione è un requisito a monte. L'articolo finito deve comunque essere valutato nell'ambito del quadro normativo applicabile e delle condizioni d'uso previste.
Per gli Stati Uniti, la terminologia FDA distingue la sostanza, il materiale che la contiene e l'articolo finito destinato al contatto alimentare. Per l'Unione Europea, il Regolamento (UE) n. 10/2011 della Commissione stabilisce regole specifiche per materiali e oggetti di plastica, comprese sostanze autorizzate, restrizioni e requisiti di migrazione.
Per i controlli documentali destinati all'acquirente, consultare la checklist dei documenti di conformità al contatto alimentare.
Da qui una regola pratica per l'acquirente:
Verificare l'esatta resina/formulazione, gli additivi, l'articolo finito, le condizioni previste di contatto alimentare e la documentazione del mercato di destinazione.
Per un bicchiere personalizzato, anche gli inchiostri di stampa o altri componenti decorativi possono richiedere una verifica nell'ambito del sistema di contatto alimentare applicabile. Un fornitore non dovrebbe usare una singola dichiarazione sulla resina a monte come prova per affermazioni che esulano dall'ambito di quel documento.
La conformità al contatto alimentare non equivale alla certificazione di compostabilità
L'approvvigionamento di PLA diventa spesso confuso perché contatto alimentare, contenuto biobased e compostabilità vengono trattati nella stessa conversazione commerciale. Rispondono a domande diverse.
| Affermazione | A cosa risponde | Cosa non dimostra automaticamente |
|---|---|---|
| Conformità al contatto alimentare | Se il materiale/articolo è conforme alle norme applicabili sul contatto alimentare per le condizioni d'uso definite | Compostabilità industriale |
| Contenuto biobased | Origine del carbonio/materia prima secondo il metodo pertinente | Idoneità al contatto alimentare o compostabilità |
| Compostabilità industriale | Prestazioni secondo lo standard di compostabilità applicabile e l'ambito della certificazione | Biodegradazione universale in natura o conformità al contatto alimentare |
| Identità della resina PLA | Famiglia polimerica / identità del materiale | Che il bicchiere finito sia certificato o accettato in ogni mercato |
Gli acquirenti che valutano i documenti di compostabilità dovrebbero utilizzare la guida esistente guida alle certificazioni dei bicchieri PLA anziché considerare la documentazione sul contatto alimentare un sostituto di ASTM D6400, EN 13432, BPI o altre prove di compostabilità applicabili.
La resina PLA determina la resistenza al calore?
Il grado di resina influenza il comportamento termico, ma non definisce da solo il limite completo di utilizzo sicuro o di conservazione del bicchiere finito. L'articolo finito riflette inoltre cristallinità, formulazione, storia della lastra, spessore della parete, geometria, condizioni di formatura, tempo di esposizione e carico meccanico.
Questo è particolarmente importante per bicchieri freddi trasparenti PLA. Una formulazione PLA ad alta resistenza termica o cristallizzata utilizzata per un'altra applicazione non deve essere usata per giustificare un'affermazione di resistenza al calore per un bicchiere trasparente standard.
Per la scelta del bicchiere, gli acquirenti dovrebbero verificare le esatte condizioni d'uso del prodotto finito invece di basarsi sul punto di fusione di una resina o su una generica dichiarazione di "PLA resistente al calore".
Per i rischi legati allo stoccaggio e al trasporto, vedere perché i bicchieri trasparenti PLA possono ammorbidirsi durante lo stoccaggio e la spedizione.
Come Bioleader Cups controlla PLA dalla resina al bicchiere finito
Per un produttore di bicchieri, il punto di controllo utile non è un singolo valore della materia prima. È il legame tra la preparazione del materiale, la formatura e la specifica del prodotto finito. Bioleader Cups considera la produzione dei bicchieri PLA come una catena collegata in cui il materiale e il processo selezionati devono riprodurre costantemente il bicchiere approvato.
Preparazione del materiale
Il programma di materiale PLA selezionato viene verificato in base all'applicazione prevista per il bicchiere, con la movimentazione del materiale e il controllo dell'umidità considerati parte della preparazione alla produzione. Il fornitore esatto della resina e la relativa qualità devono essere confermati per il pertinente SKU o progetto, anziché essere desunti da una descrizione generica PLA.
Controllo della lastra e della termoformatura
La qualità della lastra e la termoformatura sono gestite come fasi collegate, poiché la trasparenza, la distribuzione delle pareti, la geometria del bordo e la coerenza dimensionale si creano attraverso la trasformazione, non solo tramite l'identità della resina.
Controllo qualità del bicchiere finito
I controlli rilevanti per l'acquirente si concentrano sull'articolo finito: aspetto, peso, dimensioni, condizione del bordo, impilabilità e tenuta del coperchio rispetto alla specifica approvata.
Ambito della documentazione
Le dichiarazioni sul contatto alimentare, sulla compostabilità e su altri aspetti devono essere verificate rispetto all'esatto SKU, al sistema di materiale e ai requisiti del mercato di destinazione. Un certificato non deve essere utilizzato per supportare dichiarazioni al di fuori del suo ambito.
Questa è la differenza pratica tra la conoscenza delle resine e la conoscenza della produzione dei bicchieri. La resina offre al trasformatore una piattaforma di lavorazione; il controllo produttivo determina se il bicchiere finito corrisponde effettivamente a quanto approvato dall'acquirente.
Cosa dovrebbero specificare realmente gli acquirenti?
La maggior parte degli importatori, distributori, brand di bevande e acquirenti del settore foodservice non ha bisogno di indicare un numero di grado Ingeo o un valore MFR target in ogni ordine di acquisto di bicchieri. A meno che il progetto non preveda un requisito di ingegneria dei materiali validato, la specifica commerciale dovrebbe concentrarsi sul prodotto finito e sulle evidenze che lo supportano.
- Bicchiere esatto SKU / riferimento prodotto: Evitare di approvare solo "bicchiere PLA" come descrizione generica del materiale.
- Applicazione prevista: Confermare l'effettivo utilizzo per bevande fredde o alimenti freddi.
- Requisito materiale: Confermare PLA ed eventuali requisiti di formulazione o approvvigionamento specifici del progetto già concordati.
- Documentazione per il contatto con gli alimenti: Confermare le evidenze richieste per il mercato di destinazione e l'uso previsto.
- Documentazione sulla compostabilità: Valutare separatamente quando il prodotto finito viene commercializzato con una dichiarazione di compostabilità industriale.
- Capacità e dimensioni: Approvare la capacità nominale insieme al diametro superiore, al diametro inferiore e all'altezza ove applicabile.
- Peso del bicchiere: Utilizzare la specifica di prodotto approvata invece di presumere che tutti i bicchieri di una stessa capacità utilizzino lo stesso peso di materiale.
- Trasparenza e aspetto: Stabilire un riferimento visivo di approvazione per il bicchiere finito trasparente.
- Accoppiamento bordo-coperchio: Approvare fisicamente l'esatta combinazione bicchiere-coperchio.
- Campione approvato: Conservare un riferimento per il confronto della produzione in grandi quantità e degli ordini ripetuti.
- Condizioni di stoccaggio / trasporto: Confermare i requisiti di movimentazione per il programma esatto del bicchiere PLA.
Per una rosa di prodotti concreta, confrontare la gamma di bicchieri 12 oz PLA e la gamma di bicchieri 16 oz PLA, quindi confermare la variante esatta, il bordo e il coperchio abbinato anziché considerare l'etichetta della resina come specifica completa.
Per la selezione a livello di prodotto, vedere Come scegliere i bicchieri PLA per programmi di bevande fredde compostabiliPer dimensioni e sistemi di coperchio, utilizzare il Guida alle dimensioni dei bicchieri PLA.
Checklist per l'acquirente dei bicchieri PLA per uso alimentare
- Conosciamo le dimensioni esatte del bicchiere finito SKU e non solo il nome del polimero?
- Il sistema di materiale è adatto al reale percorso di lastra / termoformatura?
- Le prove di contatto alimentare sono correlate al materiale corretto e all'uso previsto?
- I documenti sul contatto alimentare e sulla compostabilità vengono esaminati come dichiarazioni separate?
- Il fornitore ha evitato di trattare un singolo grado di resina come un grado universale PLA?
- I valori MFI / MFR vengono interpretati con le loro effettive condizioni di prova?
- Il controllo dell'umidità è considerato un requisito di produzione prima della fusione?
- Sul bicchiere finito vengono controllati trasparenza, peso e dimensioni?
- La combinazione esatta di bordo e coperchio è stata approvata fisicamente?
- Eventuali dichiarazioni su temperatura o stoccaggio sono riferite al prodotto finito effettivo anziché a un valore generico della resina?
- È disponibile un campione approvato per il confronto con ordini all'ingrosso e riordini?
Per i controlli sulle spedizioni all'ingrosso, utilizzare il Guida al controllo qualità dei bicchieri in plastica. Per l'approvazione pre-produzione, utilizzare il Guida all'approvazione dei campioni di bicchieri in plastica.
Raccomandazione finale
L'idoneità al contatto alimentare PLA va intesa come parte di un sistema controllato di materiali e produzione, non come un'etichetta universale che risolve ogni questione relativa al contatto alimentare e alla qualità del prodotto.
Il produttore deve selezionare un sistema di resina adatto all'estrusione in foglia e alla termoformatura, proteggere tale materiale dall'umidità non controllata, convertirlo in foglia stabile, formare la geometria del bicchiere richiesta e verificare l'articolo finito. L'acquirente dovrebbe quindi approvare le variabili rilevanti dal punto di vista commerciale: prodotto esatto, condizioni d'uso, documentazione, trasparenza, peso, dimensioni, geometria del bordo, tenuta del coperchio e coerenza nelle forniture ripetute.
Quando si verifica un problema tecnico, è necessario risalire lungo la filiera invece di attribuire la colpa a un singolo dato. L'MFR può influire sulla lavorazione, ma non dimostra la tenuta del coperchio. L'umidità può contribuire al degrado, ma un bicchiere fragile non prova automaticamente che la resina fosse umida. Un documento sulla resina per contatto alimentare può supportare la verifica del materiale a monte, ma non approva automaticamente l'intero sistema di imballaggio finito.
Per esaminare una specifica di ordine all'ingrosso, contatta Bioleader Cups con l'applicazione prevista, il mercato di destinazione, il riferimento del bicchiere e i requisiti di approvazione del campione.
Domande frequenti
Che cos'è il PLA per uso alimentare?
Il PLA per uso alimentare si riferisce comunemente a una resina o formulazione PLA destinata all'imballaggio per contatto alimentare in condizioni definite. Non è un'unica gradazione universale PLA, e il bicchiere finito deve comunque essere valutato per la sua formulazione, l'uso previsto e i requisiti applicabili per il contatto alimentare.
Il materiale PLA è del tutto sicuro per il contatto alimentare?
No. Il materiale PLA è utilizzato in diverse varianti e applicazioni. L'idoneità al contatto alimentare dipende dall'esatto materiale/formulazione, dagli additivi, dalla lavorazione e dalle condizioni d'uso previste. Gli acquirenti devono richiedere la documentazione applicabile al prodotto finito effettivo e al mercato di destinazione.
Cosa significa MFI nella resina PLA?
MFI è comunemente usato come abbreviazione del comportamento a flusso in fusione. Le schede tecniche riportano spesso il Melt Flow Rate (MFR) a una determinata temperatura e sotto un determinato carico. Il valore aiuta a descrivere il comportamento in lavorazione, ma non va valutato senza la relativa condizione di prova né utilizzato da solo per stabilire se una resina è adatta a un bicchiere.
Perché la resina PLA deve essere mantenuta asciutta prima della lavorazione?
Un'umidità eccessiva durante la lavorazione allo stato fuso può contribuire alla degradazione idrolitica, accorciando le catene polimeriche e modificando la viscosità e il comportamento in lavorazione. La procedura di essiccazione esatta deve seguire la variante di resina selezionata e il processo produttivo, anziché un'impostazione universale.
La resina PLA per uso alimentare significa che il bicchiere finito è automaticamente conforme al contatto alimentare?
No. Lo status di contatto alimentare della resina è un requisito a monte. Il bicchiere finito deve comunque essere valutato in base alla formulazione effettiva, agli additivi, alle condizioni d'uso previste e ai requisiti del mercato di destinazione. Anche la conformità al contatto alimentare e la certificazione di compostabilità devono essere verificate separatamente.
Riferimenti
- SalesPlastics — PLA per uso alimentare: la scelta sicura e sostenibile per il packaging alimentare
- NatureWorks — Serie Ingeo 2 per estrusione e termoformatura
- NatureWorks — Risorse tecniche e guide di lavorazione
- U.S. FDA — Termini su ingredienti alimentari e imballaggi
- Commissione europea — Normativa sui materiali a contatto con gli alimenti