Quick Summary
- Lebensmittelechtes PLA ist keine einheitliche Harztype und keine automatische Zulassung des fertigen Bechers. Bei transparenten tiefgezogenen Bechern sollten Einkäufer Harzauswahl, Schmelzflussverhalten, Feuchtigkeitskontrolle, Folienextrusion, Thermoformung und die Lebensmittelkontakt-Konformität des Fertigartikels getrennt betrachten. Der Hersteller steuert die vorgelagerten Prozesse; der Einkäufer gibt den fertigen Becher, die Dokumentation und den Verwendungszweck frei.
„Lebensmittelechtes PLA“ klingt nach einem einfachen Materiallabel, doch für den Einkäufer transparenter Becher ist es nur der Anfang der Spezifikation. Ein Harz PLA kann für Lebensmittelkontaktverpackungen vorgesehen sein und erfordert dennoch die richtige Type, Feuchtigkeitskontrolle, Folienextrusion, Thermoformung und Prüfung des Fertigartikels, bevor daraus ein kommerziell akzeptabler Becher wird.
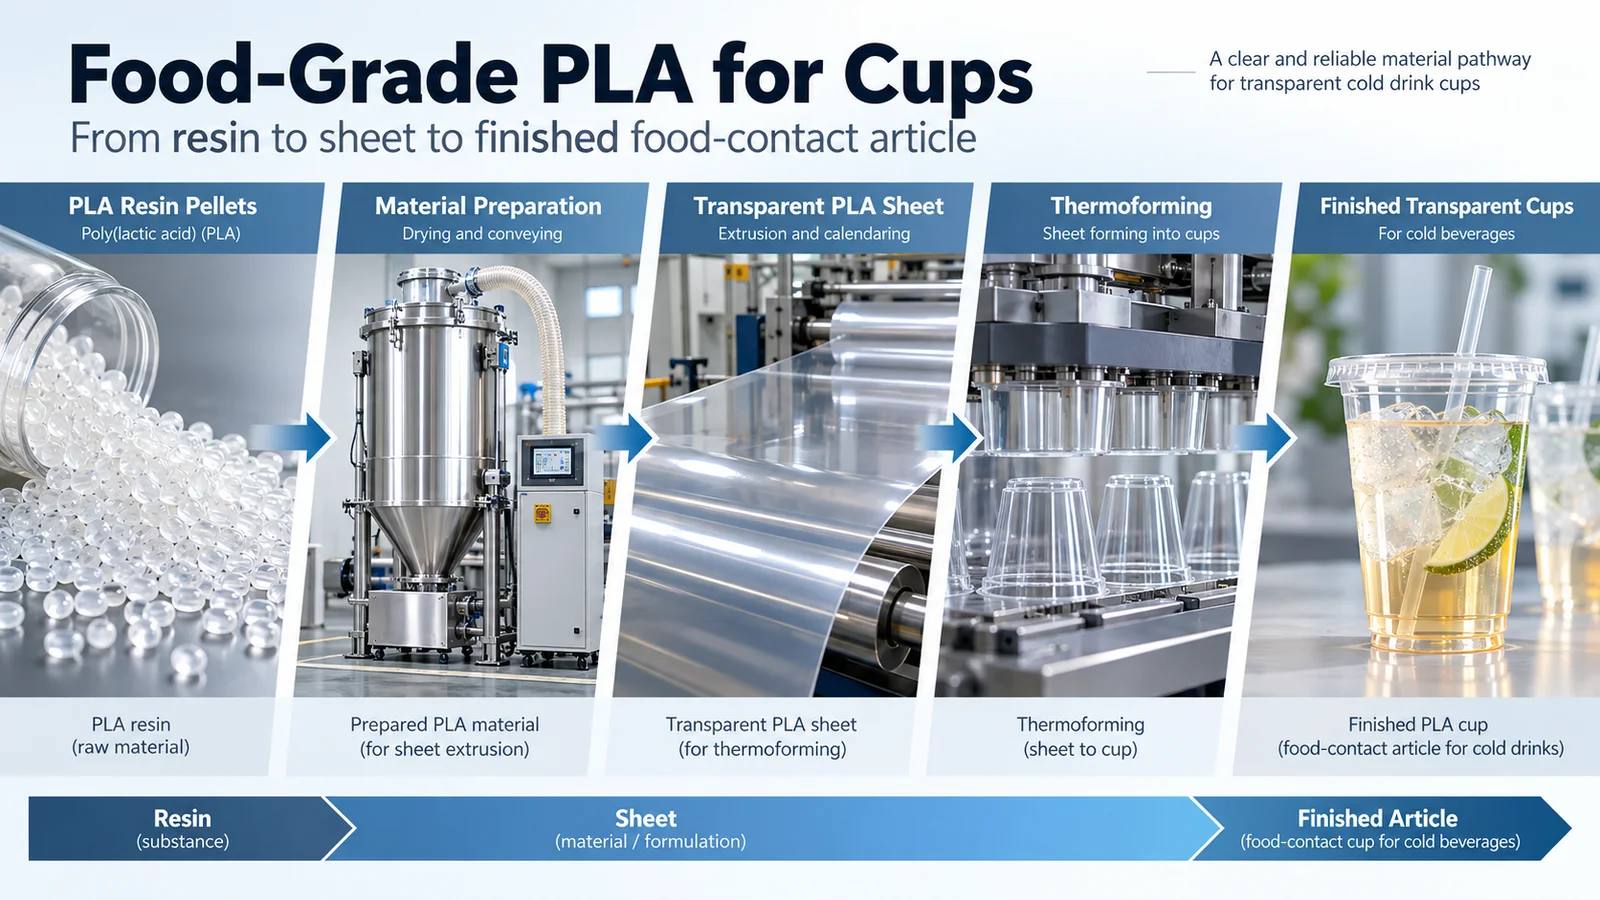
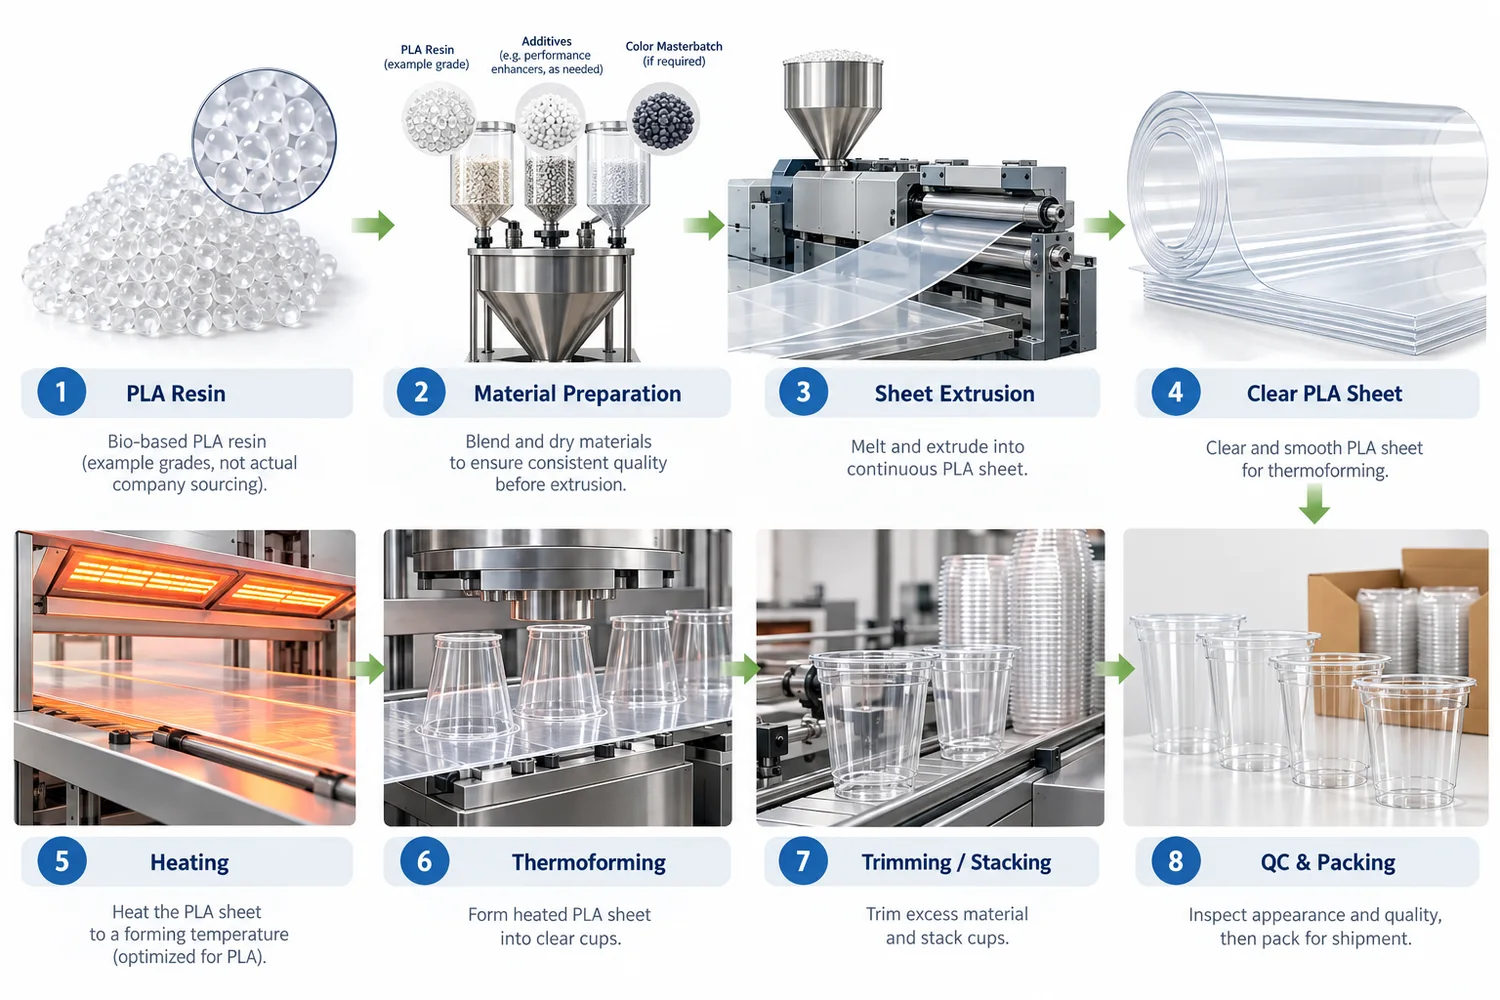
Die sinnvolle Fertigungskette lautet:
- PLA Harz: Wählen Sie eine Sorte, die für das jeweilige Verarbeitungsverfahren vorgesehen ist.
- Materialvorbereitung: Lagerung und Feuchtigkeit vor der Schmelzverarbeitung kontrollieren.
- Folienextrusion: Harz zu klarer, stabiler Folie verarbeiten, die für die Thermoformung geeignet ist.
- Thermoformen: Die Folie zur erforderlichen Bechergeometrie formen.
- Qualitätskontrolle der Fertigbecher: Transparenz, Gewicht, Abmessungen, Randgeometrie und Deckelpassung prüfen.
- Konformitätsprüfung: bestätigen Sie den fertigen Gegenstand und die vorgesehenen Lebensmittelkontaktbedingungen für den Zielmarkt.
Dieser Leitfaden konzentriert sich auf diese Kette. Er behandelt PLA nicht als ein einziges universelles Harz und er behandelt ein Rohstoffzertifikat nicht als Ersatz für eine Zulassung des Fertigprodukts.
Was bedeutet „lebensmittelechtes PLA“ eigentlich?
In der gewerblichen Verpackung wird „lebensmittelechtes PLA“ häufig verwendet, um ein PLA-Harz oder eine Formulierung zu beschreiben, das bzw. die für Lebensmittelkontaktanwendungen unter definierten Bedingungen vorgesehen ist. Der Ausdruck ist nützlich, kann aber irreführend werden, wenn er als universelle Zulassung behandelt wird.
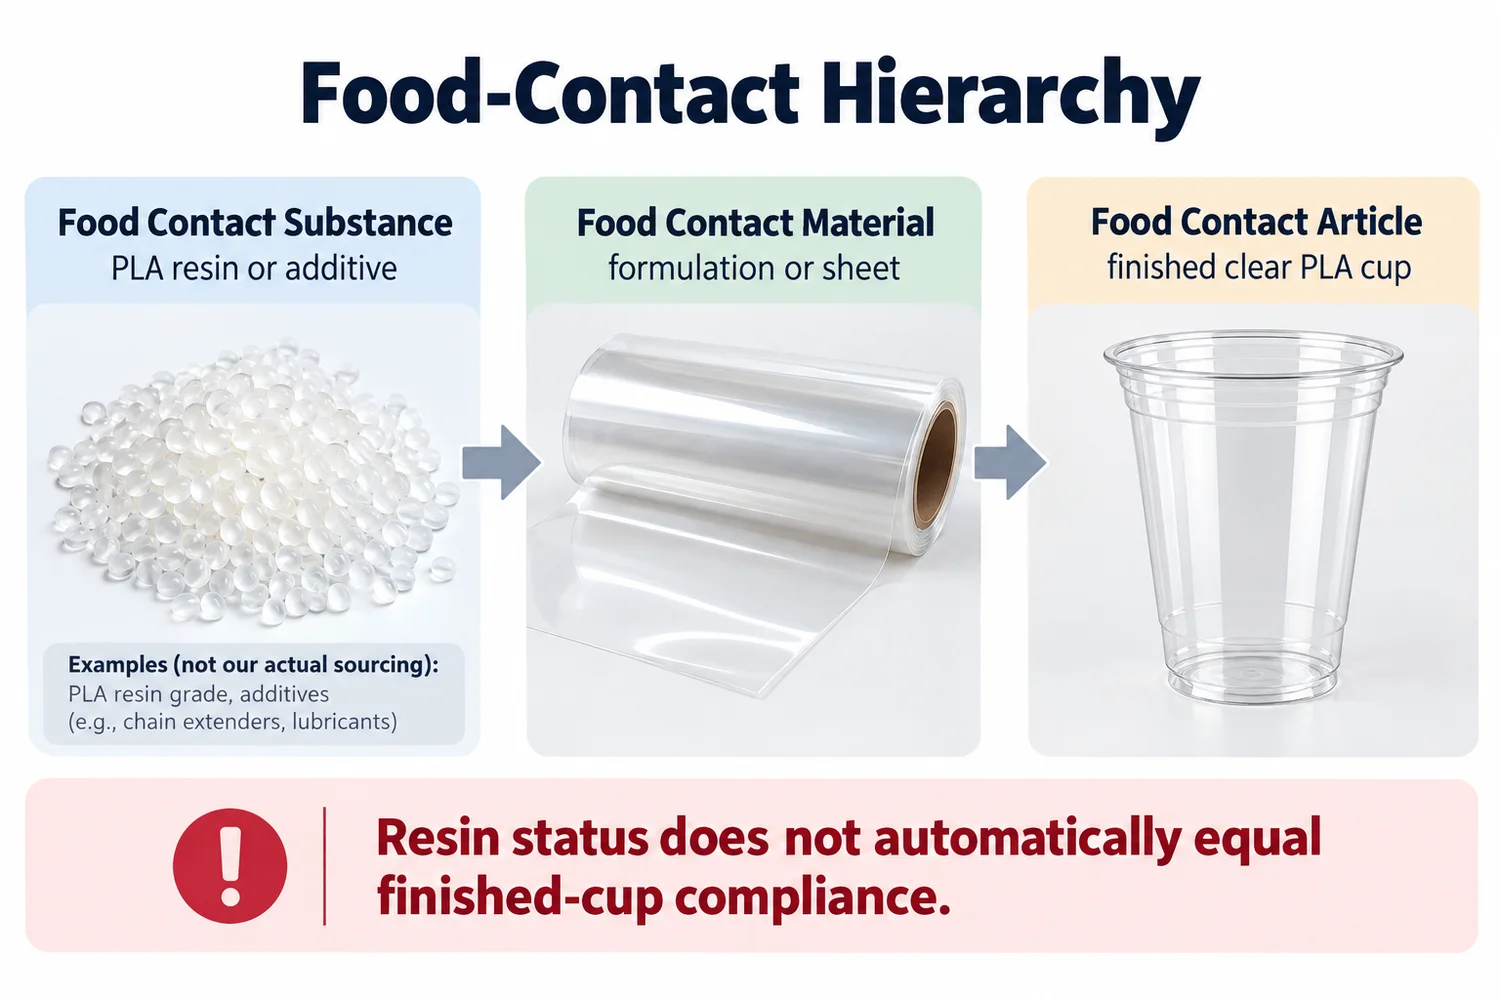
Die Lebensmittelkontaktregulierung betrachtet normalerweise mehr als nur den Polymernamen. Die US-amerikanische FDA unterscheidet zwischen einem Food Contact Substance, einem Food Contact Material und dem fertigen Food Contact ArticleEin Polymer oder Additiv kann auf Stoffebene existieren, während der Becher, den der Käufer erhält, der fertige Artikel ist.
Lebensmittelkontakt-Harz PLA → Status des vorgelagerten Materials.
Fertiger Becher PLA → der Artikel, der tatsächlich mit dem Getränk oder Lebensmittel in Kontakt kommt.
Vom ersten kann nicht auf den zweiten geschlossen werden, ohne Rezeptur, Verarbeitung, Verwendungszweck und geltende Dokumentation zu prüfen.
Diese Unterscheidung ist besonders wichtig bei kundenspezifisch bedruckter oder mehrkomponentiger Verpackung. Farbstoffe, Additive, Drucksysteme, Deckel und andere Komponenten können eigene Anforderungen an den Lebensmittelkontakt mitbringen. Ein Harzdokument beantwortet daher nur die Aussagen, die in seinen tatsächlichen Geltungsbereich fallen.
Ist PLA lebensmittelecht?
Nein. PLA ist eine Polymerfamilie, die in verschiedenen Verarbeitungsverfahren und Anwendungen eingesetzt wird. Handelsübliche Typen können für Extrusion, Thermoformen, Spritzgießen, Folie, Fasern und andere Verwendungen ausgelegt sein. Die Tatsache, dass zwei Granulate beide PLA sind, macht sie nicht austauschbar.
Für einen Becherhersteller sollten drei Fragen getrennt betrachtet werden:
| Frage | Warum es wichtig ist |
|---|---|
| Ist das Harz/die Formulierung für den Verarbeitungsprozess geeignet? | Ein Programm für Thermoformplatten erfordert ein anderes Verarbeitungsverhalten als ein Programm für hochfließfähiges Spritzgießen. |
| Ist das Material für die relevante Verwendung im Lebensmittelkontakt vorgesehen? | Der Lebensmittelkontaktstatus hängt von der maßgeblichen Substanz/Formulierung und den vorgesehenen Verwendungsbedingungen ab. |
| Erfüllt der fertige Becher die erforderliche Markt- und Produktspezifikation? | Der fertige Artikel muss noch einer eigenen Prüfung hinsichtlich Aussehen, Abmessungen, Deckelpassung und Konformität unterzogen werden. |
Ein Käufer sollte daher mehr fragen als nur „Ist PLA lebensmittelecht?“ Eine bessere Frage lautet: Welches Materialsystem wird verwendet, welche Dokumentation deckt es ab, und gilt diese Dokumentation für diesen fertigen Becher und den vorgesehenen Zielmarkt?
Warum PLA Harzqualitäten wichtig sind
PLA-Qualitäten sind auf unterschiedliche Fertigungsanforderungen ausgelegt. Molekulargewicht, Schmelzfließverhalten, Kristallisationstendenz, Additive und Morphologie können beeinflussen, wie das Material durch Extrusions- oder Formgebungseinrichtungen läuft und wie sich das fertige Teil verhält.
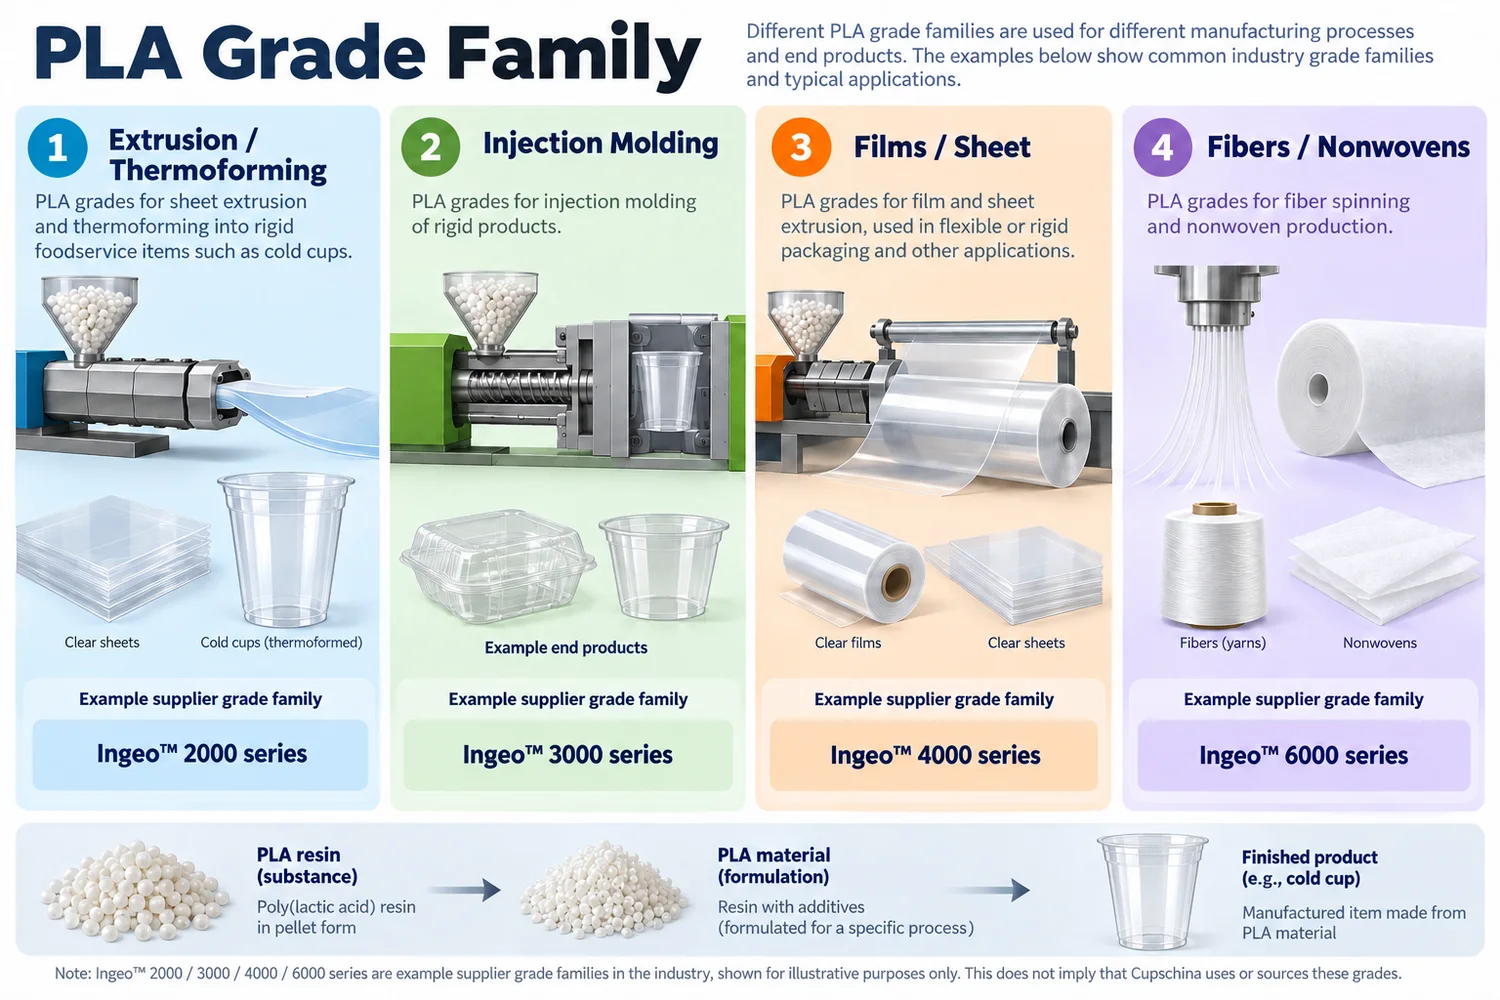
NatureWorks beispielsweise unterteilt seine Ingeo-Produktfamilien nach Verarbeitungsweg. Die 2000-Serie ist für Extrusion und Thermoformen positioniert, während andere Serien für Spritzguss, Folien, Platten, Fasern und spezialisierte Anwendungen ausgelegt sind. Dies ist als technisches Beispiel für eine allgemeinere Regel nützlich: „PLA“ ist keine vollständige Harzspezifikation.
Welche PLA-Qualitäten werden für Extrusion und Thermoformen verwendet?
Für transparente thermoformte Lebensmittelverpackungen sind die relevantesten Harzbeispiele jene Qualitäten, die dafür ausgelegt sind, Folie herzustellen, die später zu starrer Verpackung geformt werden kann.
NatureWorks bezeichnet Ingeo 2003D als universelle transparente Extrusionsqualität und empfiehlt sie in seinem Leitfaden zur Folienextrusion für die Folienproduktion, die für Thermoformanwendungen vorgesehen ist. Das Produktdatenblatt nennt außerdem mögliche Anwendungen wie Einwegartikel für die Gastronomie, transparente Lebensmittelbehälter und Kaltgetränkebecher.
Das ist ein nützliches Branchenbeispiel, keine allgemeingültige Materialerklärung für Cupschina. Sie trifft belegt bedeutet nicht, dass jeder Hersteller von PLA-Bechern 2003D verwendet oder dass jede Cupschina PLA SKU diese Sorte nutzt.
| Beispielhafte Sortenfamilie | Positionierung des Lieferanten | Was ein Becher-Einkäufer daraus lernen sollte |
|---|---|---|
| Ingeo 2000-Serie | Extrusion / Thermoformen | Ein Programm für bechergeeignete Materialien sollte mit Harz beginnen, das für die entsprechende Folie und das jeweilige Formgebungsverfahren vorgesehen ist. |
| Ingeo 3000-Serie | Spritzgießen | Eine Spritzguss-Sorte sollte nicht als austauschbar mit einer Sorte für das Folien-Thermoformen angesehen werden. |
| Ingeo 4000 Serie | Folien- und Plattenanwendungen | Folien-/Plattentypen können unterschiedliche Morphologien und Verarbeitungsziele aufweisen; sie sollten nicht pauschal als ein einziges „Becherharz“ zusammengefasst werden. |
| Ingeo 6000 Serie | Fasern / Vliesstoffe | Gleiche Polymerfamilie, unterschiedliche Verarbeitungsanforderungen. |
Die zentrale Beschaffungslern ist es, sich keine Typennummern zu merken. Sondern zu verstehen, dass die Harzauswahl dem tatsächlichen Verarbeitungsweg und der fertigen Anwendung folgen sollte.
Was bedeutet MFI oder Schmelzflussrate für PLA?
Die Schmelzflussrate beschreibt, wie leicht ein geschmolzenes Polymer unter definierten Prüfbedingungen fließt. In der täglichen Branchenkommunikation sagen Einkäufer und Lieferanten oft MFI (Schmelzindex). In technischen Datenblättern wird üblicherweise MFR (Melt Flow Rate) angegeben, ermittelt unter einer festgelegten Prüftemperatur und Last.
Die Prüfbedingung ist entscheidend. Ein Schmelzfließwert ohne Prüftemperatur und Last ist unvollständig, und unter unterschiedlichen Bedingungen gemessene Werte sollten nicht als direkt vergleichbar betrachtet werden.
Die Schmelzfließfähigkeit kann beeinflussen, wie sich ein Harz während der Extrusion verhält, wie viel Schmelzfestigkeit für die Folienherstellung zur Verfügung steht und wie das Material bei der nachgelagerten Formgebung reagiert. Doch ein höherer oder niedrigerer Wert ist nicht automatisch „besser“. Das erforderliche Verhalten hängt vom Verarbeitungsprozess ab.
Das technische Datenblatt von NatureWorks 2003D gibt beispielsweise seinen MFR zusammen mit der festgelegten Prüfbedingung an. Das ist die korrekte Art, einen Schmelzfließwert zu interpretieren: als eine kontrollierte Materialeigenschaft innerhalb eines umfassenderen Harz-Datensatzes.
Warum Feuchtigkeitskontrolle bei Harz PLA wichtig ist
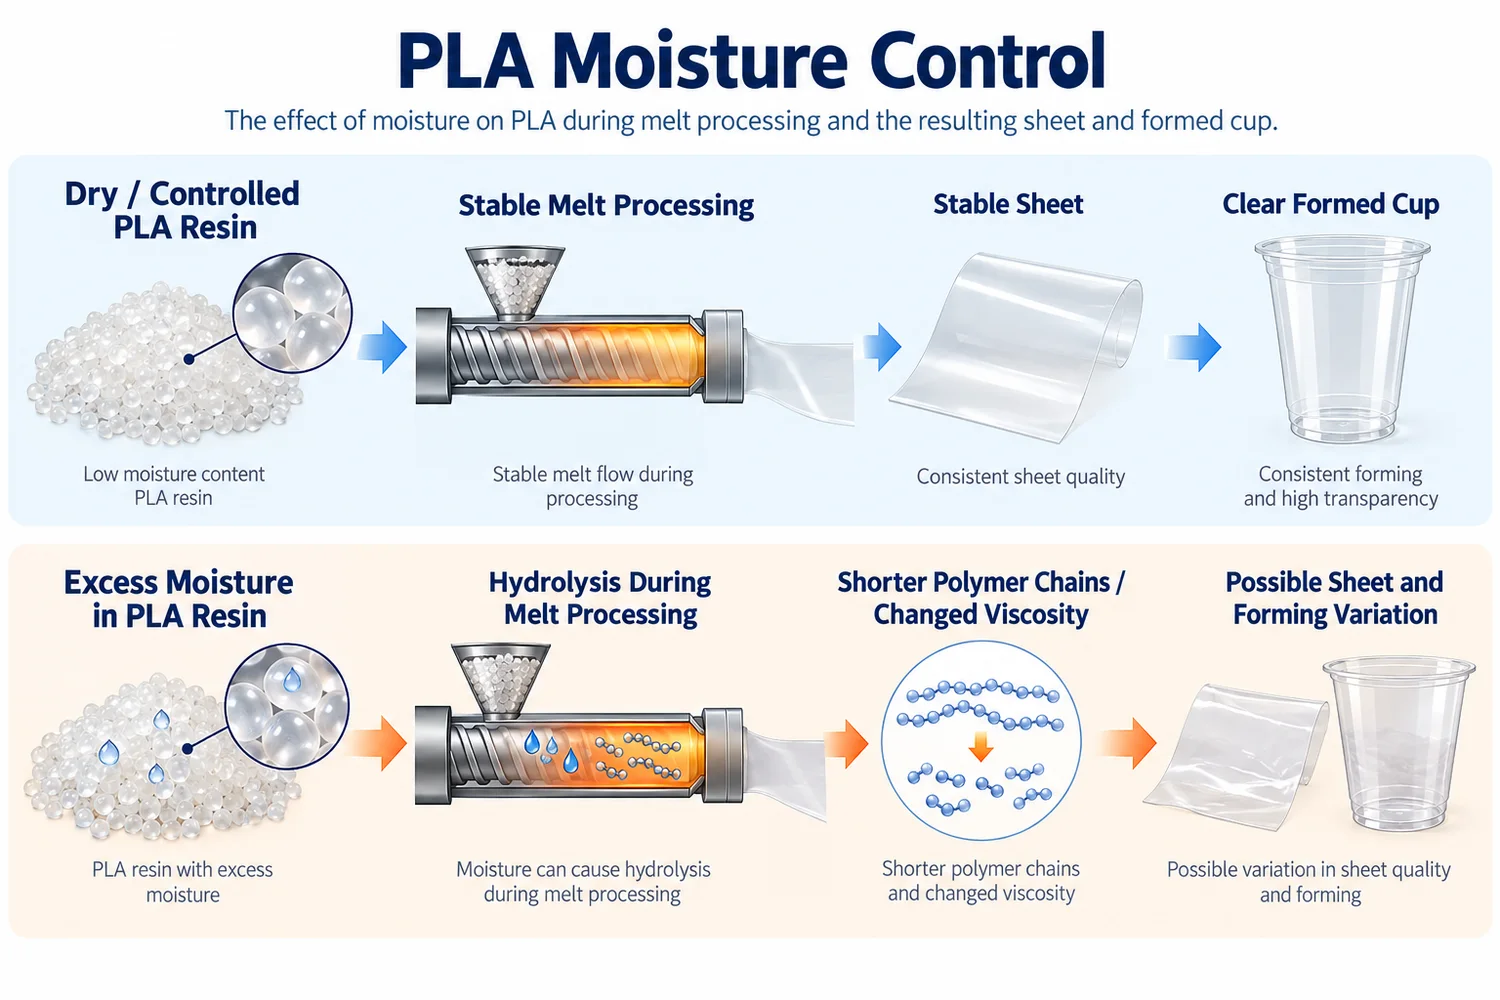
PLA erfordert vor der Schmelzverarbeitung eine Feuchtigkeitskontrolle. Harz kann während Lagerung und Handhabung Feuchtigkeit aufnehmen, und übermäßige Feuchtigkeit kann zur hydrolytischen Degradation beitragen, wenn das Material in einen heißen Extrusionsprozess gelangt.
Hydrolyse kann Polymerketten verkürzen, das Molekulargewicht verringern und Viskosität sowie Verarbeitungsverhalten verändern. Der Becherkäufer sieht diese Chemie nicht direkt; er sieht, ob Blattextrusion und Thermoformen stabil genug bleiben, um den freigegebenen Fertigbecher reproduzierbar herzustellen.
Feuchtigkeitsaufnahme → Schmelzeverarbeitung → möglicher hydrolytischer Kettenabbau → niedrigeres Molekulargewicht / veränderte Viskosität → weniger stabiles Folien- oder Formverhalten → mögliche Abweichungen am Fertigteil.
Deshalb sind Harzlagerung, versiegelte Verpackung und kontrollierte Materialvorbereitung wichtig. Die Blattextrusions-Richtlinie von NatureWorks betont ausdrücklich, die Feuchtigkeitsaufnahme vor der Verarbeitung zu minimieren.
Muss Harz PLA vor der Extrusion getrocknet werden?
Bei der Blattextrusion sollte die Feuchtigkeit gemäß der technischen Anleitung des gewählten Harzlieferanten und des tatsächlichen Verarbeitungssystems kontrolliert werden. Das korrekte Trocknungsverfahren ist typspezifisch; es darf nicht auf eine universelle Temperatur-Zeit-Formel für alle PLA reduziert werden.
Diese Unterscheidung ist wichtig, weil Online-Verarbeitungsleitfäden häufig exakte Temperaturen, Verweilzeiten oder Feuchtigkeitsziele veröffentlichen. Diese Werte können für den beschriebenen Typ nützlich sein, doch ein Becherkäufer sollte sie nicht automatisch in jede Bestellung für jeden Becher PLA übernehmen.
Vom Harz PLA zum transparenten thermogeformten Becher
Ein transparenter PLA Becher entsteht in einer Fertigungskette, nicht in einem einzigen Formgebungsschritt. Bei tiefgezogenen Bechern ist die Zwischenfolie besonders wichtig, da sie die Harzeigenschaften auf das Material überträgt, das tatsächlich erwärmt und zum Becher geformt wird.
- Harzauswahl: Bestätigen Sie, dass das Materialsystem für die vorgesehene Folie und das Thermoformverfahren geeignet ist.
- Materialvorbereitung: Lagerung, Feuchtigkeit und Produktionshandhabung kontrollieren.
- Folienextrusion: Transparente Folie mit geeigneter Dicke und gleichmäßiger Oberfläche herstellen.
- Folienaufheizung: Die Folie ohne unnötige thermische Schädigung in das Formgebungsfenster bringen.
- Thermoformen: Das Material auf Seitenwand, Boden und Randgeometrie verteilen.
- Trimmen und Stapeln: Den Becher fertigstellen und die saubere Trennung sowie eine stabile Handhabung bestätigen.
- Prüfung und Verpackung: Erscheinungsbild, Gewicht, Abmessungen, Rand und Verpackung gemäß der freigegebenen Spezifikation prüfen.
Diese Reihenfolge erklärt, warum ein technisches Datenblatt zum Harz die Qualitätskontrolle der fertigen Becher nicht ersetzen kann. Ein Material kann seine Harzspezifikation erfüllen, während der fertige Becher eine Anforderung an Abmessungen, Deckelpassung oder Erscheinungsbild dennoch nicht erfüllt, wenn die nachgelagerte Verarbeitung nicht kontrolliert wird.
Wie kann die Harzsorte PLA Transparenz, Steifigkeit und Formgebung beeinflussen?
Die Harzsorte beeinflusst das dem Verarbeiter zur Verfügung stehende Verarbeitungsfenster, doch die Leistung des fertigen Bechers ergibt sich stets aus dem Zusammenwirken von Harz und Prozess.
| Harz-/Prozessvariable | Mögliche Auswirkung, die zu untersuchen ist | Prüfung auf Einkäuferseite |
|---|---|---|
| Schmelzindex / Viskosität | Extrusionsverhalten, Schmelzfestigkeit und Plattenstabilität | Bleibt der fertige Becher maßhaltig? |
| Molekulargewicht | Mechanisches Verhalten und Verarbeitungsstabilität | Erfüllt der Becher die freigegebenen Anforderungen an Handhabung und Steifigkeit? |
| Feuchtigkeit | Hydrolytischer Abbau während der Schmelzeverarbeitung | Sind Platten- und Fertigteilqualität zwischen den Chargen gleichbleibend? |
| Kristallisationstendenz | Transparenz und thermisches Verhalten | Erfüllt der Becher die zugelassene Klarheit und die Bedingung für den vorgesehenen Verwendungszweck? |
| Additive / Formulierung | Verarbeitung, Aussehen und Compliance-Umfang | Gilt die Dokumentation für die tatsächliche Formulierung und SKU? |
| Plattenqualität | Wandverteilung, Formstabilität und Aussehen | Werden Gewicht und Abmessungen gegen das freigegebene Muster kontrolliert? |
Dies sind Untersuchungsrichtungen, keine eindeutigen Fehlerursachen. Ein sichtbares Problem am fertigen Becher sollte über die Material-, Platten- und Formgebungsaufzeichnungen zurückverfolgt werden, bevor eine Ursache zugeordnet wird.
Macht das Harz PLA in Lebensmittelqualität den fertigen Becher lebensmittelkontaktkonform?
Nicht automatisch. Der Lebensmittelkontaktstatus eines Harzes oder einer Rezeptur ist eine vorgelagerte Anforderung. Der fertige Artikel muss dennoch im Rahmen des geltenden Regelwerks und der vorgesehenen Verwendungsbedingungen bewertet werden.
Für die Vereinigten Staaten unterscheidet die Terminologie FDA den Stoff, das Material, das diesen Stoff enthält, und den fertigen Lebensmittelkontaktartikel. Für die Europäische Union legt die Verordnung (EU) Nr. 10/2011 der Kommission spezifische Regeln für Kunststoffmaterialien und -artikel fest, einschließlich zulässiger Stoffe, Beschränkungen und Migrationsanforderungen.
Für die kundenseitigen Dokumentenprüfungen siehe die Checkliste für Lebensmittelkontakt-Konformitätsdokumente.
Daraus ergibt sich eine praktische Regel für Einkäufer:
Prüfen Sie das genaue Material/die genaue Rezeptur, Additive, den fertigen Artikel, die vorgesehenen Lebensmittelkontaktbedingungen und die Dokumentation des Zielmarkts.
Bei einem individuell bedruckten Becher müssen gegebenenfalls auch Druckfarben oder andere dekorative Komponenten im Rahmen des geltenden Lebensmittelkontaktsystems geprüft werden. Ein Lieferant sollte eine vorgelagerte Harzerklärung nicht als Nachweis für Aussagen verwenden, die außerhalb des Geltungsbereichs dieses Dokuments liegen.
Lebensmittelkontakt-Konformität ist nicht dasselbe wie Kompostierbarkeitszertifizierung
Die Beschaffung von PLA wird oft unübersichtlich, weil Lebensmittelkontakt, biobasierter Anteil und Kompostierbarkeit im selben Verkaufsgespräch behandelt werden. Sie beantworten unterschiedliche Fragen.
| Aussage | Beantwortet die Frage | Was sie nicht automatisch belegt |
|---|---|---|
| Konformität für Lebensmittelkontakt | Ob das Material/der Artikel die geltenden Lebensmittelkontaktvorschriften für definierte Verwendungsbedingungen erfüllt | Industrielle Kompostierbarkeit |
| Biobasierter Anteil | Herkunft des Kohlenstoffs/Ausgangsmaterials nach der relevanten Methode | Eignung für Lebensmittelkontakt oder Kompostierbarkeit |
| Industrielle Kompostierbarkeit | Leistung im Rahmen der geltenden Kompostierbarkeitsnorm und des Zertifizierungsumfangs | Universelle biologische Abbaubarkeit in der Natur oder Konformität für den Lebensmittelkontakt |
| Harzidentität PLA | Polymerfamilie / Materialidentität | Dass der fertige Becher in jedem Markt zertifiziert oder zugelassen ist |
Käufer, die Kompostierbarkeitsdokumente prüfen, sollten den vorhandenen Leitfaden „PLA Becher-Zertifizierungen erklärt“ Leitfaden nutzen, statt Lebensmittelkontakt-Unterlagen als Ersatz für ASTM D6400, EN 13432, BPI oder andere geltende Kompostierbarkeitsnachweise zu behandeln.
Bestimmt die Harzsorte PLA die Hitzebeständigkeit?
Die Harzsorte beeinflusst das thermische Verhalten, legt aber für sich genommen nicht die vollständige Grenze für sichere Verwendung oder Lagerung des fertigen Bechers fest. Auch der fertige Artikel spiegelt Kristallinität, Formulierung, Folienhistorie, Wandstärke, Geometrie, Formbedingungen, Einwirkzeit und mechanische Belastung wider.
Dies ist besonders wichtig für transparente Kaltgetränkebecher PLA. Eine hitzebeständige oder kristallisierte PLA-Rezeptur, die für eine andere Anwendung verwendet wird, sollte nicht dazu dienen, eine Hitzebeständigkeitsaussage für einen standardmäßigen transparenten Becher zu rechtfertigen.
Für die Becher auswahl sollten Einkäufer die genauen Einsatzbedingungen des fertigen Produkts bestätigen, anstatt sich auf einen Harzschmelzpunkt oder eine allgemeine Aussage „hitzebeständiges PLA“ zu verlassen.
Zu Lagerungs- und Transportrisiken siehe warum transparente PLA-Becher bei Lagerung und Versand erweichen können.
Wie Bioleader Cups PLA vom Harz bis zum fertigen Becher steuert
Für einen Becherhersteller ist der nützliche Kontrollpunkt nicht eine einzelne Rohstoffkennzahl. Es ist die Verbindung zwischen Materialaufbereitung, Formgebung und fertiger Spezifikation. Bioleader Cups behandelt die Herstellung von PLA-Bechern als zusammenhängende Kette, in der das ausgewählte Material und der Prozess den freigegebenen Becher konsistent reproduzieren müssen.
Materialvorbereitung
Das ausgewählte Materialprogramm PLA wird für die vorgesehene Becheranwendung geprüft, wobei Materialhandhabung und Feuchtigkeitskontrolle als Teil der Produktionsvorbereitung behandelt werden. Der genaue Harzlieferant und die Harzsorte sollten für die betreffende SKU bzw. das Projekt bestätigt werden und nicht anhand einer allgemeinen Beschreibung PLA angenommen werden.
Folien- und Formkontrolle
Folienqualität und Thermoformen werden als miteinander verknüpfte Schritte gesteuert, da Transparenz, Wandverteilung, Randgeometrie und Maßhaltigkeit erst durch die Verarbeitung entstehen und nicht allein durch die Harzidentität.
Qualitätskontrolle der Fertigbecher
Käuferrelevante Prüfungen konzentrieren sich auf den fertigen Artikel: Aussehen, Gewicht, Abmessungen, Randbeschaffenheit, Stapelbarkeit und Deckelpassung gemäß der freigegebenen Spezifikation.
Dokumentationsumfang
Lebensmittelkontakt-, Kompostierbarkeits- und sonstige Aussagen sollten anhand der genauen SKU, des Materialsystems und der Anforderungen des Zielmarkts geprüft werden. Ein Zertifikat sollte nicht zur Stützung von Aussagen außerhalb seines Geltungsbereichs verwendet werden.
Dies ist der praktische Unterschied zwischen Harzwissen und Wissen über die Becherherstellung. Das Harz bietet dem Verarbeiter eine Verarbeitungsplattform; die Fertigungskontrolle entscheidet darüber, ob der fertige Becher tatsächlich dem entspricht, was der Käufer freigegeben hat.
Was sollten Käufer konkret spezifizieren?
Die meisten Importeure, Distributoren, Getränkemarken und Foodservice-Einkäufer müssen nicht bei jeder Becher-Bestellung eine Ingeo-Gradenummer oder einen MFR-Zielwert in die Bestellung schreiben. Sofern das Projekt keine validierte werkstofftechnische Anforderung hat, sollte sich die kommerzielle Spezifikation auf das Fertigprodukt und die Nachweise konzentrieren, die es stützen.
- Exakter Becher SKU / Produktreferenz: Vermeiden Sie es, allein „Becher PLA“ als allgemeine Materialbeschreibung freizugeben.
- Vorgesehene Anwendung: Bestätigen Sie die tatsächliche Verwendung für Kaltgetränke oder kalte Lebensmittel.
- Materialanforderung: Bestätigen Sie PLA sowie jede projektbezogene Formulierungs- oder Beschaffungsanforderung, die vereinbart wurde.
- Dokumentation zum Lebensmittelkontakt: Bestätigen Sie die Nachweise, die für den Zielmarkt und den vorgesehenen Verwendungszweck erforderlich sind.
- Dokumentation zur Kompostierbarkeit: Separate Prüfung, wenn das Fertigprodukt mit einer Industriekompostierbarkeits-Aussage vermarktet wird.
- Fassungsvermögen und Abmessungen: Nennfüllmenge zusammen mit oberem Durchmesser, unterem Durchmesser und Höhe genehmigen, sofern zutreffend.
- Bechergewicht: Die freigegebene Produktspezifikation verwenden, statt anzunehmen, dass alle Becher einer Füllmenge das gleiche Materialgewicht aufweisen.
- Transparenz und Erscheinungsbild: Einen visuellen Freigabestandard für den transparenten Fertigbecher festlegen.
- Rand- und Deckelpassung: Die exakte Kombination aus Becher und Deckel physisch freigeben.
- Freigegebenes Muster: Referenz für die Serienproduktion und den Vergleich von Nachbestellungen aufbewahren.
- Lager- und Transportbedingungen: Handhabungsanforderungen für das genaue Becherprogramm PLA bestätigen.
Für eine konkrete Produktauswahl vergleichen Sie die Becherserie 12 oz PLA und der 16 oz PLA Becherserie, und bestätigen Sie dann die genaue Variante, den Rand und den passenden Deckel, statt die Harzbezeichnung als vollständige Spezifikation zu betrachten.
Für die Auswahl auf Produktebene siehe So wählen Sie PLA Becher für kompostierbare Kaltgetränkeprogramme ausFür Abmessungen und Deckelsysteme verwenden Sie die Leitfaden zu den Bechergrößen PLA.
Checkliste für Einkäufer für lebensmittelechte Becher PLA
- Kennen wir den exakten fertigen Becher SKU und nicht nur die Bezeichnung des Polymers?
- Ist das Materialsystem für die tatsächliche Folien- bzw. Thermoformstrecke geeignet?
- Sind die Nachweise zur Lebensmittelkontaktfähigkeit dem richtigen Material und dem vorgesehenen Verwendungszweck zugeordnet?
- Werden Dokumente zu Lebensmittelkontakt und Kompostierbarkeit als getrennte Aussagen geprüft?
- Hat der Lieferant vermieden, eine einzelne Harztype als universelle PLA-Type zu behandeln?
- Werden MFI-/MFR-Werte mit ihren tatsächlichen Prüfbedingungen interpretiert?
- Wird die Feuchtigkeitskontrolle als Fertigungsanforderung vor der Schmelzverarbeitung behandelt?
- Werden Klarheit, Gewicht und Abmessungen am fertigen Becher kontrolliert?
- Wurde die exakte Kombination aus Rand und Deckel physisch freigegeben?
- Sind etwaige Temperatur- oder Lagerangaben auf das tatsächliche Fertigprodukt bezogen und nicht auf einen allgemeinen Harzwert?
- Ist ein freigegebenes Muster für den Vergleich bei Großbestellungen und Nachbestellungen verfügbar?
Für Prüfungen bei Massenversand verwenden Sie die Leitfaden zur Qualitätskontrolle von Kunststoffbechern. Für die Freigabe vor Produktionsbeginn verwenden Sie die Leitfaden zur Freigabe von Kunststoffbechermustern.
Abschließende Empfehlung
Lebensmittelecht PLA ist als Teil eines kontrollierten Material- und Fertigungssystems zu verstehen, nicht als universelles Kennzeichen, das jede Frage zum Lebensmittelkontakt und zur Produktqualität löst.
Der Hersteller muss ein Harzsystem auswählen, das für Folienextrusion und Thermoformen geeignet ist, dieses Material vor unkontrollierter Feuchtigkeit schützen, es zu einer stabilen Folie verarbeiten, die erforderliche Bechergeometrie formen und den fertigen Artikel prüfen. Der Käufer sollte anschließend die kommerziell relevanten Variablen freigeben: exaktes Produkt, Einsatzbedingungen, Dokumentation, Transparenz, Gewicht, Abmessungen, Randgeometrie, Deckelpassung und Konsistenz bei Wiederholungsbestellungen.
Bei einem technischen Problem sollte die Ursache entlang der gesamten Kette verfolgt werden, statt einen einzelnen Kennwert verantwortlich zu machen. Der MFR kann die Verarbeitung beeinflussen, belegt aber nicht die Deckelpassung. Feuchtigkeit kann zum Abbau beitragen, doch ein spröder Becher beweist nicht automatisch feuchtes Harz. Ein Dokument zum Harz für Lebensmittelkontakt kann die Prüfung der vorgelagerten Materialien unterstützen, genehmigt aber nicht automatisch das gesamte fertige Verpackungssystem.
Zur Prüfung einer Spezifikation für eine Bestellung in großen Mengen wenden Sie sich an Bioleader Cups mit dem vorgesehenen Anwendungsbereich, dem Zielmarkt, der Becherreferenz und den Anforderungen an die Musterfreigabe.
Häufig gestellte Fragen
Was ist lebensmittelechtes PLA?
Lebensmittelechtes PLA bezeichnet üblicherweise ein Harz oder eine Formulierung PLA, das bzw. die für Verpackungen mit Lebensmittelkontakt unter definierten Bedingungen vorgesehen ist. Es handelt sich nicht um eine einzige universelle Type PLA, und der fertige Becher muss weiterhin hinsichtlich seiner Formulierung, seines vorgesehenen Verwendungszwecks und der geltenden Anforderungen an den Lebensmittelkontakt geprüft werden.
Ist PLA vollständig lebensmittelecht?
Nein. PLA wird in mehreren Sorten und für verschiedene Anwendungen eingesetzt. Die Eignung für Lebensmittelkontakt hängt vom genauen Material bzw. der Rezeptur, den Additiven, der Verarbeitung und den vorgesehenen Verwendungsbedingungen ab. Käufer sollten Dokumentation anfordern, die sich auf das tatsächliche Endprodukt und den Zielmarkt bezieht.
Was bedeutet MFI bei PLA-Harz?
MFI wird üblicherweise als Kurzbezeichnung für das Schmelzfließverhalten verwendet. Technische Datenblätter geben häufig die Schmelzflussrate (MFR) unter einer definierten Temperatur und Last an. Der Wert beschreibt das Verarbeitungsverhalten, sollte jedoch nicht ohne die zugehörige Prüfbedingung beurteilt oder allein zur Entscheidung darüber herangezogen werden, ob ein Harz für einen Becher geeignet ist.
Warum muss PLA-Harz vor der Verarbeitung trocken gelagert werden?
Übermäßige Feuchtigkeit bei der Schmelzverarbeitung kann zu hydrolytischem Abbau beitragen, Polymerketten verkürzen und Viskosität sowie Verarbeitungsverhalten verändern. Das genaue Trocknungsverfahren sollte sich nach der gewählten Harzsorte und dem Herstellungsprozess richten und nicht nach einer universellen Einstellung.
Bedeutet lebensmittelechtes PLA-Harz, dass der fertige Becher automatisch für den Lebensmittelkontakt geeignet ist?
Nein. Der Lebensmittelkontaktstatus des Harzes ist eine vorgelagerte Anforderung. Der fertige Becher muss weiterhin hinsichtlich der tatsächlichen Rezeptur, der Additive, der vorgesehenen Verwendungsbedingungen und der Anforderungen des Zielmarkts geprüft werden. Die Konformität für den Lebensmittelkontakt und die Kompostierbarkeitszertifizierung sollten zudem getrennt verifiziert werden.
Quellen
- SalesPlastics — lebensmittelechtes PLA: Die sichere & nachhaltige Wahl für Lebensmittelverpackungen
- NatureWorks — Ingeo 2-Serie für Extrusion & Thermoformen
- NatureWorks — Technische Ressourcen und Verarbeitungsleitfäden
- U.S. FDA — Bestimmungen zu Lebensmittelzutaten & Verpackung
- Europäische Kommission — Rechtsvorschriften zu Lebensmittelkontaktmaterialien